商机详情 -
江苏RCO催化燃烧出厂价
化工行业的废气成分复杂、浓度波动大,常常含有硫化氢、氨气、醛酮等有毒有害物质,治理难度极大。RCO催化燃烧设备凭借其强大的适应性,成为化工废气处理的选择技术之一。对于高浓度有机废气,RCO设备能够利用反应自身释放的热量维持运行,无需额外补充能源;对于低浓度废气,则通过蓄热系统回收的热量进行预热,大幅降低能耗。在某精细化工企业,RCO系统成功处理了含有乙酸乙酯、甲醇等成分的混合废气,净化效率稳定在99%以上,不*满足了严格的排放标准,还通过热量回收为生产车间提供了部分热水,实现了废气治理与资源利用的双重效益。此外,RCO设备的模块化设计,能够根据化工企业的生产规模和废气排放特点进行定制化配置,确保设备与生产工艺无缝对接。不锈钢RCO催化燃烧设备采用一体化设计,结构紧凑、占地面积小。江苏RCO催化燃烧出厂价
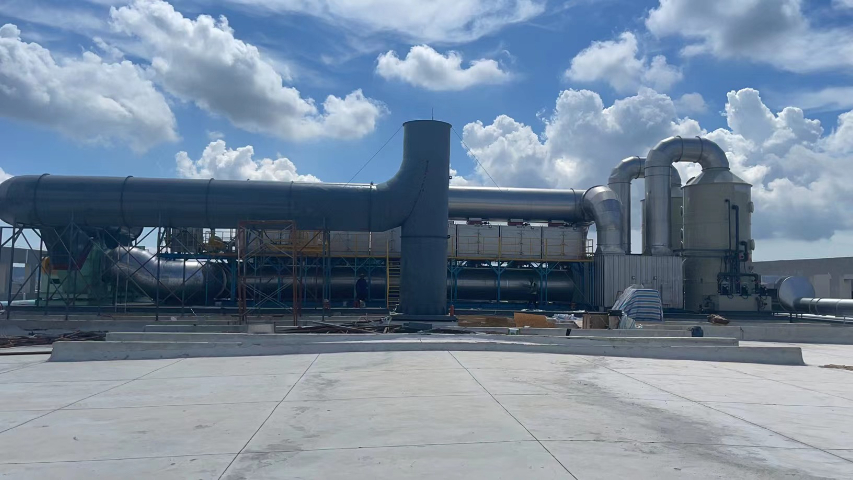
RCO催化燃烧设备的三床式结构是目前应用较广的构型,三个的蓄热腔体通过气动提升阀实现工况切换。正常运行时,一个腔体负责将常温废气预热到反应温度,第二个腔体完成催化氧化反应,第三个腔体则利用刚完成反应的高温蓄热体储存热量,同时用少量洁净空气吹扫腔体内部残留的未反应废气。这种交替循环的工作模式,既保证了95%以上的热回收效率,又避免了切换瞬间出现的废气短路直排问题,长期运行的总净化效率可以稳定维持在97%以上,完全满足国内大部分地区的工业废气排放一级标准。安徽RCO催化燃烧安装通过催化作用,RCO催化燃烧将有机废气转化为无害的二氧化碳和水,实现绿色排放。

RCO催化燃烧设备的烟囱排气温度通常可以控制在100℃以下,这是因为大部分的反应热量都被蓄热体回收用来预热新进的低温废气。这种低排气温度的特性,不只大幅降低了系统的整体热损失,提升了能源利用效率,还避免了高温排气直接排入大气造成的热岛效应。同时低温排气不需要做额外的耐高温烟囱防腐处理,烟囱的材质可以选用普通的碳钢或者PP材质,大幅降低了设备的配套投资成本。部分对排气温度有特殊要求的工况,还可以在排气端加装简易的气水换热器,进一步回收排气中剩余的少量余热,用来加热生产用的生活热水,实现余热的梯级利用。
随着环保意识的不断增强与技术的持续进步,RCO催化燃烧技术的应用前景将更加广阔。在工业领域,RCO技术将逐步覆盖更多细分行业,如食品加工、医药制造、橡胶生产等,为这些行业的废气治理提供高效解决方案。在民用领域,RCO技术有望与新风系统、中央空调相结合,用于室内空气净化,去除甲醛、TVOC等有害气体,为人们创造更加健康的居住与办公环境。同时,随着催化剂技术的不断突破,非贵金属催化剂的性能将进一步提升,成本将进一步降低,为RCO技术的大规模普及奠定基础。未来,RCO催化燃烧技术将不*是一种废气处理手段,更是推动工业绿色转型、实现可持续发展的重要力量,在守护蓝天碧水的征程中发挥越来越重要的作用。RCO催化燃烧技术在多个行业领域得到了普遍应用,主要包括涂装、石油化工、制药、印染和电子等行业。
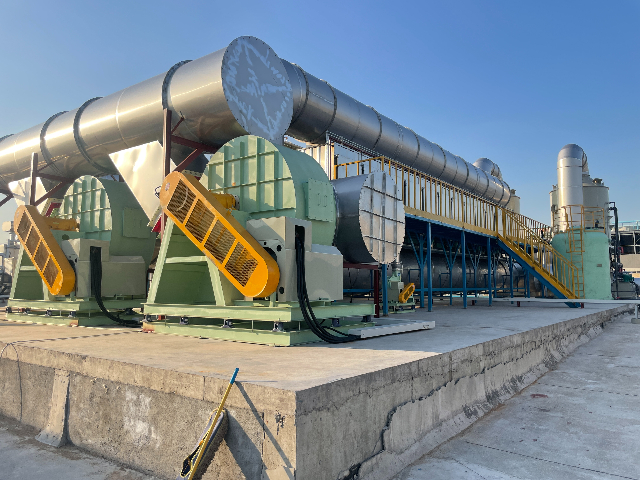
相较于传统的活性炭吸附脱附工艺,RCO催化燃烧的长期运行稳定性优势十分突出。活性炭吸附工艺在运行2-3年后,吸附材料会逐渐出现吸附饱和、性能衰减的问题,需要频繁更换活性炭,不只产生大量危废,还会增加企业的危废处置成本。而RCO只要做好前端预处理,催化剂可以稳定运行3-5年,蓄热体的使用寿命更是可以达到8年以上,运行过程中几乎不产生固态危废,只有的少量废催化剂也属于可回收的危废品类,大部分贵金属可以通过专业厂家回收再生,整体的全生命周期运维成本远低于活性炭吸附工艺。RCO催化燃烧设备中的热交换器是热量回收的关键部件。安徽RCO催化燃烧安装
RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。江苏RCO催化燃烧出厂价
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。江苏RCO催化燃烧出厂价