商机详情 -
上海除废气RCO催化燃烧废气治理厂家
电线电缆制造行业的挤塑工序,会产生含有聚烯烃类分解物、非甲烷总烃的有机废气,这类废气中含有少量的塑料熔融颗粒,很容易附着在设备内壁造成堵塞。适配线缆行业的RCO催化燃烧系统,在废气入口处专门设置了高效的静电除油装置,先将废气中夹带的塑料熔融油雾颗粒完全收集下来,再送入后续的蓄热催化单元。经过预处理后的废气进入RCO,在催化剂的作用下,300℃左右的温度就能将长链的聚烯烃类有机物彻底分解,处理后的废气完全没有线缆行业特有的塑料焦糊异味,满足线缆企业的厂界环保排放要求,回收的余热还可以送回挤塑机的料筒预热系统,降低挤塑工序的加热能耗。RCO催化燃烧设备在设计上充分考虑了安全性。上海除废气RCO催化燃烧废气治理厂家

RCO催化燃烧设备的气动阀门是整套系统的关键运动部件,阀门的密封性能和动作响应速度直接决定了设备的净化效率。目前行业内主流的RCO提升阀,采用耐高温的硅橡胶密封材质,在200-300℃的长期工况下也不会出现密封老化变形的问题,阀门的动作响应时间可以控制在0.5秒以内,切换过程中几乎不会出现废气泄漏的情况。优的的气动阀门可以保证连续开关动作100万次以上无故障,正常工况下3-5年不需要进行大规模的维护更换,能长期维持RCO系统的低泄漏率,避免因为阀门密封不严导致的净化效率下降问题。上海RCO催化燃烧维修RCO催化燃烧技术能够适应不同浓度、不同风量的废气处理需求。
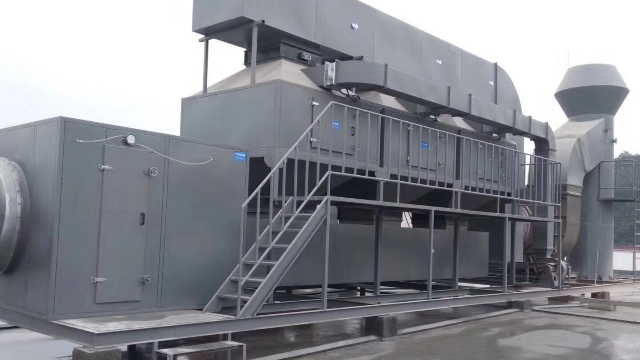
一套完整的RCO催化燃烧系统,是由多个功能单元精密协作的环保军团。前端的预处理单元是废气净化的“道防线”,通过除尘器去除颗粒物,通过冷凝器降低废气温度,通过除雾器分离水汽,为后续的催化反应创造稳定的工况。关键的催化燃烧单元则包含了蓄热室、催化剂床层、燃烧器等部件,负责完成废气的加热、氧化分解与热量回收。控制系统如同设备的“大脑”,通过传感器实时监测废气浓度、温度、压力等参数,自动调节阀门开度、燃烧器功率,确保设备始终处于较佳运行状态。此外,安全系统也是不可或缺的组成部分,防爆阀、泄爆口、温度报警装置等,能够在废气浓度超标、温度异常等紧急情况下迅速响应,保障设备与人员的安全。
从双碳目标的维度来看,RCO催化燃烧是当前工业VOCs治理领域低碳属性极强的技术路线。和传统的直接燃烧、RTO工艺相比,RCO的运行能耗只为前者的一半左右,氮氧化物等温室气体类二次污染物的生成量不到前者的10%,运行过程中几乎不产生固态危废,催化剂还可以实现贵金属的回收再生。大量的实际运行数据显示,采用RCO催化燃烧替代传统高能耗废气治理工艺,每处理10000m³的工业有机废气,可以减少约80%的碳排放,完全符合当前国内工业领域节能降碳的发展方向,是制造企业在完成VOCs达标治理的同时,实现低碳环保升级的选择之一。相比传统的燃烧方法,RCO催化燃烧技术明显降低了能耗。

锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。RCO催化燃烧设备能够实现远程监控和集中管理,提高了设备的管理效率和便捷性。江苏除味RCO催化燃烧价格
大风量RCO催化燃烧设备在设计和制造过程中充分考虑到了稳定性和可靠性的因素。上海除废气RCO催化燃烧废气治理厂家
RCO催化燃烧技术的广泛应用,为改善大气环境质量发挥了重要作用。据统计,一台处理风量为10000m³/h的RCO设备,每年可减少VOCs排放超过100吨,相当于种植了5000棵成年树木的净化效果。在京津冀、长三角等工业密集地区,大量企业引入RCO设备后,区域内的PM2.5浓度与臭氧浓度均得到了有效控制,空气质量明显改善。此外,RCO技术还能减少温室气体排放,通过高效的热量回收,降低了企业对化石能源的依赖,间接减少了二氧化碳的排放。某钢铁企业通过RCO系统处理焦化废气,每年不*减少VOCs排放300余吨,还回收热量折合标准煤超过2000吨,实现了环境效益与经济效益的双赢。上海除废气RCO催化燃烧废气治理厂家