商机详情 -
常州碳钢RCO催化燃烧装置工厂直销
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。催化剂是大风量RCO催化燃烧技术的主要部件。常州碳钢RCO催化燃烧装置工厂直销
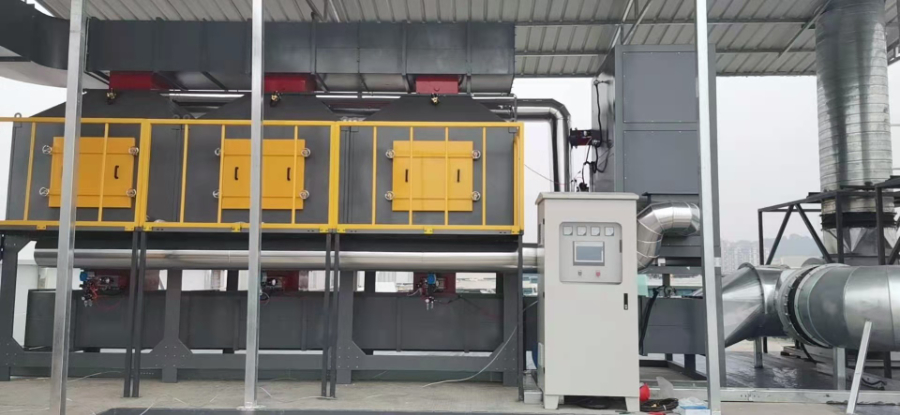
RCO催化燃烧的启动流程有着标准化的操作规范,设备开机后首先启动电加热模块,将催化腔体的温度逐步提升到280℃以上,这个预热过程通常需要1-2小时。在预热阶段,系统会用新鲜空气在腔体内部循环,避免低温废气直接进入未达到反应温度的腔体,出现有机物堆积的问题。当催化腔体的温度稳定达到设定的反应温度后,系统才会逐步切换阀门,将生产车间收集的有机废气引入蓄热腔体,经过蓄热体预热后进入催化腔完成氧化反应,整个启动过程由PLC系统自动控制,完全避免人工操作不当带来的安全隐患。上海RCO催化燃烧定制RCO催化燃烧设备的维护相对简单,降低了维护难度和成本。
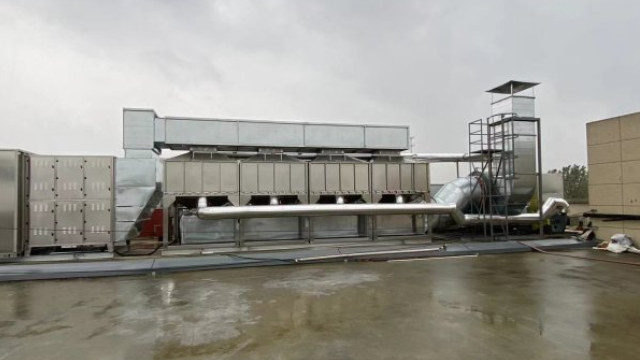
印刷行业在生产过程中会产生大量含有苯系物、酯类、酮类的废气,这些废气不*会影响车间工人的身体健康,还会对周边环境造成污染。传统的废气处理方法,如水洗法、活性炭吸附法,要么处理效率低,要么运行成本高,难以满足日益严格的环保要求。RCO催化燃烧技术的应用,为印刷行业实现绿色生产提供了有力保障。某大型印刷企业在引入RCO设备后,成功解决了胶印、凹印等工序的废气排放问题。设备能够根据印刷机的启停状态自动调整运行参数,在保证处理效率的同时较大限度地节约能源。经过处理后的废气,各项污染物指标均远低于国家标准,车间内的空气质量得到了显着改善,工人的职业健康得到了有效保障,企业也因此获得了“绿色印刷示范企业”的称号。
家具制造行业的喷漆、烘干废气,含有大量的漆雾、苯系物和VOCs,这类废气风量较大,浓度中等,还混杂有少量的木质粉尘。适配家具行业的RCO催化燃烧系统,前端专门设置了多级干式过滤+沉降仓的组合预处理单元,先将木质粉尘和漆雾颗粒100%拦截下来,避免这些固体杂质进入蓄热体内部造成孔道堵塞。经过预处理后的废气进入RCO系统,在催化剂的作用下低温分解有机污染物,处理后的洁净废气可以将余热回用到家具烘干房,替代原本的电加热或者蒸汽加热,不只帮助家具企业实现VOCs达标排放,还能大幅降低烘干工序的能源消耗,提升企业的生产效益。不锈钢RCO催化燃烧设备具有普遍的适用范围。

一套完整的RCO催化燃烧系统,是由多个功能单元精密协作的环保军团。前端的预处理单元是废气净化的“道防线”,通过除尘器去除颗粒物,通过冷凝器降低废气温度,通过除雾器分离水汽,为后续的催化反应创造稳定的工况。关键的催化燃烧单元则包含了蓄热室、催化剂床层、燃烧器等部件,负责完成废气的加热、氧化分解与热量回收。控制系统如同设备的“大脑”,通过传感器实时监测废气浓度、温度、压力等参数,自动调节阀门开度、燃烧器功率,确保设备始终处于较佳运行状态。此外,安全系统也是不可或缺的组成部分,防爆阀、泄爆口、温度报警装置等,能够在废气浓度超标、温度异常等紧急情况下迅速响应,保障设备与人员的安全。相比传统燃烧方法,RCO催化燃烧在较低温度下即可实现高效燃烧,明显降低能耗。常州碳钢RCO催化燃烧装置工厂直销
RCO催化燃烧设备在设计上充分考虑了安全性。常州碳钢RCO催化燃烧装置工厂直销
香精香料生产行业的废气成分十分复杂,含有大量的醛类、酯类、醇类等易产生强烈异味的有机组分,常规的喷淋、吸附工艺很难彻底去除异味。采用RCO催化燃烧工艺处理这类废气,在300℃左右的反应温度下,几乎所有的异味有机分子都能被彻底氧化分解为二氧化碳和水,处理后的排气几乎没有任何异味,完全满足香精香料企业的厂界异味控制要求。同时因为香精香料废气的有机物浓度普遍较高,RCO系统很容易进入自维持运行状态,不需要额外消耗大量的电能或者天然气,就能实现低成本的异味治理,解决香精香料企业长期面临的异味扰民难题。常州碳钢RCO催化燃烧装置工厂直销