商机详情 -
秦皇岛汽相回流焊机型
汽相焊设备维护与运行成本。1. 维护周期:C/L 系列每年*需 1–2 次常规维护;V 系列每月清理过滤系统即可;2. 维护内容:*定期更换过滤芯、清理汽相液槽、检查密封件、校准温度 / 真空传感器,炉膛长期洁净,无大量助焊剂残留,维护工时极少;3. 耗材成本:汽相液单次循环损耗≤2g,真空型≤1g,配合回收过滤系统,长期损耗极低;无需氮气、助焊剂消耗少;4. 能耗:智能功率管理、待机低功耗,能耗较热风炉降低 20% 以上;5. 综合成本:初期投入高于热风炉,但长期返修率低、报废少、维护省、能耗低、耗材少,高可靠产品长期 ROI ***优于传统回流焊。消费电子生产中,汽相回流焊兼容有铅与无铅焊料,无需调整设备,简化工艺切换。秦皇岛汽相回流焊机型
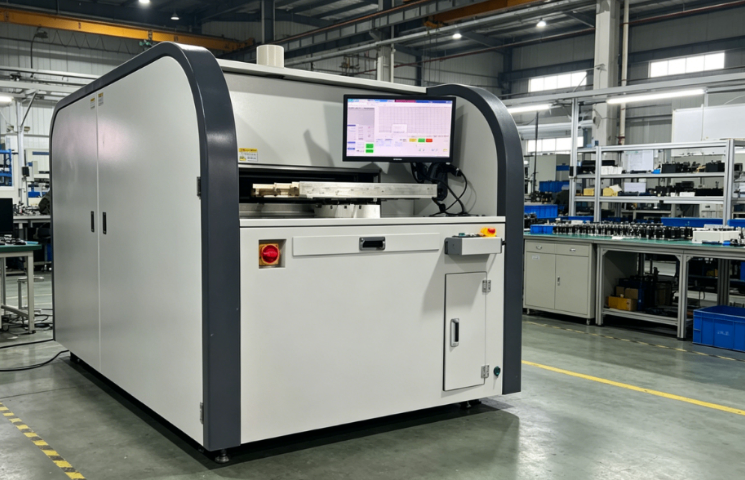
真空汽相回流焊的环境适应性在VAC650上得到充分考虑,其可在氮气、形成气、甲酸等多种工艺气体氛围下运行,且能通过管路系统精细控制气体浓度与流量,上海桐尔曾为某**企业定制多气体适配方案,满足其雷达组件的焊接需求。该企业生产的雷达收发组件(含微波射频芯片、高频连接器),要求焊点接触电阻≤30mΩ,且经过1000小时高温高湿测试(85℃/85%RH)后无性能衰减,此前采用单一氮气保护,因无法彻底去除焊盘氧化层,焊点接触电阻达50-70mΩ,高温高湿测试后性能衰减超15%。上海桐尔团队为其配置VAC650的四管路气体系统:***路为高纯度氮气(纯度),用于降低氧浓度至10ppm以下;第二路为形成气(95%N₂+5%H₂),在预热阶段通入,利用氢气的还原性初步去除氧化层;第三路为甲酸气体(浓度0-5%可调),在回流阶段通入,深度去除焊盘与引脚表面氧化层,同时避免过度腐蚀;第四路为干燥空气,用于冷却阶段充入,快速恢复常压。焊接过程中,通过设备的气体混合阀精细控制甲酸浓度为3%,流量5L/min,形成气流量3L/min,氮气流量8L/min。**终测试显示,焊点接触电阻稳定在20-25mΩ,高温高湿测试后性能衰减≤3%,完全符合**标准。此外。 绍兴进口vac650汽相回流焊设备上海桐尔 VAC650 参与一些项目,为航天传感器提供 ±1.5℃内控温设置,保障稳定性。
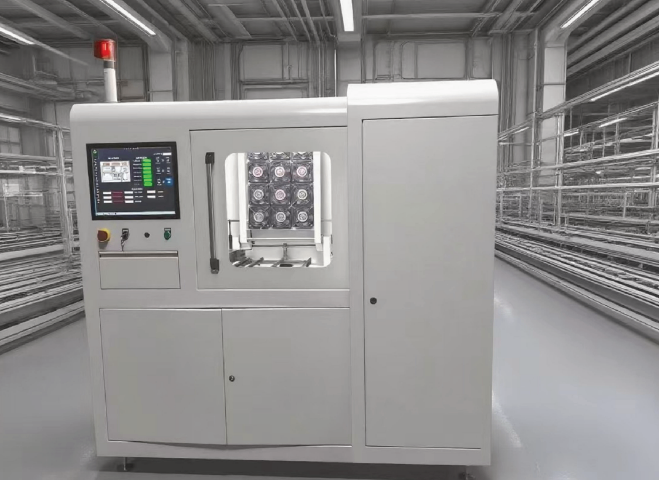
C系列作为超级热容汽相回流焊系统,整机采用密闭单腔体真空保温架构,搭配大容量储液仓结构,设备自身热容储备充足,能够平缓管控升降温速率,适配**、医疗、航天这类对焊点耐久度有严苛标准的产品加工需求。整套腔体内部横向、纵向温差能够稳定控制在±1℃区间,系统支持多梯度真空抽气操作,可分阶段下调腔体内气压,在焊料熔融阶段充分排出焊点内部裹挟气体,把BGA、QFN封装焊点的空洞占比控制在较低区间,蒸汽供给选用底部浸没式加热汽化结构,长时间连续加工也不会出现温区波动,不会因持续生产出现温度漂移引发批量焊接瑕疵。该机型采用离线托盘上下料模式,并不支持全自动连线量产,更适合中小批量、多批次打样生产,设备储液仓单次装载汽相液存量充足,长期作业耗材消耗数值偏低,日常运维不用频繁补充介质,腔体密封结构经过优化,能减少汽相液挥发损耗,延长介质更换周期。上海桐尔在对接**、医疗电子加工厂工艺规划时,会优先推荐C系列设备用于高可靠元器件焊接,配套给到标准化真空梯度设置、腔体定期清洁的运维指引,缓解高温长期加工带来的腔体老化、密封性能下降等问题,帮助工厂稳定控制焊点空洞缺陷,降低**产品返修与报废数量。
是21世纪较为理想的加热方式。它充分利用了红外线辐射穿透力强的特点,热效率高、节电,同时又有效地克服了红外汽相回流焊的温差和遮蔽效应,弥补了热风汽相回流焊对气体流速要求过快而造成的影响。这类汽相回流焊炉是在IR炉的基础上加上热风使炉内温度更加均匀,不同材料及颜色吸收的热量是不同的,即Q值是不同的,因而引起的温升AT也不同。例如,lC等SMD的封装是黑色的酚醛或环氧,而引线是白色的金属,单纯加热时,引线的温度低于其黑色的SMD本体。加上热风后可使温度更加均匀,而克服吸热差异及阴影不良情况,红外线+热风汽相回流焊炉在**上曾使用得很普遍。由于红外线在高低不同的零件中会产生遮光及色差的不良效应,故还可吹入热风以调和色差及辅助其死角处的不足,所吹热风中又以热氮气**为理想。对流传热的快慢取决于风速,但过大的风速会造成元器件移位并助长焊点的氧化,风速控制在1.Om/s~ⅡI/S为宜。热风的产生有两种形式:轴向风扇产生(易形成层流,其运动造成各温区分界不清)和切向风扇产生(风扇安装在加热器外侧,产生面板涡流而使各个温区可精确控制)。热丝汽相回流焊:热丝汽相回流焊是利用加热金属或陶瓷直接接触焊件的焊接技术。上海桐尔 VAC650 采用封闭式循环工艺,汽相工作液消耗量极少,降低耗材成本。
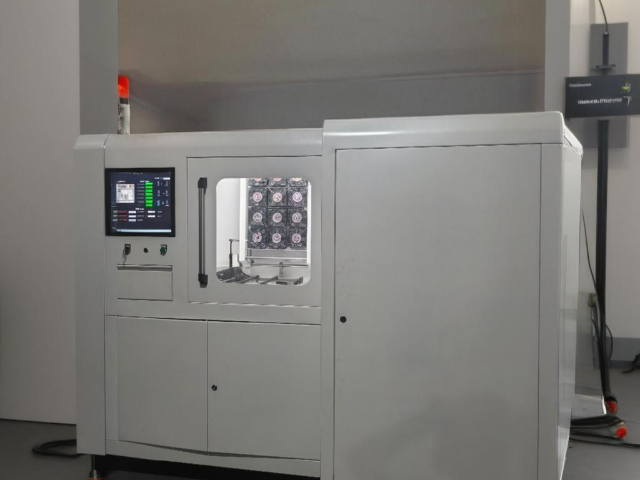
VAC650真空气相回流焊:电子制造领域的***之选在电子制造行业不断追求***、高效率的***,VAC650真空气相回流焊以其***性能脱颖而出,成为众多企业的理想之选。VAC650真空气相回流焊具备精细的温度控制能力。它采用先进的加热技术,能够根据不同电子元件的特性,精确设定并稳定维持所需的温度曲线,确保焊接过程温度均匀,有效避免因温度波动导致的焊接缺陷,如虚焊、桥接等,**提高了焊接良品率,保障了电子产品的可靠性。其独特的真空环境设计是VAC650真空气相回流焊的一大亮点。在真空状态下进行焊接,能有效去除焊接过程中产生的气泡,减少空洞率,提升焊接质量,尤其适用于对焊接质量要求较高的**电子产品的生产,如航空航天、医疗电子等领域。此外,VAC650真空气相回流焊还具有高效节能的特点。优化的加热系统和合理的结构设计,降低了能源消耗,同时提高了生产效率,帮助企业降低生产成本,提升市场竞争力。选择VAC650真空气相回流焊,就是选择***、高效率与低成本。它凭借出色的性能和可靠的质量,为电子制造企业提供了稳定的生产保障,助力企业在激烈的市场竞争中脱颖而出。 上海桐尔 VAC650 支持氮气 / 甲酸工艺,加热板可换材质,能适配 650mm×650mm 组件、15kg 载具。惠州汽相回流焊机型
维护上海桐尔 VAC650 需查腔体密封,每 3 月换滤芯,重型电路板建议水冷。秦皇岛汽相回流焊机型
VAC650 在技术参数上实现了宽范围适配,满足不同精密制造场景需求。设备比较大装载产品尺寸统一为 650mm×650mm,部分型号载具负荷可达 15 公斤,支持大尺寸 PCB 板和重型电路板焊接;加热温度覆盖范围广,基础型号比较大加热温度 280℃,**型号可升至 450℃,兼容有铅、无铅及金锡共晶等多种焊料类型。温变速率方面,升温可达 3℃/s,降温不低于 2℃/s,配合多段可编程温控系统,能精细匹配不同器件的焊接曲线需求。此外,设备支持石墨或铝合金等多种材质加热板更换,基板厚度适配 0.8-3mm,可灵活应对半导体封装、汽车电子、航空航天等领域的多样化生产需求。秦皇岛汽相回流焊机型