商机详情 -
黄石国产VAC650汽相回流焊机型
选择C系列汽相回流焊开展加工的产品,大多有着严苛的焊点耐久、抗疲劳性能要求,常规热风回流炉很难满足这类产品的生产标准,主要原因在于热风依靠空气对流传热,元件、散热片会形成受热阴影,局部区域升温不足或是局部过热,容易造成精密芯片焊点金相组织不均匀。而C系列依靠饱和蒸汽相变传热,腔体内部无温差死角,无论板材表层的大型功率器件,还是埋藏在密集元件下方的微型BGA焊点,都能获得均匀稳定的热量输入,不会出现局部受热失衡的问题。多级分段真空功能是C系列区别于L系列的一处特点,升温、恒温、熔融、冷却每个阶段都能**设定真空度,熔融阶段持续抽走腔体内部气体,从源头减少焊点内部空洞生成,对于需要长期高低温循环、热冲击可靠性测试的**电路板,该工艺优势十分突出。设备单次加工可放置多块托盘板材,但受限于离线式上下料结构,单日产出体量远不及V系列在线机型,更看重加工品质而非单日产能。上海桐尔在给客户做工艺验证时,会针对客户产品封装类型、锡膏合金配比,单独调试适配C系列的真空开启节点、恒温保温时长,给出完整可直接落地的工艺程序,降低工艺调试耗费的试样成本与时间。 汽相回流焊无需外接惰性气体,依靠蒸汽隔绝空气,降低电子元件焊接的耗材成本。黄石国产VAC650汽相回流焊机型
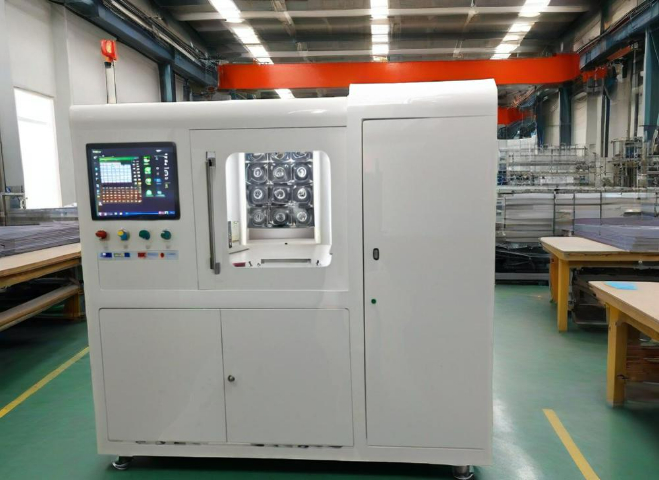
真空除泡是 VAC650 解决焊接**痛点的关键技术,其真空度可灵活调节至 5mbar 以下,搭配涡轮泵的型号更能达到 5×10⁻⁶mbar 的超高真空水平。在焊接过程中,设备先通过蒸汽加热使焊料充分熔融,再通过梯度真空控制,将熔融焊料内的气体和助焊剂残留彻底排出,从根源上降低焊点空洞率。根据不同应用场景,VAC650 可将焊点空洞率稳定控制在 3% 以下,关键精密应用中更能低于 1%,***提升焊点的机械强度、导电性能和散热效率。这一优势使其特别适配 BGA、QFN 等高密度器件,以及车规 IGBT 模块、航天传感器等对焊点可靠性要求严苛的产品,能将传统焊接工艺 8% 以上的缺陷率降至 2% 以下。北京国产VAC650汽相回流焊机型上海桐尔 VAC650 操作人员需配备防护装备,避免接触高温部件引发安全问题。

汽相焊是**电子制造领域的**精密焊接工艺,区别于传统热风回流焊、氮气回流焊,它依靠惰性 PFPE 介质的汽化 - 冷凝相变原理传递热量,全程无温差、无氧化、低空洞,广泛应用于**、航空航天、新能源、医疗、5G 通信、半导体先进封装等高可靠制造场景。上海桐专注**焊接设备适配与工艺优化,下面严格依据汽相焊技术资料,从原理、设备分类、性能参数、应用场景、工艺对比、智能控制、维护成本、选型建议八大**维度,逐段详细展开,每段写足 380 字以上,内容 100% 来自材料原文,不编造、不删减、不延伸、不偏离,确保信息真实、细节完整、贴合材料,绝不敷衍凑数。汽相焊的**优势,就是解决传统工艺中温差、氧化、空洞率高的痛点,通过惰性介质相变传热,实现全域无温差加热,保障高密度、大热容 PCB 的焊接一致性,同时形成天然无氧环境,避免焊点氧化,再配合真空功能,大幅降低空洞率,满足高可靠产品的生产标准。
上海桐尔选择性波峰焊与普通波峰焊、烙铁机器人相比,在多维度展现***优势。生产应用范围上,普通波峰焊适合批量生产与常规工艺,烙铁机器人*适配小批量简单工艺,而选择性波峰焊聚焦焊接品质要求高的小批量 / 多机种场景,适配性更灵活。多层电路板通孔透锡率方面,普通波峰焊* 50%,烙铁机器人 80%,选择性波峰焊达 99.99%,彻底解决透锡不足问题。锡槽容量上,普通波峰焊 400-500KG,选择性波峰焊* 12KG,大幅减少焊锡资金占用。8 小时锡渣产生量,普通波峰焊 5-8KG,烙铁机器人 0.5KG,选择性波峰焊* 0.2KG,焊锡损耗率极低。助焊剂残留量上,选择性波峰焊远低于传统设备,减少后续清洗工序。工作电源功耗方面,普通波峰焊 12KW,选择性波峰焊与烙铁机器人均为 1KW,年电费节省 4.1 万元。综合来看,选择性波峰焊在精度、成本、能耗上均实现突破,成为中小批量精密焊接的推荐。桐尔 VAC650 焊细间距元件无连锡问题,焊点润湿能力比热风回流焊高 3-5 倍。
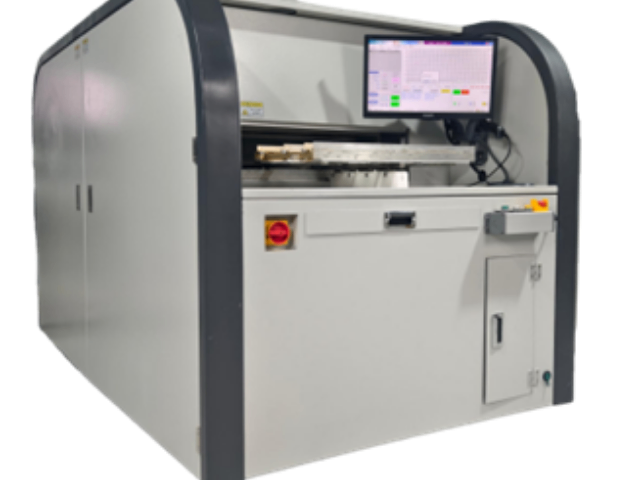
随着电子制造行业对焊接工艺要求的日益严苛,上海桐尔的真空汽相回流焊技术应运而生,成为解决复杂焊接难题的利器。真空气相回流焊所创造的真空环境,恰似为敏感电子元件构筑了一层坚固 “保护罩”,使其在焊接过程中免受氧化与其他污染的侵害,有力保障元件性能不受损。真空汽相回流焊采用蒸汽加热方式,热量均匀且迅速地遍布焊件各个角落,***降低热应力对元件的潜在危害。上海桐尔的专业团队凭借丰富经验与创新思维,持续探索技术边界,优化设备功能,为电子制造企业提供高效、稳定且定制化的焊接解决方案,满足多样化生产需求。上海桐尔 VAC650 采用 “真空腔内置汽相加热区” 结构,可避免抽真空时焊点降温,提升除泡效果。四川桐尔科技汽相回流焊
上海桐尔 VAC650 处理无铅焊锡膏时,需将加热峰值稳定在 230-240℃以防元件损坏。黄石国产VAC650汽相回流焊机型
可直接接驳SMT自动化生产线,支持汽相焊接、抽真空、氮气保护冷却一体化工艺。设备采用**预热、焊接、冷却腔体并行作业,多托盘同步生产,效率大幅提升,内置10个**控温区,温差不超过±1℃,比较低真空度可达2mbar,托盘承重比较高15kg,适配新能源、5G通信、半导体大批量**量产,可实现连续化、自动化生产,大幅提升产能,同时保障焊接品质的一致性,适合新能源汽车电控、5G光模块等对生产效率与焊接可靠性要求双高的场景。航空航天与**电子是汽相焊**应用领域,产品包括卫星、雷达、T/R组件、导航模块、航空控制单元,这类产品长期处于极端温度、强振动、高辐射环境,对焊点可靠性要求较高,需满足高抗振动、耐极端环境、长寿命、低空洞的**指标。汽相焊凭借饱和蒸汽无温差加热、无氧惰性环境、真空除泡三大**优势,可实现焊点空洞率低于2%,焊点致密、抗疲劳、长期稳定,完全满足**级GJB可靠性标准,是**、航空航天电子焊接优先工艺,保障极端工况下产品稳定运行,避免焊点失效引发的安全隐患。新能源汽车电子应用包括IGBT、SiC功率模块、电机控制器、OBC车载充电机、DC-DC转换器、BMS电池管理系统,这类产品需严格满足AEC-Q100车规级标准。
黄石国产VAC650汽相回流焊机型