商机详情 -
桐尔科技汽相回流焊
VAC650适配航空航天领域高可靠性需求航空航天领域的传感器、电路板需适应极端环境,对焊接可靠性的标准远高于普通制造,上海桐尔的VAC650真空气相焊设备能精细满足这类航天级需求。航天器件不*要承受高低温剧烈变化,还需具备长期服役稳定性,VAC650通过真空除泡工艺将焊点空洞率控制在极低水平,提升焊点机械强度与导热导电性能,同时惰性气相环境确保焊点无氧化,符合航天级焊接标准。上海桐尔曾为某航天研究所提供服务,利用VAC650焊接卫星通信模块的电路板,使模块在-55℃至125℃的温度循环测试中无失效,完全适配太空极端环境,为航空航天制造提供了可靠的焊接保障。上海桐尔 VAC650 采用封闭式循环工艺,汽相工作液消耗量极少,降低耗材成本。桐尔科技汽相回流焊
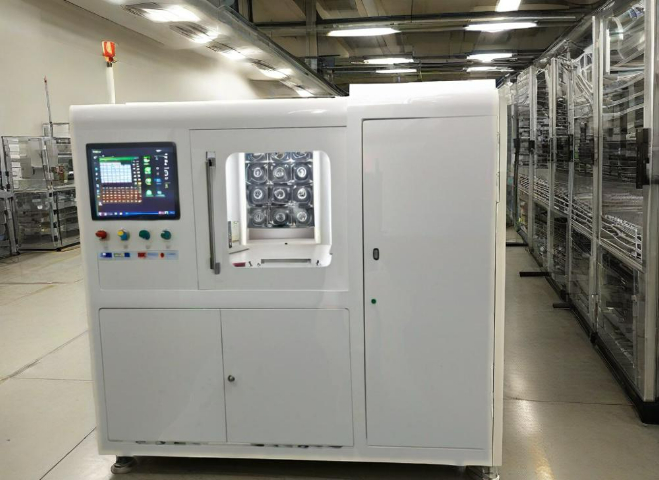
L系列紧凑型全能汽相回流焊系统选用小型密闭单腔体结构,搭配喷射式汽相液供给组件,整机占地尺寸*为传统隧道热风回流炉的五分之一至十分之一,空间占用小,实验室研发工位、小型加工车间操作台都能完成摆放与调试,适配新品研发试样、小型加工厂多型号柔性化生产需求。设备基础控温精度稳定在±1℃,整块线路板板面整体温差不超过±2℃,控制系统内置可编辑程序,支持马鞍型、直线型两类行业主流回流温度曲线,有铅、无铅多种锡膏物料都能正常兼容使用。真空模块属于选配配件,若是加工普通消费类电子产品,无需管控焊点空洞,可直接关闭真空功能,缩短单套板材加工循环时长,提升单日试样产出效率。整机内部没有复杂多腔体传动零部件,机械结构简化之后,日常腔体清洁、汽相液更换、耗材配件替换的操作门槛大幅降低,不用配备专职设备运维人员长期值守,汽相液单次循环消耗量偏低,长期运行产生的耗材支出能够维持在合理区间。该机型同样采用离线托盘上下料模式,无法接入自动化连续产线,适合订单型号切换频繁、每日加工体量适中的生产工况,常规片式阻容元件、标准引脚IC封装线路板都可适配焊接。上海桐尔对接研发实验室、小型电子加工厂配套产线时。 玄武区汽相回流焊上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。
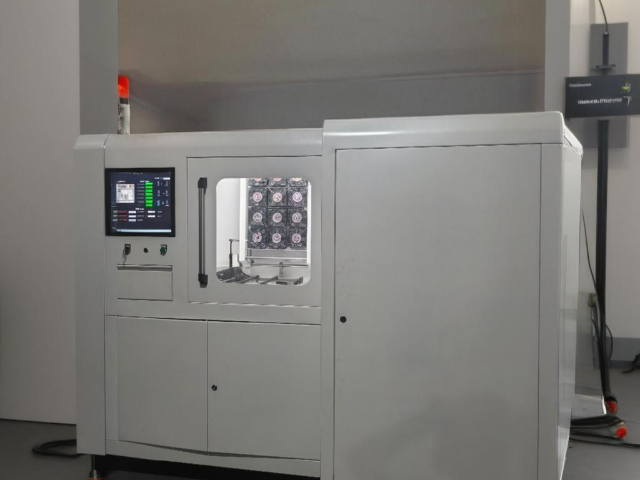
VAC650真空气相回流焊:电子制造领域的***之选在电子制造行业不断追求***、高效率的***,VAC650真空气相回流焊以其***性能脱颖而出,成为众多企业的理想之选。VAC650真空气相回流焊具备精细的温度控制能力。它采用先进的加热技术,能够根据不同电子元件的特性,精确设定并稳定维持所需的温度曲线,确保焊接过程温度均匀,有效避免因温度波动导致的焊接缺陷,如虚焊、桥接等,**提高了焊接良品率,保障了电子产品的可靠性。其独特的真空环境设计是VAC650真空气相回流焊的一大亮点。在真空状态下进行焊接,能有效去除焊接过程中产生的气泡,减少空洞率,提升焊接质量,尤其适用于对焊接质量要求较高的**电子产品的生产,如航空航天、医疗电子等领域。此外,VAC650真空气相回流焊还具有高效节能的特点。优化的加热系统和合理的结构设计,降低了能源消耗,同时提高了生产效率,帮助企业降低生产成本,提升市场竞争力。选择VAC650真空气相回流焊,就是选择***、高效率与低成本。它凭借出色的性能和可靠的质量,为电子制造企业提供了稳定的生产保障,助力企业在激烈的市场竞争中脱颖而出。
上海桐尔观察到,VAC650真空汽相回流焊不*适用于大批量生产,在研发场景中也能发挥重要作用,尤其适合需要快速验证焊接工艺的高校实验室与企业研发部门。某高校材料学院研发新型无铅焊料(Sn-Bi-Ag体系),需要测试不同温度、真空度对焊点性能的影响,此前采用小型热风回流焊,存在温度控制精度低(偏差±5℃)、无法调节真空度的问题,导致实验数据重复性差,研发周期长达3个月。引入VAC650后,上海桐尔团队协助实验室优化研发流程:首先,利用设备的16段可编程温度-真空度曲线,快速设置不同实验参数(如峰值温度200-240℃、真空度),每组参数测试*需30分钟,相比传统设备节省50%的实验时间;其次,设备配备的4路K型热电偶可实时采集焊点温度数据,结合数据采集***完整的温度-时间曲线,帮助科研人员分析焊料熔融过程;此外,设备的小型腔体设计(可容纳100×100mm基板)适合小批量样品测试,每次实验*需5-10片样品,降低研发成本。在测试Sn-58Bi-2Ag焊料时,科研人员通过VAC650发现,当峰值温度220℃、真空度时,焊点剪切强度达45MPa,比传统工艺提升20%,且空洞率*。**终,该高校的新型焊料研发周期从3个月缩短至个月,实验数据重复性从70%提升至95%。 上海桐尔 VAC650 处理无铅焊锡膏时,需将加热峰值稳定在 230-240℃以防元件损坏。
上海桐尔选择性波峰焊的使用成本优势,通过人力、锡料、助焊剂、电费四大维度可清晰体现。人力成本上,传统波峰焊需 4 人操作(月工资 5000 元),年费用 24 万元,选择性波峰焊*需 1 人,年费用 6 万元,年节省 18 万元,且选择性波峰焊直通率 98%,远高于传统设备的 65%,减少返工成本。锡料成本(SAC305,单价 560 元 / KG)方面,传统波峰焊日 8 小时锡渣 4KG,年 1248KG,费用 13.98 万元,选择性波峰焊日锡渣 0.1KG,年 31.2KG,费用 0.35 万元,年节省 13.6 万元。助焊剂成本(单价 20 元 / L)上,传统设备日消耗 10L,年 3120L,费用 6.24 万元,选择性波峰焊日消耗 1L,年 260L,费用 0.52 万元,年节省 5.72 万元。电费成本(单价 1.2 元 / 度)方面,传统波峰焊日耗电 120 度,年 37440 度,费用 4.49 万元,选择性波峰焊日耗电 10 度,年 3120 度,费用 0.37 万元,年节省 4.1 万元。四大成本合计年节省 41 万元,设备投入成本可在 10-12 个月内收回。上海桐尔 VAC650 处理半导体混合电路焊接,真空环境让焊点空洞率保持在 3% 以下。长沙汽相回流焊机型
上海桐尔 VAC650 支持氮气 / 甲酸工艺,加热板可换材质,能适配 650mm×650mm 组件、15kg 载具。桐尔科技汽相回流焊
VAC650真空汽相回流焊的温度测量系统精度较高,配备4路可自由定位的K型热电偶,能实时监测基板不同区域的温度变化,为工艺优化提供精细数据支撑,上海桐尔曾利用这一特性,帮助某通信设备企业解决PCB焊接温度不均问题。该企业生产5G基站主板(尺寸400×300mm,含多个QFP芯片与0201元件),此前采用传统温度测量方式(*监测PCB中心温度),导致边缘区域温度偏低,QFP芯片引脚虚焊率达8%。上海桐尔团队首先将4路K型热电偶分别固定在PCB的四角(距离边缘20mm处)与中心位置,启动VAC650按原工艺参数运行(峰值温度240℃,升温速率2℃/s),实时记录各点温度数据:发现PCB中心温度达240℃时,四角温度*225-230℃,低于Sn-Ag-Cu焊料的熔点(217℃)但未达到比较好熔融温度(235℃),导致焊料熔融不充分,出现虚焊。针对这一问题,团队优化加热系统参数:将设备边缘区域的加热灯功率从80%提升至95%,中心区域保持85%,同时延长恒温时间从60秒至80秒,确保四角温度能升至235℃±2℃。再次测试显示,PCB全域温度偏差控制在±℃内,四角温度达236℃,中心温度235℃,QFP芯片引脚虚焊率从8%降至。此外。 桐尔科技汽相回流焊