商机详情 -
新疆进口VAC650汽相回流焊设备
可直接接驳SMT自动化生产线,支持汽相焊接、抽真空、氮气保护冷却一体化工艺。设备采用**预热、焊接、冷却腔体并行作业,多托盘同步生产,效率大幅提升,内置10个**控温区,温差不超过±1℃,比较低真空度可达2mbar,托盘承重比较高15kg,适配新能源、5G通信、半导体大批量**量产,可实现连续化、自动化生产,大幅提升产能,同时保障焊接品质的一致性,适合新能源汽车电控、5G光模块等对生产效率与焊接可靠性要求双高的场景。航空航天与**电子是汽相焊**应用领域,产品包括卫星、雷达、T/R组件、导航模块、航空控制单元,这类产品长期处于极端温度、强振动、高辐射环境,对焊点可靠性要求较高,需满足高抗振动、耐极端环境、长寿命、低空洞的**指标。汽相焊凭借饱和蒸汽无温差加热、无氧惰性环境、真空除泡三大**优势,可实现焊点空洞率低于2%,焊点致密、抗疲劳、长期稳定,完全满足**级GJB可靠性标准,是**、航空航天电子焊接优先工艺,保障极端工况下产品稳定运行,避免焊点失效引发的安全隐患。新能源汽车电子应用包括IGBT、SiC功率模块、电机控制器、OBC车载充电机、DC-DC转换器、BMS电池管理系统,这类产品需严格满足AEC-Q100车规级标准。
上海桐尔 VAC650 温度曲线调试时间较传统回流焊减少 90%,缩短工艺准备周期。新疆进口VAC650汽相回流焊设备
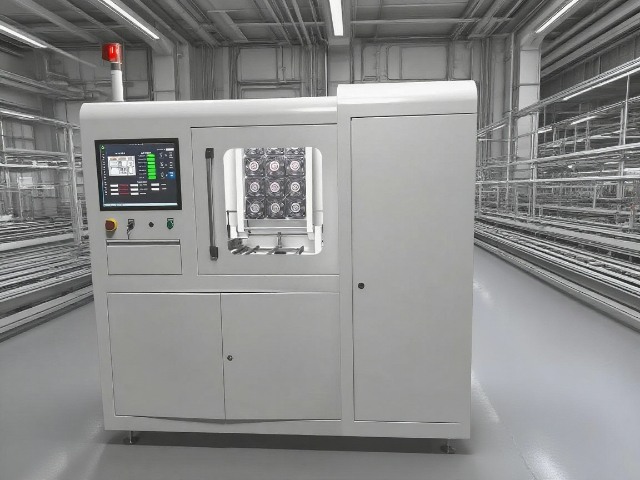
汽相焊设备维护与运行成本。1. 维护周期:C/L 系列每年*需 1–2 次常规维护;V 系列每月清理过滤系统即可;2. 维护内容:*定期更换过滤芯、清理汽相液槽、检查密封件、校准温度 / 真空传感器,炉膛长期洁净,无大量助焊剂残留,维护工时极少;3. 耗材成本:汽相液单次循环损耗≤2g,真空型≤1g,配合回收过滤系统,长期损耗极低;无需氮气、助焊剂消耗少;4. 能耗:智能功率管理、待机低功耗,能耗较热风炉降低 20% 以上;5. 综合成本:初期投入高于热风炉,但长期返修率低、报废少、维护省、能耗低、耗材少,高可靠产品长期 ROI ***优于传统回流焊。惠州汽相回流焊设备新能源电池封装时,汽相回流焊为电极焊接供均匀热量,防止电池芯局部过热损坏。
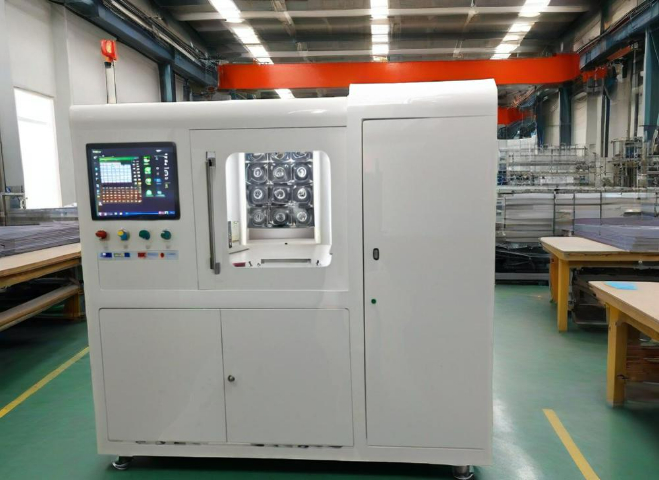
VAC650真空汽相回流焊在解决微机电系统(MEMS)这类精密器件焊接难题上,展现出独特技术优势,上海桐尔曾协助某MEMS传感器企业突破焊接温度均匀性与无气泡两大**难点。该企业生产的压力传感器(尺寸5mm×5mm)采用陶瓷基板与金属外壳封装,要求焊接温度均匀性≤±1℃(避免陶瓷基板翘曲),焊点空洞率≤2%(确保密封性能),此前采用激光回流焊,因加热区域集中,基板温差达±3℃,翘曲量超,且无法排出焊料气泡,空洞率达8-12%,传感器密封性能不达标,气密性测试合格率*75%。上海桐尔团队为其定制VAC650工艺方案:首先,选用低沸点汽相液(沸点220℃),通过设备的双区加热系统,将上加热板功率调至80%、下加热板功率调至90%,补偿陶瓷基板的热损耗,使基板表面温差控制在±℃,翘曲量降至以内;其次,优化真空调节曲线:预热阶段真空度5kPa(排出助焊剂溶剂),恒温阶段2kPa(初步排出气泡),回流阶段(深度排出焊料气泡),每个阶段保持15秒,确保气泡充分排出;同时,在冷却阶段充入氮气至,缓慢降温,避免焊点因压力骤变产生微小裂纹。**终测试显示,传感器焊点空洞率≤,气密性测试合格率提升至,且经过1000次温度循环(-40℃至85℃)后,传感器精度漂移≤FS。
上海桐尔选择性波峰焊的关键部件均选用质量品牌,确保设备长期稳定运行。锡炉采用全钛合金材质,耐高温、耐腐蚀,使用寿命较普通不锈钢锡炉延长 3 倍;PLC 选用汇川品牌,运算速度快,抗干扰能力强,确保系统控制精细;温控模块采用日本山武产品,温度控制精度 ±1℃,避免焊接温度波动影响品质;可控硅选用瑞士佳乐与中国台湾阳明品牌,开关响应迅速,过载保护可靠;喷雾系统采用日本 Lumina 露明纳喷嘴,雾化效果均匀,不易堵塞;气动件选用日本 SMC 与中国台湾亚德克,气密性好,动作寿命长;丝杆与导轨为中国台湾 PMI 品牌,传动精度高,磨损率低;波峰电机为 200℃定制高温电机,可在高温环境下长时间运行,无故障工作时间超 8000 小时;空开为施耐德品牌,继电器为中国台湾松川,按钮为 APT 西门子,电源为中国台湾明纬,电脑为工控机,显示器为 AOC,各部件协同工作,设备平均无故障工作时间达 5000 小时以上。汽相回流焊温度均匀性误差≤±2℃,能控制焊料熔融状态,降低细间距元件连锡风险。
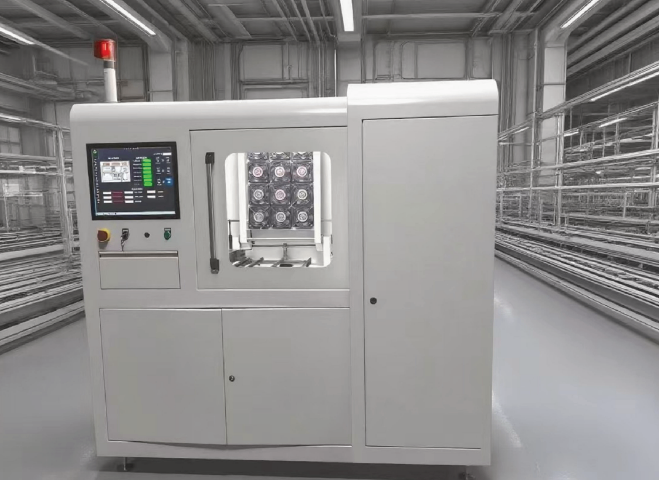
汽相回流焊品种分类编辑汽相回流焊根据技术分类热板传导汽相回流焊:这类汽相回流焊炉依靠传送带或推板下的热源加热,通过热传导的方式加热基板上的元件,用于采用陶瓷(Al2O3)基板厚膜电路的单面组装,陶瓷基板上只有贴放在传送带上才能得到足够的热量,其结构简单,价格便宜。**的一些厚膜电路厂在80年代初曾引进过此类设备。红外(IR)汽相回流焊炉:此类汽相回流焊炉也多为传送带式,但传送带*起支托、传送基板的作用,其加热方式主要依红外线热源以辐射方式加热,炉膛内的温度比前一种方式均匀,网孔较大,适于对双面组装的基板进行汽相回流焊接加热。这类汽相回流焊炉可以说是汽相回流焊炉的基本型。在**使用的很多,价格也比较便宜。气相汽相回流焊接:气相汽相回流焊接又称气相焊(VaporPhaseSoldering,VPS),亦名凝热焊接(condensationsoldering)。加热碳氟化物(早期用FC-70氟氯烷系溶剂),熔点约215℃,沸腾产生饱和蒸气,炉子上方与左右都有冷凝管,将蒸气限制在炉膛内,遇到温度低的待焊PCB组件时放出汽化潜热,使焊锡膏融化后焊接元器件与焊盘。美国**初将其用于厚膜集成电路(IC)的焊接,气柏潜热释放对SMA的物理结构和几何形状不敏感。医疗电子领域,汽相回流焊可实现无菌焊接,适配心脏起搏器等高精度器件生产。佛山国产VAC650汽相回流焊设备
上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。新疆进口VAC650汽相回流焊设备
汽相焊设备选型需结合产品可靠性、批量规模、换线频率、预算综合判断。小批量、高可靠、** / 航空航天 / 医疗场景,优先选 C 系列离线真空机型,高真空、高控温精度、适配精密焊接;中小批量、多品种、工业控制 / 中** PCB,选 L 系列全能机型,占地小、换线便捷、成本适中;大批量、**量产、新能源 / 5G / 半导体,选 V 系列在线真空机型,对接自动化产、效率高、智能可控。选型**优先保障真空能力、控温精度、汽相液回收效率,平衡品质、效率、成本,适配企业长期生产规划。新疆进口VAC650汽相回流焊设备