商机详情 -
广东进口vac650汽相回流焊
选择C系列汽相回流焊开展加工的产品,大多有着严苛的焊点耐久、抗疲劳性能要求,常规热风回流炉很难满足这类产品的生产标准,主要原因在于热风依靠空气对流传热,元件、散热片会形成受热阴影,局部区域升温不足或是局部过热,容易造成精密芯片焊点金相组织不均匀。而C系列依靠饱和蒸汽相变传热,腔体内部无温差死角,无论板材表层的大型功率器件,还是埋藏在密集元件下方的微型BGA焊点,都能获得均匀稳定的热量输入,不会出现局部受热失衡的问题。多级分段真空功能是C系列区别于L系列的一处特点,升温、恒温、熔融、冷却每个阶段都能**设定真空度,熔融阶段持续抽走腔体内部气体,从源头减少焊点内部空洞生成,对于需要长期高低温循环、热冲击可靠性测试的**电路板,该工艺优势十分突出。设备单次加工可放置多块托盘板材,但受限于离线式上下料结构,单日产出体量远不及V系列在线机型,更看重加工品质而非单日产能。上海桐尔在给客户做工艺验证时,会针对客户产品封装类型、锡膏合金配比,单独调试适配C系列的真空开启节点、恒温保温时长,给出完整可直接落地的工艺程序,降低工艺调试耗费的试样成本与时间。 使用汽相回流焊需定期检查汽相液纯度,避免杂质影响蒸汽质量,导致焊接缺陷增多。广东进口vac650汽相回流焊
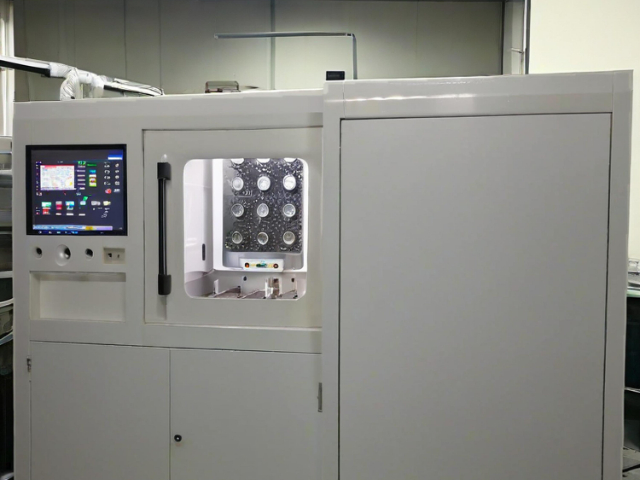
上海桐尔在服务过程中发现,焊料与助焊剂的选择是否适配VAC650真空汽相回流焊的工艺特性,直接影响焊接质量,不当选择易导致润湿不良、焊点空洞等问题。某电子企业生产智能手机主板(含0402微型元件与LGA芯片)时,曾因使用不适配的助焊剂,导致焊接良率*85%——具体表现为0402元件润湿不良(浸润面积<80%)、LGA芯片焊点空洞率达15%。上海桐尔团队首先对问题进行排查:通过设备的在线观察窗发现,助焊剂在预热阶段挥发过快,产生大量烟雾,导致焊料无法充分润湿焊盘;同时,助焊剂活性不足,无法有效去除焊盘表面氧化层。针对这些问题,团队为企业推荐RMA级助焊剂(固含量12%,活性温度范围180-220℃),该助焊剂挥发速率慢,适合VAC650的真空环境,且活性温度与设备的回流温度区间匹配。同时,优化焊膏印刷参数:将焊膏厚度从调整至±,确保焊料量充足;印刷速度从40mm/s降至30mm/s,避免焊膏塌陷。此外,利用VAC650的甲酸自动补充系统,在回流阶段通入1%甲酸气体(流量5L/min),增强助焊剂活性,进一步改善润湿效果。优化后测试显示,0402元件浸润面积提升至95%以上,LGA芯片焊点空洞率降至,主板焊接良率提升至。同时。 上海桐尔汽相回流焊上海桐尔 VAC650 配涡轮泵时真空度达 5×10⁻⁶mbar,能为高可靠焊接提供稳定真空环境。

甚至可以用来在生产前确保PCB设计与汽相回流焊工艺的兼容性,指导可制造性设计(DFM),该仿真模型也可以消除使用热电偶测试时无法稷盖全部产品区域的缺陷,PCB组件模型求解器和构建的汽相回流焊炉模型,对于特定的工艺设置,可以较精确地预测PCB组件的汽相回流焊温度曲线。使用该方法在PCB设计阶段来进行新产品的工艺优化,可以很简单地确保产品设计与工艺设备的相容性。汽相回流焊可替换装配可替换装配和汽相回流焊技术工艺(AlternativeAssemblyandReflowTechnology,AART)引起了PCB组装业的兴趣。AART工艺可以同时进行通孔元器件和表面贴装元器件的汽相回流焊接,省去了波峰焊和手工焊,与传统的AART工艺相比具有更少的成本、周期和缺陷率。通过AART工艺,可以建立复杂的PCB组装工艺。AART必须考虑材料、设计和影响它的工艺因素。一个决策系统(DecisionSupportSystem,DSS)可以帮助工程师实施AART工艺。汽相回流焊过程控制智能化再流炉内置计算机控制系统,在Window视窗操作环境下可以很方便地输入各种数据,可迅速地从内存中取出或更换汽相回流焊工艺曲线,节省调整时间,提高生产效率。过程控制的目的是实现所要求的质量和尽可能低的成本这两个目标。以前。
上海桐尔专注于真空汽相回流焊与真空气相回流焊技术的深度钻研,凭借***成果在行业内树立起良好口碑。真空气相回流焊在真空状态下,巧妙改变焊料表面张力,增强其流动性,从而使焊料能更好地覆盖元件引脚,形成饱满、可靠的焊点。真空汽相回流焊通过精细调控蒸汽流量与温度,实现对焊接过程的精确掌控,无论是单层还是多层 PCB 板的焊接任务,都能轻松应对,游刃有余。上海桐尔依托先进技术与完善服务体系,深入了解客户痛点,为电子制造企业提供一站式焊接难题解决方案,助力企业提升**竞争力。VAC650真空汽相回流焊 汽相回流焊冷却系统可选水冷或风冷,重型电路板焊接优先用水冷确保降温均匀。
上海桐尔选择性波峰焊在电子制造领域的突出价值,在于其能精细解决多品种小批量柔性生产痛点,同时突破传统 DIP 焊接难点。这类设备无需复杂治具,只要元件间存在安全距离即可直接焊接,从程序设定到正式上线*需短时间准备,大幅缩短换产周期。在成本控制上,设备购置成本低于传统波峰焊,使用中更能***节省耗材与能耗 —— 锡槽容量* 12KG,8 小时锡渣产生量* 0.2KG,远低于普通波峰焊的 5-8KG;助焊剂采用密封式喷涂系统,用量可控且无浪费,配合 1KW 的低功耗设计,年综合使用成本较传统设备节省 41 万元。此外,设备占地面积*约 1 平方米,即便在紧凑车间也能灵活布局,透锡率达 100% 且焊接良率稳定在 98% 以上,为中小批量精密焊接提供高性价比解决方案。上海桐尔 VAC650 调温时间少 90%,单 PCB 焊接 1-2 分钟,适配多品种少批量生产。温州型号VAC650汽相回流焊
上海桐尔 VAC650 参与指定项目,为航天传感器供 ±1.5℃控温,适配电池、光伏封装。广东进口vac650汽相回流焊
过程控制主要集中于对缺陌的检测,以提高质量;经发展,控制的**根本的内涵是对各种工艺进行连续的监控,并寻找出不符合要求的偏差。过程控制是一种获得影响**终结果的特定操作中相关数据的能力,一旦潜在的问题出现,就可实时地接收相关信息,采取纠正措施,并立即将工艺调整到**佳状况。监控实际工艺过程数据,才算是真正的工艺过程控制,这在汽相回流焊工艺控制中,也就意味着要对制造的每块板子的热曲线进行监控。一种能够连续监控汽相回流焊炉的自动管理系统,能够在实际发生工艺偏移之前指示其工艺是否偏移失控,此即自动汽相回流焊管理(AutomaticReflowManagement,ARM)系统,此系统把连续的SPC直方图、线路平衡网络、文件编制和产品**组成完整的软件包,并能自动实时榆测工艺数据,并做出判断来影响产品成本和质量,自动汽相回流焊管理系统的基本功能是精确地自动检测和收集通过炉子的产品数据,它提供下列功能:不需要验证工艺曲线;自动搜集汽相回流焊工艺数据;对零缺陷生产提供实时反馈和报警;提供汽相回流焊工艺的自动SPC图表和修正过程能力**(ComplexProcessCapabilityindex,Cpk)变量报警[1]。参考资料1.盛菊仪。广东进口vac650汽相回流焊