商机详情 -
黄浦区型号VAC650汽相回流焊
真空汽相回流焊在高能电池焊接中的应用,充分凸显了VAC650在低温、低氧环境控制上的技术优势,上海桐尔曾协助某新能源企业解决动力电池极耳与连接板的焊接难题,提升电池组安全性与可靠性。该企业生产的三元锂电池组(容量200Ah),采用铜极耳与铝连接板焊接结构,此前采用超声焊接,存在焊接强度低(拉力*30N,标准要求≥40N)、界面电阻大(超50μΩ)的问题,且超声振动易损伤电池隔膜,导致安全隐患。引入VAC650后,上海桐尔团队针对电池焊接的特殊需求定制工艺:首先,控制焊接温度——选用沸点220℃的低沸点汽相液,将峰值温度精细控制在220℃±2℃,低于电池隔膜的耐受温度(250℃),避免隔膜损伤;其次,优化气体氛围——通过设备的氮气纯化系统将氧浓度降至30ppm以下,同时在回流阶段通入2%甲酸气体,去除铜、铝表面氧化层(铜氧化层厚度从μm降至μm,铝氧化层从μm降至μm),改善焊料润湿性;***,调节真空度——预热阶段真空度5kPa(排出助焊剂溶剂),回流阶段(排出焊料气泡),冷却阶段充入氮气至常压,以2℃/s速率降温,确保焊点致密。焊接完成后,对电池极耳进行拉力测试,平均拉力达50N,远超40N的行业标准;界面电阻测试显示,电阻稳定在20-25μΩ。 医疗电子领域,汽相回流焊可实现无菌焊接,适配心脏起搏器等高精度器件生产。黄浦区型号VAC650汽相回流焊
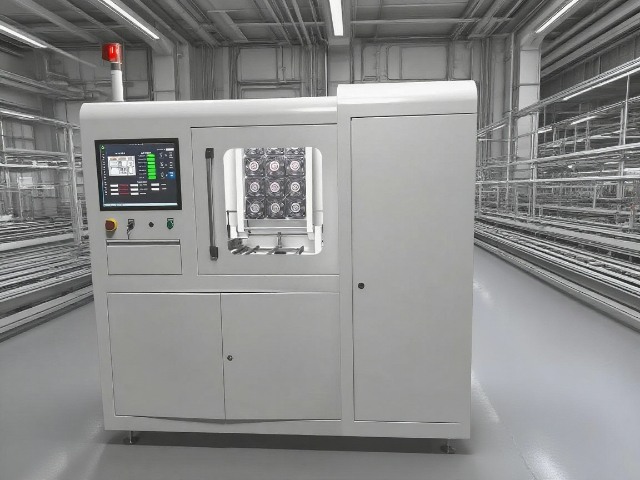
VAC650 真空汽相回流焊的**竞争力源于 “蒸汽匀热 + 真空除泡” 的复合工艺设计,其加热方式颠覆了传统热风或红外加热的局限。设备通过特定气相介质产生饱和蒸汽,利用蒸汽冷凝释放潜热的特性实现传热,热传导系数约是热风对流的 10 倍、红外加热的 6-8 倍,能快速且均匀地包裹工件。这种 360° 蒸汽包裹加热让温度场高度恒定,横向与纵向温差均控制在 ±2℃以内,部分型号温控精度更可达 ±0.5℃,有效避免局部过热或热应力导致的元件损伤,为高密度、热敏性器件焊接提供了稳定的温度环境。同时,气相层密度约为空气的 40 倍,形成天然的惰性气氛屏障,无需额外氮气保护即可实现无氧化焊接,确保焊料湿润性能比较好。甘肃进口VAC650汽相回流焊机型桐尔 VAC650 焊细间距元件无连锡问题,焊点润湿能力比热风回流焊高 3-5 倍。
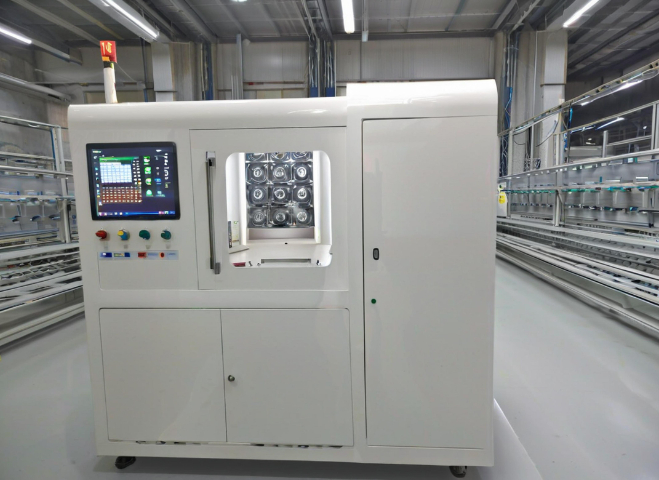
C系列超级热容汽相回流焊系统整体采用密闭单腔体真空保温架构,内部搭配大容量**储液仓,设备自身热容储备充足,升降温全过程速率平缓可控,在**、医疗、航天类高可靠性电子产品加工场景里有着较多应用。腔体内部横向与纵向温度差值能够稳定控制在±1℃区间,系统搭载多梯度真空抽气程序,可分阶段下调腔体内部气压,在焊料熔融阶段充分排出焊点内部裹挟的水汽与有机挥发气体,将BGA、QFN精密封装焊点的空洞占比控制在较低区间,大幅提升焊点致密程度。设备蒸汽供给采用底部浸没式加热汽化结构,蒸汽浓度长期保持稳定,即便长时间不间断开展加工,也不会出现温区漂移,避免温度波动引发批量焊接瑕疵。这款设备采用离线托盘上下料设计,不具备对接全自动流水线的能力,更适合中小批量、多批次样品打样生产,储液仓单次填充汽相液容量充足,长期连续作业下介质补充频次偏低,腔体密封结构经过多次优化,有效减少汽相液挥发损耗,拉长介质整体更换周期。上海桐尔在对接各类**元器件加工厂做工艺规划时,会优先匹配C系列汽相回流设备,同步提供多级真空梯度参数设置方案与腔体密封件定期养护标准,缓解长期高温作业带来的腔体老化、密封失效等问题。
上海桐尔为客户提供的VAC650真空汽相回流焊定制化服务,可根据客户的特殊生产需求调整设备结构与功能,解决常规设备无法适配的难题,某重型机械企业的超大尺寸功率模块焊接需求就是典型案例。该企业生产的矿用变频器功率模块(尺寸650×650mm,重量5kg),采用铜基板与IGBT芯片焊接结构,传统真空汽相回流焊的比较大基板尺寸*500×500mm,无法容纳该模块,且加热系统功率不足,无法实现均匀加热。上海桐尔团队针对这一需求,对VAC650进行定制化改造:首先,扩大设备腔体与加热板尺寸——将腔体内部尺寸扩展至700×700×200mm,加热板尺寸扩展至650×650mm,同时增加加热灯数量从16组至24组,总功率从16kW提升至24kW,确保超大尺寸基板的加热均匀性;其次,强化冷却系统——增加氮气冷却管路数量从4路至8路,冷却风机功率从提升至1kW,使冷却速率维持在3℃/s,避免超大基板因热容量大导致的冷却缓慢;再次,优化真空系统——选用更大抽速的真空泵(抽速从100L/s提升至200L/s),确保真空度能在30秒内从常压降至,满足焊接需求;***,设计**工装——定制650×650mm的石墨载具,载具底部加装导热硅脂层,提升热量传递效率,同时配备机械升降装置,方便超大重量模块的装卸。上海桐尔 VAC650 为汽车电子 MCU/IGBT 提供惰性保护,减氧化,适配 - 40℃至 150℃工况。
上海桐尔选择性波峰焊针对不同焊接需求,设计顶部整板预热与底部同步预热两种方案。顶部整板预热为选配功能,采用红外线发热管,在焊接前对PCB板正面进行均匀加热,可满足高温敏感元件的预热需求,***助焊剂活性,提升元件引脚透锡效果,尤其适合陶瓷电容、精密传感器等怕热元件的焊接。底部同步预热则与焊接过程同步进行,利用红外线热量传导快的优势,按设定频率持续加热PCB板底部,防止焊接中温度骤降,实现“预热+焊接”协同,既提升焊接效率,又避免元件因突然受热产生损伤。某汽车电子客户使用底部同步预热功能后,QFP封装芯片的虚焊率从降至,PCB板焊接后变形率控制在以内,远低于行业平均的,焊接品质***提升。 上海桐尔 VAC650 采用 “真空腔内置汽相加热区” 结构,可避免抽真空时焊点降温,提升除泡效果。青海进口VAC650汽相回流焊
上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。黄浦区型号VAC650汽相回流焊
V系列在线式真空汽相回流焊系统采用三段**分腔架构,划分为预热腔体、焊接腔体、冷却腔体三个**单元,搭载水平连续传输轨道,支持单向、双向自动输送板材,能够直接对接贴片机、AOI检测设备、分板机构,搭建完整自动化连续加工产线,适配规模化电子工厂二十四小时不间断量产作业。整机配置十组**控温分区,全流程搭载梯度真空处理程序,**多可设置六段汽相液自动加注参数,配套托盘**大承重15公斤,能够加工大尺寸厚基板、带有重型功率元器件的PCB板材,真空度可在0至999mbar区间分段调节,大批量连续加工状态下,每块线路板的温度曲线一致性可以长期维持稳定。整机内置MES系统数据对接端口,能够实时上传加工温度、真空数值、汽相液消耗等全流程生产数据,方便数字化车间完成生产数据追溯与工艺档案留存,设备配套自动化输送、真空机组、循环冷却整套装置,整机长度更长,所需摆放占地空间大于C、L两款离线机型。该机型主要用于新能源汽车电子、通信主板标准化大批量加工,完全替代传统隧道式热风回流焊,能够稳定控制批量产品焊点空洞比例。上海桐尔在大型自动化产线布局服务中,会结合工厂板材尺寸、单日量产规模匹配V系列在线汽相回流焊。 黄浦区型号VAC650汽相回流焊