商机详情 -
云南汽相回流焊设备
上海桐尔,真空汽相回流焊作为**电子制造的**焊接技术,凭借均匀传热与低缺陷率优势占据关键地位,而 VAC650 真空汽相回流焊更是其中的代表性设备。上海桐尔在服务长三角半导体企业时发现,该设备通过饱和汽相冷凝放热原理,能实现 360° 无死角加热,相比传统热风回流焊,对细间距元件的焊接温度均匀性提升 40%。某企业用其焊接 BGA 芯片时,焊点空洞率从 12% 降至 2.8%,完全满足车规级可靠性要求,这也印证了 VAC650 在精密焊接场景的适配价值。上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。云南汽相回流焊设备

随着SMT整个技术发展日趋完善,多种贴片元件(SMC)和贴装器件(SMD)的出现,作为贴装技术一部分的汽相回流焊工艺技术及设备也得到相应的发展,其应用日趋***,几乎在所有电子产品领域都已得到应用[1]。汽相回流焊发展阶段编辑根据产品的热传递效率和焊接的可靠性的不断提升,汽相回流焊大致可分为五个发展阶段。汽相回流焊***代热板传导汽相回流焊设备:热传递效率**慢,5-30W/m2K(不同材质的加热效率不一样),有阴影效应。汽相回流焊第二代红外热辐射汽相回流焊设备:热传递效率慢,5-30W/m2K(不同材质的红外辐射效率不一样),有阴影效应,元器件的颜色对吸热量有大的影响。汽相回流焊第三代热风汽相回流焊设备:热传递效率比较高,10-50W/m2K,无阴影效应,颜色对吸热量没有影响。汽相回流焊第四代气相汽相回流焊接系统:热传递效率高,200-300W/m2K,无阴影效应,焊接过程需要上下运动,冷却效果差。汽相回流焊第五代真空蒸汽冷凝焊接(真空汽相焊)系统:密闭空间的无空洞焊接,热传递效率**高,300W-500W/m2K。焊接过程保持静止无震动。冷却效果***,颜色对吸热量没有影响。郫都区进口vac650汽相回流焊设备上海桐尔 VAC650 操作人员需配备防护装备,避免接触高温部件引发安全问题。
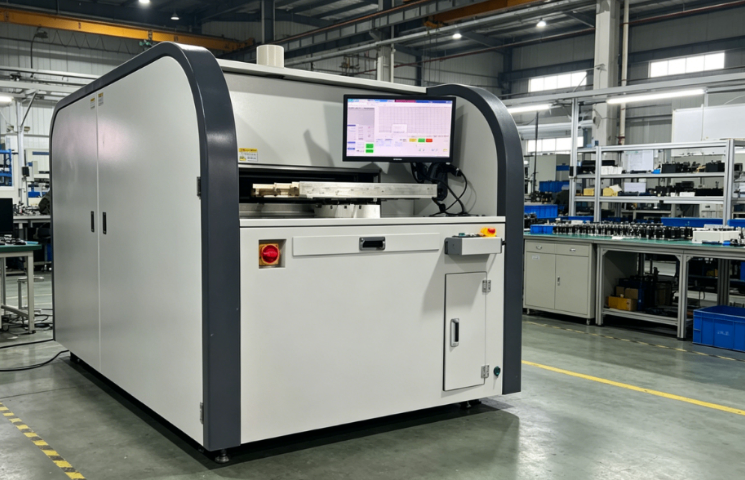
V系列在线式真空汽相回流焊系统采用三段**分腔整体架构,划分为预热腔体、焊接腔体、冷却腔体三个**温控单元,机身搭载水平连续自动传输轨道,支持单向、双向两种板材输送模式,能够直接与前端贴片机、中段AOI光学检测设备、后端分板设备对接,搭建完整自动化连续加工产线,适配规模化电子工厂二十四小时不间断批量生产。整机搭载十组**分区控温模块,全流程配套梯度真空处理程序,**多可设置六段汽相液自动加注参数,配套标准托盘**大承重可达15公斤,能够加工大尺寸厚基板、搭载重型功率元器件的各类PCB板材,真空度可在0至999mbar区间分段自由调节,大批量连续加工过程中,每一块线路板对应的温度曲线都能保持高度统一,不会出现前后批次温度差异过大的问题。设备机身内置MES生产管理系统数据对接端口,可实时上传加工温度、真空运行数值、汽相液消耗总量等全流程生产数据,方便数字化工厂完成生产过程追溯、工艺档案自动留存,便于品质管控人员调取历史生产参数做不良分析。整机配套自动化输送机构、**真空机组、循环冷却整套装置,机身整体长度更长,需要预留的摆放占地空间明显大于C、L两款离线机型,**应用场景集中在新能源汽车电子、通信主板标准化大批量加工。
与普通回流炉**大的不同点是这种炉子需要特制的轨道来传递柔性板。当然,这种炉子也需要能处理连续板的问题,对于分离的PCB板来讲,炉中的流量与前几段工位的状况无依赖关系,但是对于成卷连续的柔性板,柔性板在整条线上是连续的,线上任何一个特殊问题,停顿就意味着全线必须停顿,这样就产生一个特殊问题,停顿在炉子中的部分会因过热而损坏,因此,这样的炉子必须具备应变随机停顿的能力,继续处理完该段柔性板,并在全线**连续运转时回到正常工作状态。汽相回流焊垂直烘炉市场对于缩小体积的需求,使CSP、MPM甚至POP得到较多应用,这样元器件贴装后具有更小的占地面积和更高的信号传递速率。填充或灌胶被用来加强焊点结构,使其能抵受住由于硅片与PCB材料的热胀系数不一致而产生的应力,一般常会采用上滴或围填法来把晶片用胶封起来。汽相回流焊曲线仿真优化使用计算机技术对汽相回流焊焊接工艺进行仿真的方法得到了***的关注,此方法可以**缩短工艺准备时间,降低实验费用,提高焊接质量,减小焊接缺陷。通过使用PCBCAD数据的产品模型结构建立,汽相回流焊工艺仿真模型,可以替代传统的在线参数的设置过程。汽相回流焊蒸汽热传导系数是热风的 10 倍,能快速熔融焊料,减少元件受热时间。
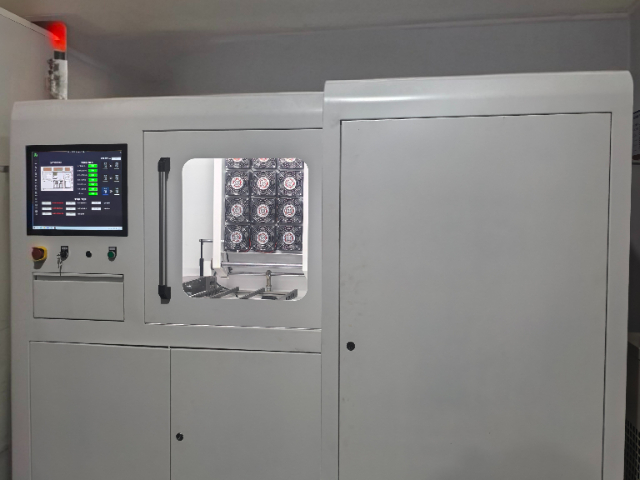
真空汽相回流焊的传热原理在VAC650上得到***优化,其采用全氟聚醚(PFPE)类高沸点汽相液作为传热介质,通过相变释放潜热实现无温差加热,这一特性使其在微型元件与大型基板焊接中均能保持优异性能。上海桐尔在服务某LED封装企业时,曾针对其0201微型电阻与600×400mm铝基PCB的同步焊接需求展开攻关——该企业此前使用热风回流焊,因铝基PCB热容量大,微型电阻区域温度易超温(达260℃,远超其耐受上限240℃),导致电阻损坏率达;而铝基PCB中心区域温度又偏低(*225℃),使Sn-Ag-Cu无铅焊料未充分熔融,虚焊率达。引入VAC650后,上海桐尔团队根据焊料熔点(217℃)选用沸点235℃的汽相液,通过设备16组红外加热灯精细控制汽相液蒸发量,使铝基PCB表面温度均匀性控制在±℃内,微型电阻区域**高温度稳定在238℃,铝基PCB中心温度达235℃。同时,设备配备的强制对流冷却系统,以4℃/s速率将焊点从235℃降至80℃,避免焊料晶粒粗大。**终,微型电阻损坏率降至,虚焊率降至,单块PCB焊接周期从150秒缩短至90秒,完全满足企业大批量生产需求。 上海桐尔 VAC650 采用封闭式循环工艺,汽相工作液消耗量极少,降低耗材成本。郫都区进口vac650汽相回流焊设备
桐尔 VAC650 焊细间距元件无连锡问题,焊点润湿能力比热风回流焊高 3-5 倍。云南汽相回流焊设备
VAC650真空汽相回流焊的冷却系统设计对焊点质量至关重要,其采用氮气强制冷却与腔体水冷协同的双重冷却模式,可根据不同焊点需求精细调节冷却速率,上海桐尔在服务某半导体企业时,曾通过优化冷却系统参数,***提升功率模块的焊接可靠性。该企业生产的IGBT功率模块(用于新能源汽车充电桩),此前采用传统冷却方式(*腔体水冷),冷却速率*℃/s,导致焊点凝固时间长,焊料晶粒粗大(晶粒尺寸超5μm),剪切强度*35MPa,且经过1000次功率循环测试后,焊点开裂率达8%。上海桐尔团队为其优化VAC650冷却方案:首先,启用设备的氮气强制冷却系统,将氮气流量调至10L/min(通过质量流量控制器精细控制),使冷却速率提升至3℃/s,同时避免速率过快(>4℃/s)导致的热应力裂纹;其次,在冷却阶段增加“保温段”——当焊点温度从240℃降至180℃(焊料固相线温度以上10℃)时,保持该温度20秒,使焊料晶粒充分细化(**终晶粒尺寸控制在2-3μm);**后,继续以3℃/s速率降至50℃,完成冷却。优化后测试显示,IGBT模块焊点剪切强度提升至50MPa,功率循环测试后开裂率降至,完全满足充电桩的高可靠性要求。同时,团队还针对不同功率模块的冷却需求,建立冷却参数数据库:如小功率模块。 云南汽相回流焊设备