商机详情 -
四川进口vac650汽相回流焊机型
汽相焊智能控制系统功能。工业级 WPF 界面、自主开发**控制软件,具备全流程智能管控能力。**功能:1. 配方管理:支持创建、编辑、对比、一键调用、版本追溯,适配多工艺需求;2. 实时监控:首页显示流程进度、工件位置、PLC 通信、加热、冷却、回收、液位、真空度、温度曲线,一目了然;3. 工艺调试:多通道温度 / 真空曲线实时绘制、导出,精细设定抽真空时间、汽相液注入量、升降温速率;4. 权限管理:管理员 / 工程师 / 操作员三级权限,关键操作二次确认,防止误删配方、改参数;5. 报警日志:实时声光报警、分类记录(系统 / 超限)、多条件查询、数据追溯;6.EAP 通讯:支持 SECS/GEM 协议、远程监控、数据导出、调试诊断、MES 对接。航天电子制造中,汽相回流焊可耐受极端温变,保障传感器焊点在 - 50℃至 180℃间稳定。四川进口vac650汽相回流焊机型
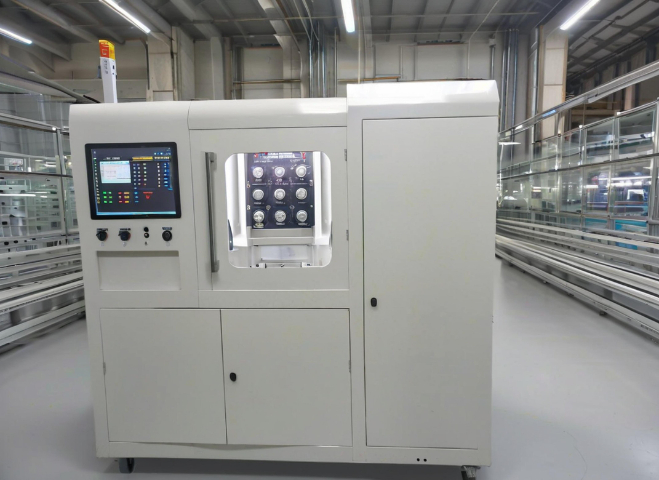
耗材成本:汽相液单次循环损耗≤2g,真空型≤1g,无需氮气耗材,助焊剂消耗少。能耗:智能功率管理,能耗较热风炉降低20%以上。综合来看,虽初期投入高于传统回流焊,但长期返修率、报废率、维护成本大幅降低,高可靠产品长期投资回报率远超传统工艺。第20段(392字)汽相焊设备选型需结合产品可靠性、批量规模、换线频率、预算综合判断。小批量、高可靠、**/航空航天/医疗场景,优先选C系列离线真空机型,高真空、高控温精度、适配精密焊接;中小批量、多品种、工业控制/中**PCB,选L系列全能机型,占地小、换线便捷、成本适中;大批量、**量产、新能源/5G/半导体,选V系列在线真空机型,对接自动化产、效率高、智能可控。选型**优先保障真空能力、控温精度、汽相液回收效率,平衡品质、效率、成本,适配企业长期生产规划。 智能控制气相焊上海桐尔 VAC650 处理无铅焊锡膏时,需将加热峰值稳定在 230-240℃以防元件损坏。
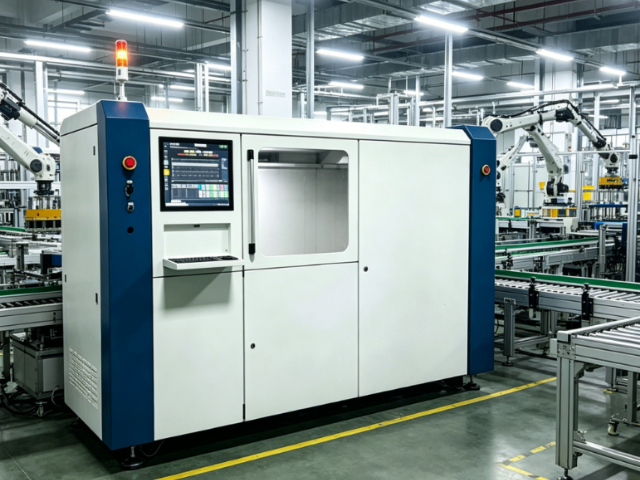
VAC650在半导体领域的应用优势针对半导体制造中IC芯片、功率器件的焊接需求,上海桐尔的VAC650真空气相焊设备提供高洁净焊接环境,成为半导体客户的重要选择。半导体器件的引脚焊接对环境洁净度和温度稳定性要求较高,微小的氧化或温差都可能导致器件失效,而VAC650通过惰性气相环境和精细温控,能避免焊点氧化,确保焊料润湿性比较好,为功率器件的长期稳定运行提供保障。上海桐尔曾为某半导体企业服务,利用VAC650为其SiC功率器件焊接,解决了传统焊接中引脚虚焊、氧化的问题,使器件在高温工况下的稳定性提升30%,充分体现了该设备在半导体领域的应用价值。
电子制造对焊接质量和效率的双重追求,促使上海桐尔不断升级真空汽相回流焊技术。真空气相回流焊在真空环境下,减少了焊接缺陷的产生,提高了生产效率。真空汽相回流焊通过智能加热控制技术,根据不同元件的焊接需求,快速调整加热参数,实现高效焊接。上海桐尔凭借对技术的敏锐洞察力与创新能力,不断探索真空汽相回流焊技术的新应用,从满足常规焊接需求到攻克**焊接难题,为电子制造企业提供***的技术支持,助力企业提升综合实力。上海桐尔的真空汽相回流焊技术,在电子制造领域独树一帜。真空气相回流焊利用真空环境,优化了焊点的微观结构,提高焊点的抗腐蚀性能。真空汽相回流焊通过精确的温度控制与加热均匀性保障,确保不同类型、不同尺寸的电子元件都能得到高质量焊接。上海桐尔以严谨的态度和创新的精神,不断改进真空汽相回流焊设备,从设备性能提升到用户体验优化,为电子制造企业提供更质量、更可靠的焊接解决方案,助力企业在电子制造行业持续发展。 上海桐尔 VAC650 支持氮气、甲酸等工艺环境,可根据焊接需求灵活切换气体类型。

VAC650 真空汽相回流焊的多场景适配性,在上海桐尔服务的不同行业客户中得到充分验证,无论是高功率器件、精密半导体,还是脆弱的光伏组件,该设备均能通过参数优化满足焊接需求。在汽车电子领域,某车企使用 VAC650 焊接车载 MCU(型号 STM32H743),上海桐尔团队针对 MCU 的陶瓷封装特性,将预热速率降至 1.5℃/s,峰值温度控制在 235℃±2℃,真空度维持在 0.5kPa,避免陶瓷开裂,**终焊接良率从 92% 提升至 99.8%,且经过 1000 次温循测试后无失效;在半导体封装领域,某企业用其焊接 QFN 元件(引脚间距 0.4mm),通过优化汽相液循环速率与真空排气时机,连锡率从传统设备的 4.5% 降至 0.3%,且焊点剪切强度提升 15%;在光伏组件领域,某新能源企业需焊接 PERC 电池片与铜带,要求焊接温度≤200℃以保护电池片钝化层,上海桐尔团队选用沸点 195℃的低沸点汽相液,配合 0.8kPa 真空度,实现低温焊接,电池片转换效率损失控制在 0.2% 以内,远低于行业标准的 0.5%。该企业引入 VAC650 后,同时满足功率器件与光伏组件的焊接需求,设备利用率达 85%,相比购置多台**设备,初期投入成本降低 40%。汽相回流焊利用饱和蒸汽恒温加热工件,避免局部过热,适配 BGA、QFN 等精密元器件焊接需求。四川进口vac650汽相回流焊机型
上海桐尔 VAC650 在汽车电子领域保护车规 MCU,减少焊点氧化,适配 - 40℃至 150℃工况。四川进口vac650汽相回流焊机型
要得到良好的焊接效果和重复性,实践经验很重要[1]。汽相回流焊焊接缺陷编辑汽相回流焊桥联焊接加热过程中也会产生焊料塌边,这个情况出现在预热和主加热两种场合,当预热温度在几十至一百范围内,作为焊料中成分之一的溶剂即会降低粘度而流出,如果其流出的趋势十分强烈,会同时将焊料颗粒挤出焊区外形成含金颗粒,在溶融时如不能返回到焊区内,也会形成滞留焊料球。除上面的因素外SMD元件端电极是否平整良好,电路线路板布线设计与焊区间距是否规范,助焊剂涂敷方法的选择和其涂敷精度等会是造成桥接的原因。汽相回流焊立碑又称曼哈顿现象。片式元件在遭受急速加热情况下发生的翘立,这是因为急热元件两端存在的温差,电极端一边的焊料完全熔融后获得良好的湿润,而另一边的焊料未完全熔融而引起湿润不良,这样促进了元件的翘立。因此,加热时要从时间要素的角度考虑,使水平方向的加热形成均衡的温度分布,避免急热的产生。防止元件翘立的主要因素以下几点:1.选择粘力强的焊料,焊料的印刷精度和元件的贴装精度也需提高。2.元件的外部电极需要有良好的湿润性湿润稳定性。推荐:温度400C以下,湿度70%RH以下,进厂元件的使用期不可超过6个月。3.采用小的焊区宽度尺寸。四川进口vac650汽相回流焊机型