标签列表 - 上海桐尔科技技术发展有限公司
-
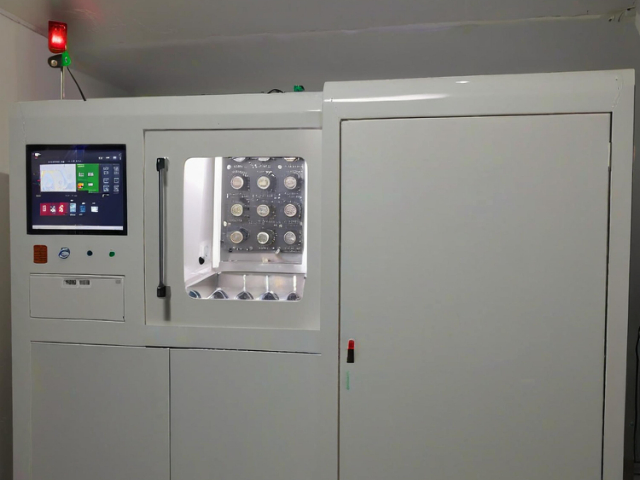 中山国产VAC650汽相回流焊设备
V系列在线式真空汽相回流焊系统采用三段**分腔整体架构,划分为预热腔体、焊接腔体、冷却腔体三个**温控单元,机身搭载水平连续自动传输轨道,支持单向、双向两种板材输送模式,能够直接与前端贴片机、中段AOI光学检测设备、后端分板设备对接,搭建完整自动化连续加工产线,适配规模化电子工厂二十四小时不间断批量生产。整机搭载十组**分区控温模块,全流程配套梯度真空处理程序,**多可设置六段汽相液自动加注参数,配套标准托盘**大承重可达15公斤,能够加工大尺寸厚基板、搭载重型功率元器件的各类PCB板材,真空度可在0至999mbar区间分段自由调节,大批量连续加工过程中,每一块线路板对应的温度曲线都能...
发布时间:2026.09.01 -
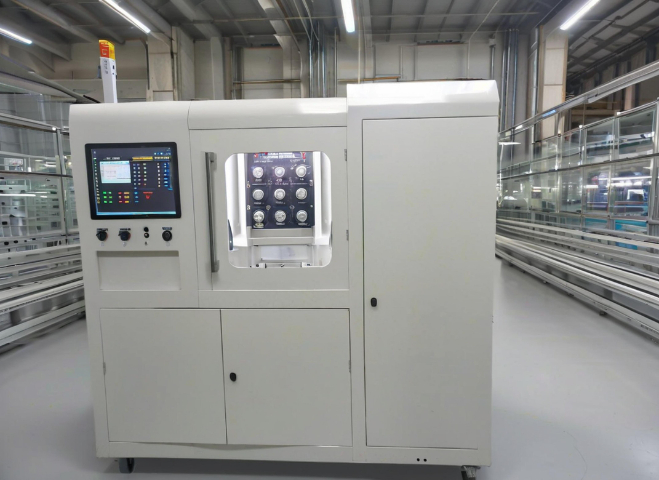 四川进口vac650汽相回流焊机型
汽相焊智能控制系统功能。工业级 WPF 界面、自主开发**控制软件,具备全流程智能管控能力。**功能:1. 配方管理:支持创建、编辑、对比、一键调用、版本追溯,适配多工艺需求;2. 实时监控:首页显示流程进度、工件位置、PLC 通信、加热、冷却、回收、液位、真空度、温度曲线,一目了然;3. 工艺调试:多通道温度 / 真空曲线实时绘制、导出,精细设定抽真空时间、汽相液注入量、升降温速率;4. 权限管理:管理员 / 工程师 / 操作员三级权限,关键操作二次确认,防止误删配方、改参数;5. 报警日志:实时声光报警、分类记录(系统 / 超限)、多条件查询、数据追溯;6.EAP 通讯:支持 SECS/G...
-
 辽宁上海桐尔汽相回流焊
是21世纪较为理想的加热方式。它充分利用了红外线辐射穿透力强的特点,热效率高、节电,同时又有效地克服了红外汽相回流焊的温差和遮蔽效应,弥补了热风汽相回流焊对气体流速要求过快而造成的影响。这类汽相回流焊炉是在IR炉的基础上加上热风使炉内温度更加均匀,不同材料及颜色吸收的热量是不同的,即Q值是不同的,因而引起的温升AT也不同。例如,lC等SMD的封装是黑色的酚醛或环氧,而引线是白色的金属,单纯加热时,引线的温度低于其黑色的SMD本体。加上热风后可使温度更加均匀,而克服吸热差异及阴影不良情况,红外线+热风汽相回流焊炉在**上曾使用得很普遍。由于红外线在高低不同的零件中会产生遮光及色差的不良效...
-
 安徽进口vac650汽相回流焊
电子制造工艺的持续进步离不开创新技术的强力推动,上海桐尔的真空汽相回流焊堪称创新典范。真空气相回流焊在真空环境下,有效遏制焊接过程中的飞溅现象,确保焊点整洁美观。真空汽相回流焊通过精细控制温度曲线,依据不同电子元件特性进行个性化焊接,严格保障每一个焊点都符合高标准质量要求。上海桐尔凭借专业技术团队与丰富实践经验,不断挖掘真空汽相回流焊技术潜力,从优化加热均匀性到提高温度控制精度,为电子制造行业发展注入源源不断的创新活力。 上海桐尔的真空气相回流焊,凭借独特优势在电子焊接市场站稳脚跟。在真空条件下,焊料与元件引脚的结合更为紧密,这得益于真空气相环境赋予焊料的良好浸润性。真空汽相回流焊利用蒸汽的高...
发布时间:2026.08.31 -
 秦皇岛汽相回流焊机型
汽相焊设备维护与运行成本。1. 维护周期:C/L 系列每年*需 1–2 次常规维护;V 系列每月清理过滤系统即可;2. 维护内容:*定期更换过滤芯、清理汽相液槽、检查密封件、校准温度 / 真空传感器,炉膛长期洁净,无大量助焊剂残留,维护工时极少;3. 耗材成本:汽相液单次循环损耗≤2g,真空型≤1g,配合回收过滤系统,长期损耗极低;无需氮气、助焊剂消耗少;4. 能耗:智能功率管理、待机低功耗,能耗较热风炉降低 20% 以上;5. 综合成本:初期投入高于热风炉,但长期返修率低、报废少、维护省、能耗低、耗材少,高可靠产品长期 ROI ***优于传统回流焊。消费电子生产中,汽相回流焊兼容有铅与无铅焊...
发布时间:2026.08.28 -
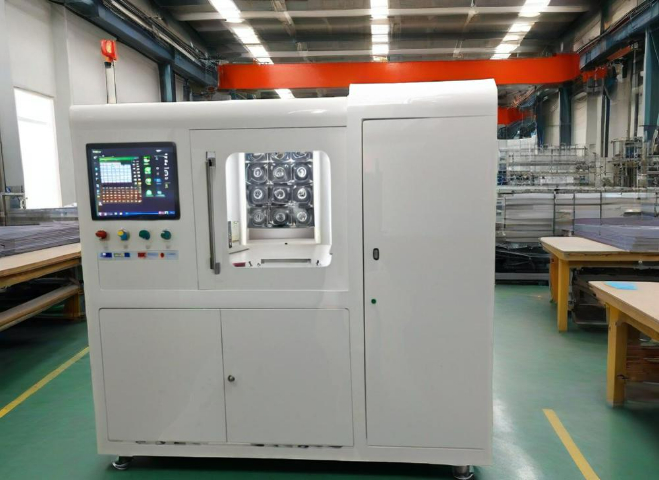 黄石国产VAC650汽相回流焊机型
选择C系列汽相回流焊开展加工的产品,大多有着严苛的焊点耐久、抗疲劳性能要求,常规热风回流炉很难满足这类产品的生产标准,主要原因在于热风依靠空气对流传热,元件、散热片会形成受热阴影,局部区域升温不足或是局部过热,容易造成精密芯片焊点金相组织不均匀。而C系列依靠饱和蒸汽相变传热,腔体内部无温差死角,无论板材表层的大型功率器件,还是埋藏在密集元件下方的微型BGA焊点,都能获得均匀稳定的热量输入,不会出现局部受热失衡的问题。多级分段真空功能是C系列区别于L系列的一处特点,升温、恒温、熔融、冷却每个阶段都能**设定真空度,熔融阶段持续抽走腔体内部气体,从源头减少焊点内部空洞生成,对于需要长期...
发布时间:2026.08.28 -
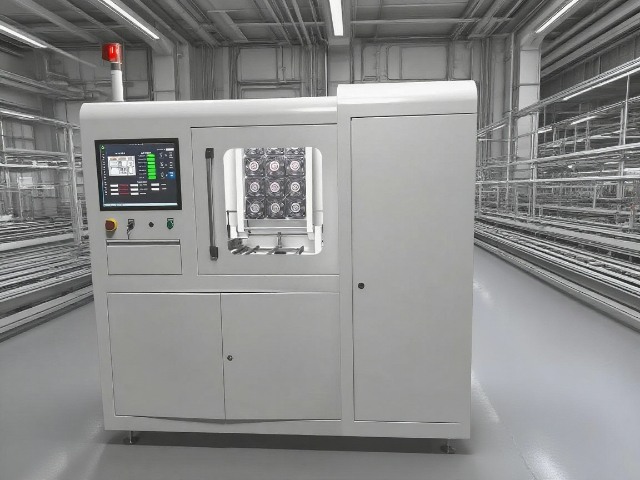 黄浦区型号VAC650汽相回流焊
真空汽相回流焊在高能电池焊接中的应用,充分凸显了VAC650在低温、低氧环境控制上的技术优势,上海桐尔曾协助某新能源企业解决动力电池极耳与连接板的焊接难题,提升电池组安全性与可靠性。该企业生产的三元锂电池组(容量200Ah),采用铜极耳与铝连接板焊接结构,此前采用超声焊接,存在焊接强度低(拉力*30N,标准要求≥40N)、界面电阻大(超50μΩ)的问题,且超声振动易损伤电池隔膜,导致安全隐患。引入VAC650后,上海桐尔团队针对电池焊接的特殊需求定制工艺:首先,控制焊接温度——选用沸点220℃的低沸点汽相液,将峰值温度精细控制在220℃±2℃,低于电池隔膜的耐受温度(250℃),避...
发布时间:2026.08.28 -
新疆进口VAC650汽相回流焊设备
可直接接驳SMT自动化生产线,支持汽相焊接、抽真空、氮气保护冷却一体化工艺。设备采用**预热、焊接、冷却腔体并行作业,多托盘同步生产,效率大幅提升,内置10个**控温区,温差不超过±1℃,比较低真空度可达2mbar,托盘承重比较高15kg,适配新能源、5G通信、半导体大批量**量产,可实现连续化、自动化生产,大幅提升产能,同时保障焊接品质的一致性,适合新能源汽车电控、5G光模块等对生产效率与焊接可靠性要求双高的场景。航空航天与**电子是汽相焊**应用领域,产品包括卫星、雷达、T/R组件、导航模块、航空控制单元,这类产品长期处于极端温度、强振动、高辐射环境,对焊点可靠性要求较高,需满...
发布时间:2026.08.28 -
玄武区进口VAC650汽相回流焊
VAC650真空汽相回流焊在解决微机电系统(MEMS)这类精密器件焊接难题上,展现出独特技术优势,上海桐尔曾协助某MEMS传感器企业突破焊接温度均匀性与无气泡两大**难点。该企业生产的压力传感器(尺寸5mm×5mm)采用陶瓷基板与金属外壳封装,要求焊接温度均匀性≤±1℃(避免陶瓷基板翘曲),焊点空洞率≤2%(确保密封性能),此前采用激光回流焊,因加热区域集中,基板温差达±3℃,翘曲量超,且无法排出焊料气泡,空洞率达8-12%,传感器密封性能不达标,气密性测试合格率*75%。上海桐尔团队为其定制VAC650工艺方案:首先,选用低沸点汽相液(沸点220℃),通过设备的双区加热系统,将上...
-
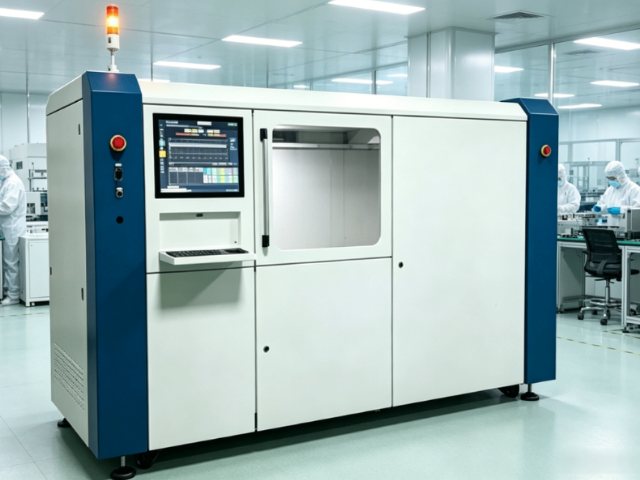 陕西型号VAC650汽相回流焊设备
VAC650真空汽相回流焊的冷却系统设计对焊点质量至关重要,其采用氮气强制冷却与腔体水冷协同的双重冷却模式,可根据不同焊点需求精细调节冷却速率,上海桐尔在服务某半导体企业时,曾通过优化冷却系统参数,***提升功率模块的焊接可靠性。该企业生产的IGBT功率模块(用于新能源汽车充电桩),此前采用传统冷却方式(*腔体水冷),冷却速率*℃/s,导致焊点凝固时间长,焊料晶粒粗大(晶粒尺寸超5μm),剪切强度*35MPa,且经过1000次功率循环测试后,焊点开裂率达8%。上海桐尔团队为其优化VAC650冷却方案:首先,启用设备的氮气强制冷却系统,将氮气流量调至10L/min(通过质量流量控制器...
-
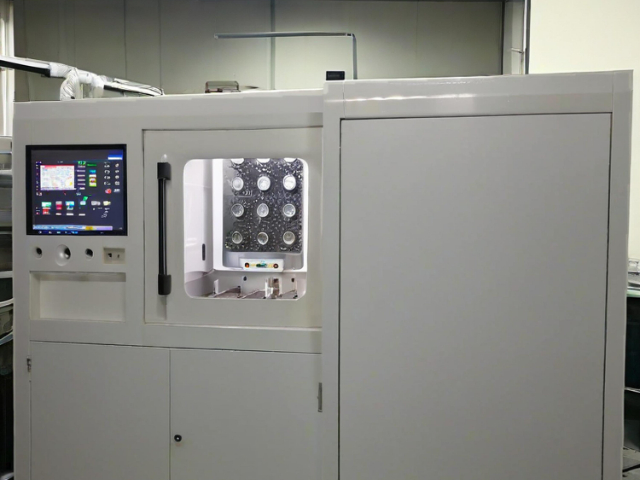 广东进口vac650汽相回流焊
选择C系列汽相回流焊开展加工的产品,大多有着严苛的焊点耐久、抗疲劳性能要求,常规热风回流炉很难满足这类产品的生产标准,主要原因在于热风依靠空气对流传热,元件、散热片会形成受热阴影,局部区域升温不足或是局部过热,容易造成精密芯片焊点金相组织不均匀。而C系列依靠饱和蒸汽相变传热,腔体内部无温差死角,无论板材表层的大型功率器件,还是埋藏在密集元件下方的微型BGA焊点,都能获得均匀稳定的热量输入,不会出现局部受热失衡的问题。多级分段真空功能是C系列区别于L系列的一处特点,升温、恒温、熔融、冷却每个阶段都能**设定真空度,熔融阶段持续抽走腔体内部气体,从源头减少焊点内部空洞生成,对于需要长期...
发布时间:2026.08.26 -
 云南汽相回流焊设备
上海桐尔,真空汽相回流焊作为**电子制造的**焊接技术,凭借均匀传热与低缺陷率优势占据关键地位,而 VAC650 真空汽相回流焊更是其中的代表性设备。上海桐尔在服务长三角半导体企业时发现,该设备通过饱和汽相冷凝放热原理,能实现 360° 无死角加热,相比传统热风回流焊,对细间距元件的焊接温度均匀性提升 40%。某企业用其焊接 BGA 芯片时,焊点空洞率从 12% 降至 2.8%,完全满足车规级可靠性要求,这也印证了 VAC650 在精密焊接场景的适配价值。上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。云南汽相回流焊设备 随着SMT整个技术发展日趋完善,多种...
-
北京上海桐尔汽相回流焊
真空汽相回流焊的传热原理在VAC650上得到***优化,其采用全氟聚醚(PFPE)类高沸点汽相液作为传热介质,通过相变释放潜热实现无温差加热,这一特性使其在微型元件与大型基板焊接中均能保持优异性能。上海桐尔在服务某LED封装企业时,曾针对其0201微型电阻与600×400mm铝基PCB的同步焊接需求展开攻关——该企业此前使用热风回流焊,因铝基PCB热容量大,微型电阻区域温度易超温(达260℃,远超其耐受上限240℃),导致电阻损坏率达;而铝基PCB中心区域温度又偏低(*225℃),使Sn-Ag-Cu无铅焊料未充分熔融,虚焊率达。引入VAC650后,上海桐尔团队根据焊料熔点(217℃...
-
 桐尔科技汽相回流焊
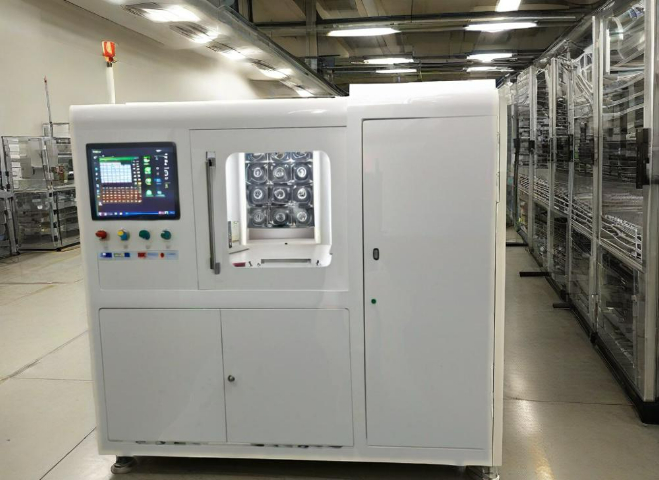
VAC650适配航空航天领域高可靠性需求航空航天领域的传感器、电路板需适应极端环境,对焊接可靠性的标准远高于普通制造,上海桐尔的VAC650真空气相焊设备能精细满足这类航天级需求。航天器件不*要承受高低温剧烈变化,还需具备长期服役稳定性,VAC650通过真空除泡工艺将焊点空洞率控制在极低水平,提升焊点机械强度与导热导电性能,同时惰性气相环境确保焊点无氧化,符合航天级焊接标准。上海桐尔曾为某航天研究所提供服务,利用VAC650焊接卫星通信模块的电路板,使模块在-55℃至125℃的温度循环测试中无失效,完全适配太空极端环境,为航空航天制造提供了可靠的焊接保障。上海桐尔 VAC650 采用封闭式循环...
-
 嘉定区国产VAC650汽相回流焊机型
约90%焊点会存在气泡或空隙,影响焊点致密性与长期可靠性;真空汽相焊在焊膏熔融阶段,将腔体压力降至10mbar以下,快速排出焊料内部气泡,可去除90%以上焊点空隙,空洞率降至2%以下,比较低可达。C系列真空汽相焊设备采用真空腔体全程置于汽相加热区的设计,抽真空过程中腔体温度恒定,避免降温导致气泡残留,进一步提升除泡效果,保障焊点致密性与长期可靠性。第14段(390字)汽相液(JLLS/JLHS系列)是汽相焊的**耗材,其理化性能直接决定焊接品质与设备稳定性。**PFPE汽相液具备窄分子量分布、无溴、强碳氟键与醚键结构,热稳定性强、耐化学腐蚀、不与工件反应、不分解产生杂质,同时无闪点...
发布时间:2026.08.25 -
惠州国产VAC650汽相回流焊
过程控制主要集中于对缺陌的检测,以提高质量;经发展,控制的**根本的内涵是对各种工艺进行连续的监控,并寻找出不符合要求的偏差。过程控制是一种获得影响**终结果的特定操作中相关数据的能力,一旦潜在的问题出现,就可实时地接收相关信息,采取纠正措施,并立即将工艺调整到**佳状况。监控实际工艺过程数据,才算是真正的工艺过程控制,这在汽相回流焊工艺控制中,也就意味着要对制造的每块板子的热曲线进行监控。一种能够连续监控汽相回流焊炉的自动管理系统,能够在实际发生工艺偏移之前指示其工艺是否偏移失控,此即自动汽相回流焊管理(AutomaticReflowManagement,ARM)系统,此系统把连续的...
发布时间:2026.08.25 -
云南国产VAC650汽相回流焊
上海桐尔的真空气相回流焊,为电子焊接带来了**性的突破。在真空气氛下,如同为电子元件营造了一个纯净无扰的 “安全区”,极大减少了杂质对焊接的不良影响。这种环境下,焊料能充分发挥其优异性能,完美填充元件与 PCB 板间的微小间隙,使焊点牢固无比。真空汽相回流焊则借助精确的温度控制与高效热传递机制,无论是小巧的电阻电容,还是复杂的集成电路,都能实现精细焊接。上海桐尔始终以客户需求为**导向,不*在技术上精益求精,还在设备细节方面不断完善,提供***质量技术支持,帮助企业提升生产效率与产品质量。上海桐尔 VAC650 温度曲线调试时间较传统回流焊减少 90%,缩短工艺准备周期。云南国产VAC650汽...
-
 宝山区国产VAC650汽相回流焊机型
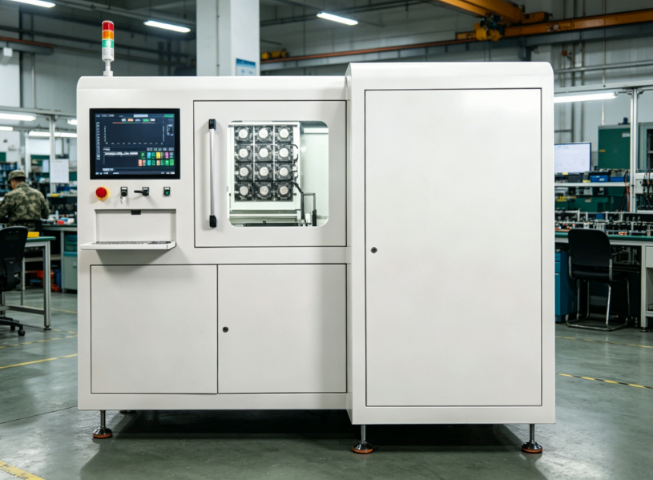
要得到良好的焊接效果和重复性,实践经验很重要[1]。汽相回流焊焊接缺陷编辑汽相回流焊桥联焊接加热过程中也会产生焊料塌边,这个情况出现在预热和主加热两种场合,当预热温度在几十至一百范围内,作为焊料中成分之一的溶剂即会降低粘度而流出,如果其流出的趋势十分强烈,会同时将焊料颗粒挤出焊区外形成含金颗粒,在溶融时如不能返回到焊区内,也会形成滞留焊料球。除上面的因素外SMD元件端电极是否平整良好,电路线路板布线设计与焊区间距是否规范,助焊剂涂敷方法的选择和其涂敷精度等会是造成桥接的原因。汽相回流焊立碑又称曼哈顿现象。片式元件在遭受急速加热情况下发生的翘立,这是因为急热元件两端存在的温差,电极端一边...
发布时间:2026.08.11 -
广西国产VAC650汽相回流焊机型
横向与纵向温差均≤±2℃,控温精度≤±1℃,真空度0–999mbar可调、比较低≤2mbar,升温速率≥6℃/s,降温速率≥3℃/s,汽相液比较大损耗≤2g/循环,真空泵抽速≥40m³/h,标准大气压抽至2mbar≤30s,标配观察窗、助焊剂回收过滤系统、安全保护装置。第16段(393字)L系列全能型汽相回流焊系统主流型号为L450、L500、L540,**性能参数如下:比较大托盘尺寸450×350mm至540×370mm,真空腔尺寸546×430mm至636×450mm,汽相液储存量30kg,托盘承重5–7kg,测温通道5个,送料/出料口高度950mm±20mm,炉壁温度室温–3...
发布时间:2026.07.31 -
 北京进口vac650汽相回流焊
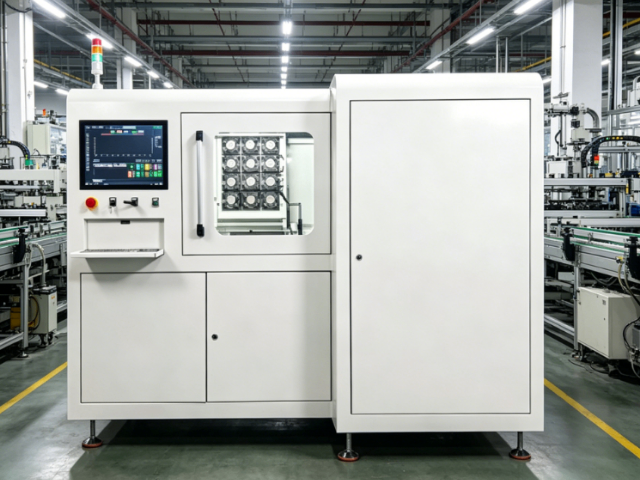
上海桐尔总结的VAC650真空汽相回流焊故障排查体系,基于数百次维修案例,形成了“症状分析-原因定位-解决方案-预防措施”的标准化流程,帮助客户快速解决设备故障,减少停机损失。某汽车零部件厂的VAC650在生产过程中突然出现真空度无法达标问题——设备启动后,真空度比较高只能达到2kPa(标准要求),导致焊点空洞率骤升8%,生产线被迫停机。上海桐尔售后团队首先通过远程诊断查看设备日志,发现真空度下降速率异常(从常压降至2kPa耗时超60秒,标准应≤30秒),初步判断为腔体密封不良或真空泵故障。随后,现场工程师按排查流程操作:第一步,检查腔体密封圈(型号O型圈,材质氟橡胶),发现密封圈...
-
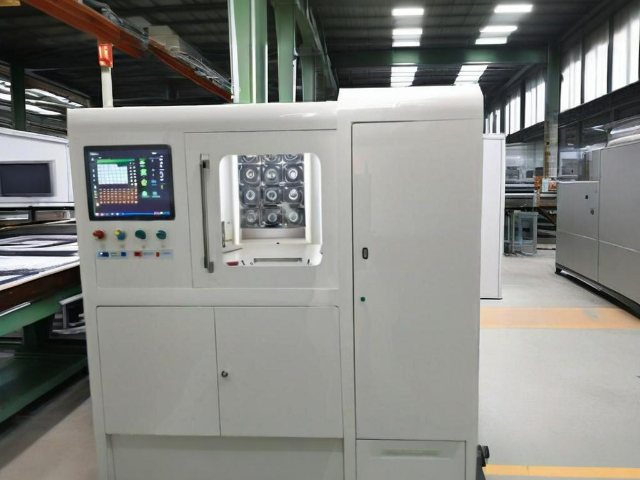 新疆汽相回流焊机型
上海桐尔选择性波峰焊 XH-320 型号,专为中小尺寸 PCB 板焊接设计,适用 PCB 板尺寸范围为 50×50~320×250mm,基板厚度 0.8~3mm,可处理引脚长度 3mm 以内、基板上下元件高度分别不超过 100mm 与 50mm 的工件,同时要求基板具备 3mm 以上工艺边、重量不超过 5KG 且弯曲度≤0.5mm。**配置上,设备采用全钛合金锡炉,容量 12KG 且功率 2KW,搭配 1KW 红外预热模块,总功率 3.5KW(单相 220V±10%),满足车间常规供电需求。助焊剂系统配备 0.5mm 日本进口精密流体喷嘴,容量 2L,还可按需选配 130um 线喷功能;喷嘴内...
-
杨浦区国产VAC650汽相回流焊
VAC650 真空汽相回流焊的**竞争力源于 “蒸汽匀热 + 真空除泡” 的复合工艺设计,其加热方式颠覆了传统热风或红外加热的局限。设备通过特定气相介质产生饱和蒸汽,利用蒸汽冷凝释放潜热的特性实现传热,热传导系数约是热风对流的 10 倍、红外加热的 6-8 倍,能快速且均匀地包裹工件。这种 360° 蒸汽包裹加热让温度场高度恒定,横向与纵向温差均控制在 ±2℃以内,部分型号温控精度更可达 ±0.5℃,有效避免局部过热或热应力导致的元件损伤,为高密度、热敏性器件焊接提供了稳定的温度环境。同时,气相层密度约为空气的 40 倍,形成天然的惰性气氛屏障,无需额外氮气保护即可实现无氧化焊接,确保焊料湿润...
-
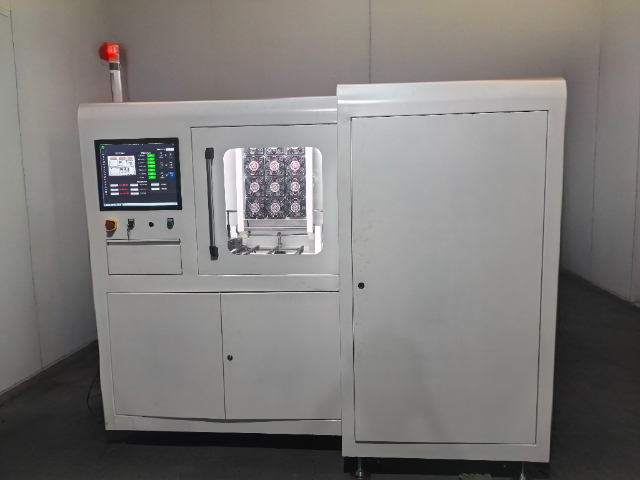 甘肃国产VAC650汽相回流焊设备
上海桐尔在长期技术服务中发现,VAC650 真空汽相回流焊的工艺气体控制能力,是解决敏感元件焊接氧化问题的关键,尤其在航空航天、**等对焊点可靠性要求较高的领域,这一特性更是不可或缺。某航空航天配套企业曾因雷达组件(含镀金引脚 QFP 芯片)焊接氧化问题困扰 —— 该组件要求焊点接触电阻≤30mΩ,且经过 500 小时盐雾测试后无锈蚀,此前采用氮气保护热风回流焊,因氧浓度无法稳定控制(波动范围 50-100ppm),导致焊点氧化层厚度超 0.5μm,接触电阻达 60-80mΩ,盐雾测试后锈蚀率达 12%。上海桐尔团队为其定制 VAC650 工艺方案:首先通过设备的氮气纯化系统将氧浓度降至 ...
-
潮州汽相回流焊机型
VAC650 搭载先进的智能控制系统与灵活的场景适配设计,兼顾操作便捷性与生产可靠性。设备采用 PC+PLC 组合控制方案,支持在线或离线编程,配备多通道在线测温、实时视频录制功能,焊接过程全程可追溯、可分析,助力工艺优化与质量管控。维护方面,设备采用模块化设计,**部件检修便捷,*需每 3 个月更换一次气相液过滤滤芯,冷却系统可根据工件类型选择风冷或水冷模式,有效减少停机维护时间。在应用场景上,其无氧化焊接特性适配金、铜、银等易氧化材料,宽温工况耐受能力满足汽车电子 - 40℃至 150℃的使用需求,大尺寸装载与高精度控制则完美匹配航空航天、医疗设备、半导体封装等**制造领域的严苛要求。汽相...
-
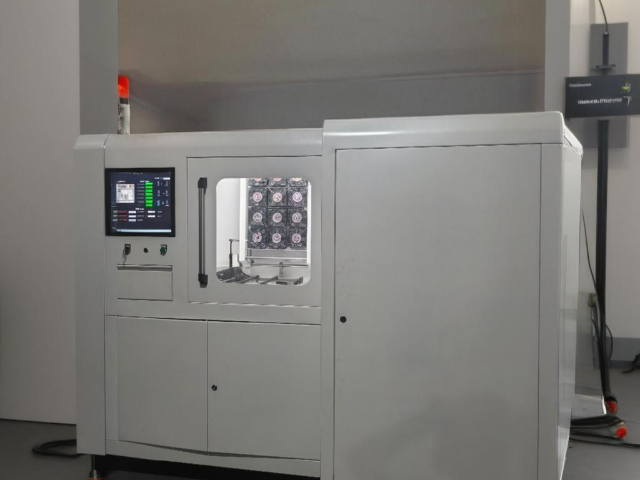 安徽国产VAC650汽相回流焊设备
真空汽相回流焊的工艺流程优化是发挥VAC650性能的**,上海桐尔基于数百个案例总结出“五阶段精细控温+三档真空调节”的标准化流程,帮助客户快速提升焊接质量。某消费电子企业生产智能手表主板(含01005微型元件与BGA芯片)时,曾因流程参数混乱导致焊接缺陷率达(含虚焊、桥接、元件损坏)。上海桐尔团队首先对流程各阶段进行拆解优化:预热阶段(室温至150℃),升温速率控制在2℃/s,避免助焊剂剧烈挥发产生气泡,同时***助焊剂活性;恒温阶段(150℃维持60秒),在此阶段将真空度降至2kPa,排出助焊剂中大部分溶剂,减少回流阶段气泡生成;回流阶段(150℃至240℃),升温速率提升至3...
发布时间:2026.04.13 -
辽宁国产汽相回流焊
VAC650 在节能环保与成本控制上表现突出,符合现代制造业绿色生产理念。设备采用封闭式加热系统,无排风热损失,相比传统热风回流焊节能达 65%,总功率负荷控制在 18-20KW,大幅降低能耗支出。气相工作液作为**传热介质,具备无毒无害、化学稳定性强的特点,符合 RoHS、REACH 环保标准,且可通过过滤系统重复使用,消耗量*约 3g / 循环,无需频繁更换,***节约耗材成本。同时,设备无需外接昂贵的惰性气体和空气压缩机,焊后气相液快速挥发无残留,省去额外清洗流程,进一步降低了生产过程中的辅助成本与环保压力。上海桐尔 VAC650 在光伏组件密封封装中,能保障极端环境下的长期稳定运行。辽...
-
青海国产VAC650汽相回流焊机型
VAC650真空汽相回流焊的清洁维护设计充分考虑了操作便利性,简化了日常维护流程,降低了操作人员的工作强度,上海桐尔在为客户培训时,会详细讲解清洁维护的关键步骤与注意事项,确保设备长期保持良好运行状态。某电子厂的VAC650在初期使用中,因操作人员未掌握正确的清洁方法,导致腔体内部残留助焊剂堆积(厚度超1mm),影响加热效率与真空度,焊点缺陷率从升至。上海桐尔团队首先演示腔体清洁流程:设备腔体采用快拆结构,松开4个固定螺丝即可将腔体上盖取下,先用压缩空气(压力)吹除表面浮尘,再用蘸有无水乙醇的无尘布擦拭腔体内壁(包括加热板、观察窗内侧),去除残留助焊剂;对于顽固残留(如助焊剂碳化层...
-
安徽型号VAC650汽相回流焊机型
在电子制造领域,焊接工艺的精度与质量直接关乎产品性能。上海桐尔的真空汽相回流焊技术,凭借***特性成为行业焦点。此技术依托真空气相环境,有效避免氧化等常见问题,确保焊点纯净,大幅提升导电性与稳定性。真空气相回流焊利用汽相冷凝释放潜热的原理,实现对焊件的均匀加热,对高精度、高集成度电子元件尤为适用。上海桐尔凭借深厚技术底蕴与持续创新精神,不断优化设备性能,从温度精细控制到加热效率提升,***保障真空汽相回流焊在实际生产中展现***稳定性与可靠性,助力企业打造***电子产品,在竞争激烈的市场中脱颖而出。航天电子制造中,汽相回流焊可耐受极端温变,保障传感器焊点在 - 50℃至 180℃间稳定。安徽型...
发布时间:2026.03.24 -
海曙区汽相回流焊设备
VAC650真空汽相回流焊在解决微机电系统(MEMS)这类精密器件焊接难题上,展现出独特技术优势,上海桐尔曾协助某MEMS传感器企业突破焊接温度均匀性与无气泡两大**难点。该企业生产的压力传感器(尺寸5mm×5mm)采用陶瓷基板与金属外壳封装,要求焊接温度均匀性≤±1℃(避免陶瓷基板翘曲),焊点空洞率≤2%(确保密封性能),此前采用激光回流焊,因加热区域集中,基板温差达±3℃,翘曲量超,且无法排出焊料气泡,空洞率达8-12%,传感器密封性能不达标,气密性测试合格率*75%。上海桐尔团队为其定制VAC650工艺方案:首先,选用低沸点汽相液(沸点220℃),通过设备的双区加热系统,将上...
-
国产VAC650汽相回流焊
上海桐尔选择性波峰焊的使用成本优势,通过人力、锡料、助焊剂、电费四大维度可清晰体现。人力成本上,传统波峰焊需 4 人操作(月工资 5000 元),年费用 24 万元,选择性波峰焊*需 1 人,年费用 6 万元,年节省 18 万元,且选择性波峰焊直通率 98%,远高于传统设备的 65%,减少返工成本。锡料成本(SAC305,单价 560 元 / KG)方面,传统波峰焊日 8 小时锡渣 4KG,年 1248KG,费用 13.98 万元,选择性波峰焊日锡渣 0.1KG,年 31.2KG,费用 0.35 万元,年节省 13.6 万元。助焊剂成本(单价 20 元 / L)上,传统设备日消耗 10L,年 ...
发布时间:2026.02.03