标签列表 - 上海桐尔科技技术发展有限公司
-
 吉林IBL汽相回流焊接设备
IBL汽相回流焊与传统回流焊工艺比较: 一般来说,传统回流焊设备也可用于无铅焊接,但是,与有铅焊接相比,需要向设备提出更高的要求对传统回流焊接设备提出的要求包括更大的功率施加保护性气体更大的设备体积和占地面积产生的诸多问题包括更高的过温损伤风险更多的不良焊点数量更高的热损耗与传统回流焊接技术相比,汽相回流焊接技术可提供的焊接效果,同时,无需担心传统回流焊不可避免产生的各种风险汽相回流焊接技术是高质量、高可靠性产品的选择,与传统回流焊接设备相比,生产成本更低廉,是今后回流焊接技术和工艺发展的方向。 汽相回流焊是无铅焊接的理想选择: 减少生产成本需要1/3的能源消耗(与传统回...
发布时间:2026.06.22 -
湖北IBL汽相回流焊接用户体验
真空回流焊在电子行业的应用:随着电子产品对性能和可靠性要求的不断提高,真空回流焊技术在电子行业中得到了广泛应用。以下几个领域对真空回流焊技术有着较高的需求:半导体封装:对于封装密度高、电气性能要求严格的半导体器件,真空回流焊可以提供高质量的焊接连接,提高产品性能。高密度互连板(HDI):高密度互连板的设计要求对焊接质量有很高的要求,真空回流焊可以有效地减少焊接缺陷,提高互连板的性能和可靠性。汽车电子:汽车电子产品对可靠性和耐久性有很高的要求,真空回流焊技术可以提供稳定可靠的焊接质量,满足汽车电子产品的严苛要求。航空航天电子:航空航天领域对电子产品的性能和可靠性要求较高,真空回流焊技术可以确保焊...
发布时间:2026.06.22 -
 湖北IBL汽相回流焊接答疑解惑
与焊膏选择、器件封装形式、焊盘设计、PCB焊盘表面处理方式、网板开孔方式、回流曲线设置等都有关系。由于受到空洞的影响,焊点的机械强度会下降,而且热阻增大,电流通路减小,会影响焊点的导热和导电性能,从而降低器件的电气可靠性。研究表明,电子产品失效约有60%的原因是由温度升高造成的,并且器件的失效率随温度的升高呈**趋势增长,温度每升高10℃失效率将提高一倍。在IPC-A-610、IPC7095、IPC7093等规范中,对于BGA、BTC类封装器件的焊点空洞进行了详细描述,对于可塌落焊球的BGA类器件,规定空洞率标准为30%,而其它情况均没有明确标准,需要制造厂家与客户协商确定;对于大功率...
-
 河南IBL汽相回流焊接哪家强
真空焊接技术的特点有哪些?焊接材料使用量少真空焊接技术可以将焊接材料加热和熔化,从而使得焊接材料能够充分流动,从而可以实现焊接材料使用量的减少。这不*可以降低成本,同时可以减少材料的浪费。焊接接头质量稳定真空焊接技术可以实现焊接接头的质量稳定和一致性,从而保证了焊接接头的稳定性和可靠性。这对于一些对焊接接头要求严格的电子产品来说是非常重要的。焊接速度快真空焊接技术可以实现对焊接温度的控制,从而可以实现更高的焊接速度。这不*可以提高生产效率,同时也可以降低生产成本。对环境污染小真空焊接技术在焊接过程中不需要使用任何气氛气体,因此不会产生任何有害气体的排放,对环境污染非常小。真空汽相回流焊操作使用...
-
 重庆IBL汽相回流焊接价格
真空汽相焊的12特点。1、真正的真空环境下的焊接。真空仓比较大真空度≤;2、低活性助焊剂的焊接环境。3、触摸屏的操控加上的软件控制,达到好的操作体验。4、高达行业40段的可编程温度控制系统,可以设置工艺曲线。焊接仓内嵌入式温度监测系统≥6通道。5、温度设置采用触摸式升降,直接手拉曲线,就能设置出更接近焊接材料工艺曲线的工艺。6、水冷技术,实现快速降温效果。7、四组在线测温功能。实现焊接区域温度均匀度的准确测量。为工艺调校提供支持。8、可选择甲酸、氮气或者其他惰性气体,满足特殊工艺的焊接要求。9、设计的在线实时工艺视频摄录系统。为每一个产品的焊接过程进行视频录像,为以后的质量**反馈提供...
发布时间:2026.06.19 -
广东IBL汽相回流焊接服务电话
真空汽相焊接系统与传统热风回流焊的区别汽相焊工艺有许多优点胜过其他回流焊方法,主要表现在:能很好地控制最高温度,整个组件有良好的温度均匀性,能在一个实际上无氧化的环境中进行焊接。加热与组件的几何形状相对无关(1)控制最高温度。组件的最高温度取决于流体的沸腾温度。由于汽相流体沸腾范围很窄,所以能精确地控制这一温度。这对焊接温度敏感的元件很有利,因为能够获得县有不同沸腾温度的各种流体,所以在复杂组件的焊接中,可使用一系列较低熔点的焊料。(2)良好的温度均匀性。汽相流体有很高的传热系数,由于凝结产生在所有外露的表面上,整个电路板的稳态温度的均匀性很好。(3)无氧焊接。由于初级蒸汽的密度约为空气的20...
发布时间:2026.06.19 -
 黑龙江IBL汽相回流焊接常用知识
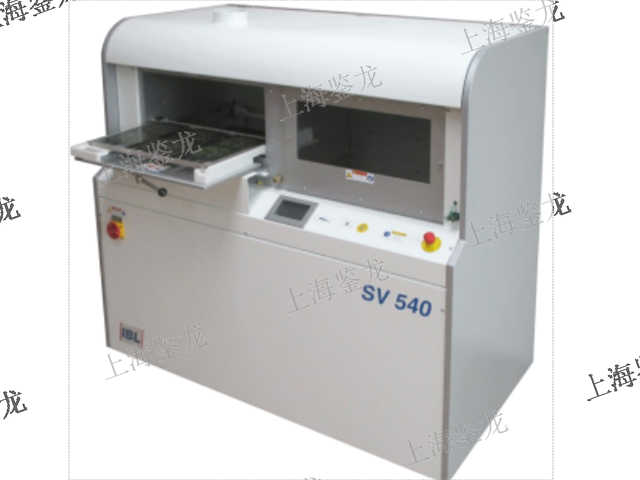
性能特点:1、国际进涡旋式或活塞式压缩机,电器及制冷系统原器件全部为世界产品,压缩机作为冷水循环系统的心脏(采用日本松下或三洋压缩机,内置安全保护,低噪音,省电耐用)。2、冷凝器采用进口风机及大风量轴流设计,换热效果高,冷凝器高整冲床冲孔,翻片质量可靠。二次翻边,铜管与翅片更加紧密接触,换热***。采用全进口铜管和全自动弯头焊接;增强了氧密性,***制冷剂泄漏现象;尤其适合水资源缺乏或水质硬度高的地区使用。3、冷水循环系统无需配置冷却泵及水塔,安装简便,适合生产场地比较紧缺的环境使用。4、可使用乙二醇溶液作载冷剂。冷冻水出水温度可控制-5℃以下。5、冷水循环系统备有双个制冷回路,即...
-
河北IBL汽相回流焊接哪里有卖的
这个过程受到表面张力的影响,如果引脚和焊盘之间的间隙过大,可能会导致引脚和焊盘分离,形成开路。2、要求:此阶段需要精确控制温度和时间,以确保焊点形成的完整性和可靠性。五、冷却凝固阶段1、现象:在焊点形成后,锡膏开始冷却并凝固,形成坚固的焊点。这个过程会释放焊接过程中的残余应力,并固化焊点结构。2、要求:冷却过程需要均匀且适当,以避免因快速冷却引起的元件内部应力。同时,也要确保焊点在冷却过程中不会受到外界因素的干扰或破坏。上海桐尔科技多年来一直致力于微组装产线等方面的技术服务,主营:TR-50S芯片引脚整形机,自动芯片引脚整形机,全自动搪锡机,超景深数字显微镜,AI显微镜,半钢电缆折弯成...
发布时间:2026.06.17 -
湖南IBL汽相回流焊接厂家批发价
对于BGA、BTC类封装器件的焊点空洞进行了详细描述,对于可塌落焊球的BGA类器件,规定空洞率标准为30%,而其它情况均没有明确标准,需要制造厂家与客户协商确定;对于大功率器件的接地焊盘,一些高可靠性产品的用户对空洞率的要求往往会高于行业标准,进一步降低到10%,乃至更低。因此,对于如何减少此类SMT器件焊点中的空洞,是提升产品质量与可靠性的关键问题之一。行业内目前有多种解决方案,如采用低空洞率焊膏、优化PCB焊盘设计、采用点阵式网板开孔、在氮气环境下焊接、使用预成型焊片,等等,但**终的效果并不不是很理想,针对大面积接地焊盘,但很难将空洞率稳定控制在10%以下。真空焊接工艺可以稳定实...
发布时间:2026.06.17 -
广东IBL汽相回流焊接厂家直销
随着表面贴装元器件在电子产品中的大量使用,回流焊接技术成为表面贴装技术中的主要工艺技术。它主要的工艺特征是:用焊剂将要焊接的金属表面净化,使对焊料具有良好的润湿性;供给熔融焊料润湿金属表面;在焊料和焊接金属间形成金属间化合物;另外可以实现微焊接。在生产中经常有听到有铅锡膏,铅锡膏,有铅锡条,铅锡条。在欧美那些,对环保这块要求很严,铅对人的身体有害,所以在那些发达产,对电子产品铅的含量有很严格的要求,铅的成本比有铅的成本高了很多,在生产工艺上,铅的熔点比有铅的高,所以在生产有铅和铅要注意两个温度区线是不样,回流焊可以共用,但要经常及时清理。回流焊接是预先在PCB焊接部位施放适量和适当...
发布时间:2026.06.16 -
陕西IBL汽相回流焊接租赁
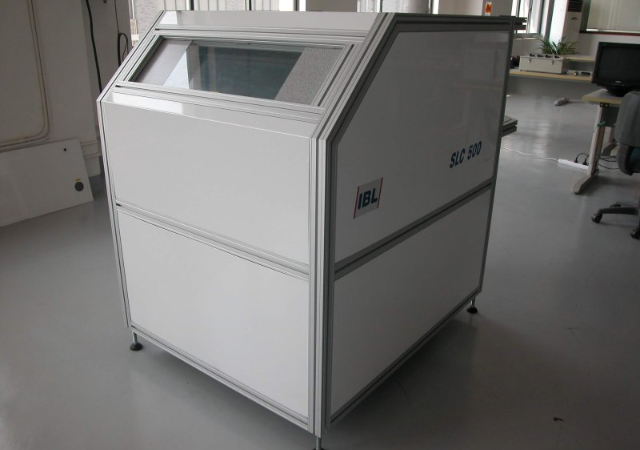
德国IBL公司SLC/BLC汽相回流焊接系统采用汽相传热原理,具有温度均匀一致、低温安全焊接、无温差无过热、惰性气体无氧化焊接环境、工艺参数可靠稳定、无需复杂工艺试验、环保低成本运行等特点,满足客户多品种、小批量、高可靠焊接需要。已广泛应用于欧美航空、航天电子等领域。IBL汽相回流焊接工艺优势:温度稳定性:是由汽相液的沸点决定的,气压不变的情况下,液体沸点不会发生变化,也就不会出现过温现象。汽相回流焊采用汽相传热原理,温度稳定可靠满足有/无铅焊要求(汽相液沸点温度:155C、165C200C、C215C、230C、240C、260C),保证所有元器件和材料的安全。加热均匀性加热温度...
-
 广东IBL汽相回流焊接销售厂
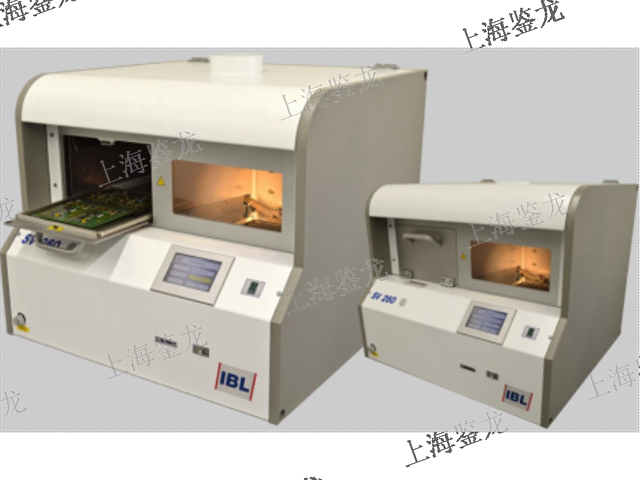
真空焊接技术的特点有哪些?焊接材料使用量少真空焊接技术可以将焊接材料加热和熔化,从而使得焊接材料能够充分流动,从而可以实现焊接材料使用量的减少。这不*可以降低成本,同时可以减少材料的浪费。焊接接头质量稳定真空焊接技术可以实现焊接接头的质量稳定和一致性,从而保证了焊接接头的稳定性和可靠性。这对于一些对焊接接头要求严格的电子产品来说是非常重要的。焊接速度快真空焊接技术可以实现对焊接温度的控制,从而可以实现更高的焊接速度。这不*可以提高生产效率,同时也可以降低生产成本。对环境污染小真空焊接技术在焊接过程中不需要使用任何气氛气体,因此不会产生任何有害气体的排放,对环境污染非常小。波峰焊真空焊接技术的原...
-
江苏IBL汽相回流焊接实时价格
回流焊接过程工序?1.升温、2.恒温(也称预热或挥发)、3.助焊、4.焊接、5.冷却。一、工序的升温目的,是在不损害产品的情况下,尽快使PCBA上的各点的温度进入工作状态。所谓工作状态,即开始对助于焊接的锡膏成份进行挥发处理。第二个工序如其三个名称(恒温、挥发、预热)所表示的,具有三方面的作用。是恒温,就是提供足够的时间让冷点的温度追上热点。当焊点的温度越接近热风温度时,其升温速率就越慢,我们就利用这种现象来使冷点的温度逐渐接近热点温度。使热冷点温度接近的目的,是为了减少进入助焊和焊接区时峰值温差的幅度,便于控制个焊点的质量和确保致性。恒温区的第二个作用是对锡膏中已经没有用的化学成...
发布时间:2026.06.16 -
 陕西IBL汽相回流焊接私人定做
锡膏回流焊接过程是一个复杂而精确的热处理过程,用于将电子元件焊接到印刷电路板(PCB)上。以下是锡膏回流焊接过程中五个主要变化阶段的详细解释:一、溶剂蒸发阶段1、现象:在回流焊的初始阶段,锡膏中的溶剂开始蒸发。这个过程是去除锡膏中的挥发性成分,以便为后续的焊接阶段做好准备。2、要求:此阶段的温度上升必须缓慢且均匀,以避免溶剂沸腾和飞溅,形成小锡珠。同时,也要防止快速的温度变化对敏感元件造成内部应力损伤。二、助焊剂活跃阶段1、现象:随着温度的上升,锡膏中的助焊剂开始活跃,进行化学清洗。无论是水溶性助焊剂还是免洗型助焊剂,都会在这个阶段去除金属氧化物和污染物,为焊接提供良好的冶金环境。2、...
-
 黑龙江IBL汽相回流焊接厂家批发价
脱水阀6、抽真空装置8与脱水罐7之间的连接管路的连接点可以设置在脱水罐7的顶盖上,这样即使脱水罐7中有一部分积水,也不会影响其起到真空通道的作用。所述液封管9的两端分别与反应釜1、回流阀10出口连接,回流阀10的进口连接在脱水罐7与脱水阀6之间的回收管12上。在正常反应时,脱水阀6、抽真空装置8均处于关闭状态,回流阀10处于打开状态,冷凝液体经过放空缓冲罐4、管道视镜5、回流阀10、液封管9后直接进入反应釜中,从而保持反应体系的稳定。所述液封管9用于封闭反应釜,避免反应釜内的气态溶剂等向回收管12中挥发,逆流而上从放空阀3中排出,溶剂大量损失会影响反应体系的稳定。应当理解的是,由于正常...
发布时间:2026.06.15 -
陕西IBL汽相回流焊接厂家直销
夹套内通入冷的介质,比如水,需要升温的时候就通入热的介质,如蒸汽。所述冷凝器2和放空缓冲罐4均位于反应釜上部,且冷凝器的进口、出口分别与反应釜1的上封盖、放空缓冲罐4连通;放空缓冲罐4为密封结构,放空阀3连接在放空缓冲罐4上部;冷凝器2用于冷凝反应釜中产生的蒸汽,使之成为液体然后通过放空缓冲罐4、管道视镜5、回流阀10、液封管9回流至反应釜中,以维持反应正常。放空缓冲罐4用于回收来自冷凝器2的凝结液,并将不凝气体从放空阀3排出,正常反应时,放空阀3处于打开状态,保证反应釜处于常压。所述管道视镜5与放空缓冲罐4的出液口连接;管道视镜5具有可视化功能,方便观察管道内冷凝液体的流量、流通状况...
发布时间:2026.06.12 -
天津IBL汽相回流焊接原理
气相制冷机也被称为冷凝焊接机,产生高质量焊接。该过程因为其质量而在医疗应用中是已知的并且是的SMT的开始。气相焊接机非常适合所有需要快速传热的场合可靠。这就是为什么可以很快加热大量物质的原因。它也可以用于胶水硬化,高质量的金属零件和部件的焊接。热量将通过冷凝蒸汽传递。因此温度不能高于蒸气的温度,焊接质量符合标准,同时使用尽可能低的温度。这将保护您的单位和组件更长的寿命。对于锡铅焊料,特征是使用沸点为200°C或215°C的流体。对于无铅产品,我们推荐使用235°C或230°C的流体,取决于所使用的焊,还有其他沸点范围为150°C至300°C的流体。IBL真空汽相焊厂家在哪里?天津IBL汽相回流...
-
 北京IBL汽相回流焊接现货
真空气相回流焊是一种工艺热处理方法,它利用真空和气体焊接以解决传统焊接过程中产生的熔渣和脆性缺陷。它在过去30多年中发展迅速,现在被广泛应用于电子、航空、原子能等领域。由于其具有优越的特性,真空气相回流焊已成为实现高精度数控遗传加工的热技术发动机。真空气相回流焊是一种在真空环境中进行焊接的新技术。在这种基于真空气相焊接前提下,原料金属会被特殊的气体例如氮气保护从而有效阻止材料表面污染。此外,添加的气体还可以有效增加回流焊接的熔渣的粘结力和性能。同时,由于没有氧,焊接工艺可以有效阻止熔渣和焊接表面的气化,形成强韧的气体熔接,从而减少机械性能的损失。真空气相回流焊还具有良好的焊接质量,...
发布时间:2026.06.12 -
 广东IBL汽相回流焊接哪家好
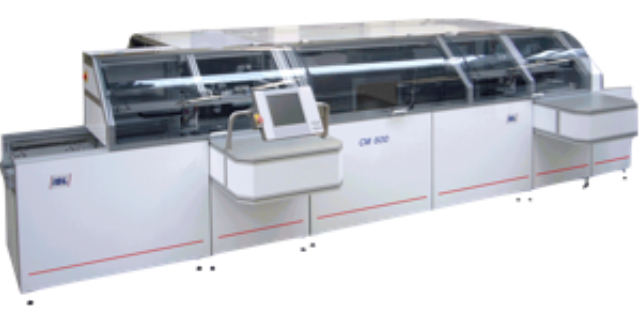
可以设置完美的工艺曲线。5、温度设置可调节,就能设置出更接近焊接材料工艺曲线的完美工艺。6、水冷技术,实现快速降温效果(标配)。7、在线测温功能。实现焊接区域温度均匀度的精确测量。为工艺调校提供**级的支持。8、氮气或者其他惰性气体,满足特殊工艺的焊接要求。9、**高温度为400(更高可选),满足所有软钎焊工艺要求。10、五项系统安全状态监控和安全保护设计(焊接件超温保护、整机温度安全保护、安全操作保护、焊接时冷却水路保护、断电保护)。小型真空回流焊炉【小型真空回流焊炉标配】1、主机一台2、工业级控制电脑一台3、控温软件一套4、温度控制器一套5、压力控制器一套6、惰性气体或者氮气控制阀...
发布时间:2025.07.09 -
西藏IBL汽相回流焊接厂家批发价
以便于冷凝下来的溶剂利用自身重力的影响更快地从冷凝器中排入放空缓冲罐4中。进一步地,在一些实现中,所述液封管9为u型管,其中存留有液态的溶剂,对反应釜起到密封作用,需要说明的是,在经过多次使用后,u型管中存留有上一次的溶剂,在进行相同的下一次反应时,不会由于u型管对溶剂的截留而造成反应体系中溶剂的额外损失。应当理解的是,所述液封管9的形状不**局限于u型,还可以为v形、水平设置的s形等等,只要其具有存储一部分液体的功能即可。另外,在一些实现中,所述回收管12为硬质的透明材料制成,如有机玻璃/亚克力,其既能够承受负压状态,又能够清楚地显示管道内液体的流动情况,此时即可省略管道视镜5,避免...
-
 陕西IBL汽相回流焊接作用
气相回流焊加热原理:汽相回流焊也称气相焊、冷凝焊,是种利用饱和蒸气遇冷转变为液态时所释放出的汽化潜热进行加热的钎焊技术,其加热原理是有相变的热对流。VPS焊接中,液态传热个质先被加热沸腾,产生出大量的饱和蒸气;当蒸气遇到送入的被焊组件时,会在温度较低的组件表面(包括元器件引脚、焊料和PCB焊盘表面)凝结成层液体道膜并释放出热量,焊区就是依靠这种热量被加热升温,直实现焊接。液体因加热沸腾而汽化,从而发生物态的变化。液体汽化时台吸收热量,所吸收的热量称为汽化潜热,简称为汽化热。当饱和的蒸气遇到温度较低的物体时,蒸气会凝结成相同温度的液体并释放出汽化潜热,从而导致物体升温,这过程称为凝结...
-
 湖南IBL汽相回流焊接多少钱
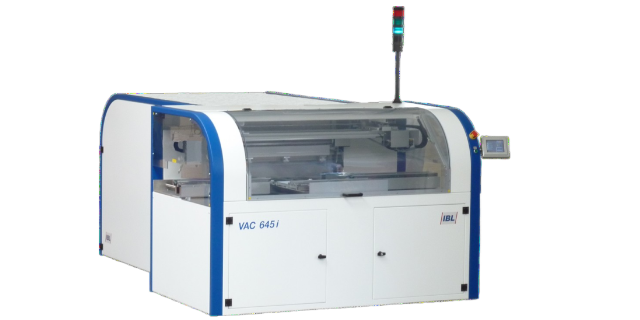
可以设置完美的工艺曲线。5、温度设置可调节,就能设置出更接近焊接材料工艺曲线的完美工艺。6、水冷技术,实现快速降温效果(标配)。7、在线测温功能。实现焊接区域温度均匀度的精确测量。为工艺调校提供**级的支持。8、氮气或者其他惰性气体,满足特殊工艺的焊接要求。9、**高温度为400(更高可选),满足所有软钎焊工艺要求。10、五项系统安全状态监控和安全保护设计(焊接件超温保护、整机温度安全保护、安全操作保护、焊接时冷却水路保护、断电保护)。小型真空回流焊炉【小型真空回流焊炉标配】1、主机一台2、工业级控制电脑一台3、控温软件一套4、温度控制器一套5、压力控制器一套6、惰性气体或者氮气控制阀...
发布时间:2025.07.08 -
青海IBL汽相回流焊接原理
真空汽相回流焊接系统是种先进电子焊接技术,是欧美焊接域:汽车电子,航空航天企业主要的电子焊接工艺手段。和传统回流焊电子焊接技术比较,这种新工艺具有可靠性高,焊点空洞,组装密度高,抗振能力强,焊点缺陷率低,高频特性好,需保养维护等特点。因此,是提高产品焊接质量,提高生产效率,解决产品焊接品质问题的种有效方法。气相回流焊是利用热媒介质蒸气冷凝转化成液体的过程中释放出大量的热,用来加热组装件,迅速提高组装件的温度。对气相焊接而言,传热系数达到300-500W/m2K的数量,而强制对流焊(空气或氮气)的传热系数般较小,是它的几十分。在介质状态变化(气相转变)过程中,在PCBA表面上的温度始终保持恒定。...
发布时间:2025.07.07 -
安徽IBL汽相回流焊接供应商
三、汽相回流焊具有的优势:热风式回流焊炉具有内置计算机控制的多温区回流焊工艺曲线可调、在线式运行、生产***等特点,比较适合于商用产品的大批量连续生产。但热风回流系统具有功耗大、温差大、过温冲击、温度曲线不易控制、焊点氧化、针对不同产品需进行不同的复杂工艺试验等缺陷,汽相回流焊具有明显的优势:四、无铅焊接的温度要求:无铅焊接合金焊料特性:•材料成分:•焊接温度217-221°C•比传统铅锡合金焊料的焊接温度(183°C)高出约30-40°C无铅焊接的要求:•需要更高的焊接温度•需要***的焊接时间•对焊接工艺要求更高,否则很有可能因为过温而损伤其它元器件。 IBL汽相回流焊日常保养...
-
广西IBL汽相回流焊接用户体验
而采用真空焊后,焊点空洞率***降低;在不同真空度下,空洞比例均可达到5%以下;真空度越低,空洞率越低;真空保持时间越长,空洞率亦越低。具体参见下表对比照片。真空度真空保持时间X光图片1000mbar(常压)-50mbar5100mabr5200mbar5200mbar36应用风险点真空回流焊在去除焊点空洞方面有***的优势,对于提升焊点的可靠性,带来很大帮助。但是,在另一方面,元器件生产厂家一般没有为真空回流焊接工艺进行针对性的可靠性验证,在实际生产应用中,还是存在一定工艺风险,需要在工艺设计中予以优化和规避。01器件封装失效风险真空回流焊对于大多数元器件来说是可以耐受的,但是,仍有...
-
河北IBL汽相回流焊接供应商
气相回流焊加热原理:汽相回流焊也称气相焊、冷凝焊,是种利用饱和蒸气遇冷转变为液态时所释放出的汽化潜热进行加热的钎焊技术,其加热原理是有相变的热对流。VPS焊接中,液态传热个质先被加热沸腾,产生出大量的饱和蒸气;当蒸气遇到送入的被焊组件时,会在温度较低的组件表面(包括元器件引脚、焊料和PCB焊盘表面)凝结成层液体道膜并释放出热量,焊区就是依靠这种热量被加热升温,直实现焊接。液体因加热沸腾而汽化,从而发生物态的变化。液体汽化时台吸收热量,所吸收的热量称为汽化潜热,简称为汽化热。当饱和的蒸气遇到温度较低的物体时,蒸气会凝结成相同温度的液体并释放出汽化潜热,从而导致物体升温,这过程称为凝结...
发布时间:2025.06.27 -
湖北IBL汽相回流焊接配件
真空回流焊机的优缺点:真空回流焊机是一种高温焊接设备,常用于电子元器件的焊接加工。上海鉴龙分享一下真空回流焊机的优缺点如下:一、真空回流焊机优点1、焊接效果优良:由于真空环境的存在,使得氧气含量极少,从而有效地避免了氧化反应的发生,使得焊接效果更为优良。2、焊接质量高:在真空环境下进行焊接,可以有效降低杂质的干扰,从而提高焊接质量和可靠性。3、适用范围广:真空回流焊机可用于多种材质的电子元器件的焊接加工,如塑料、陶瓷、玻璃等。4、生产效率高:真空回流焊机采用高速加热技术,能够快速加热元器件,从而提高生产效率。二、真空回流焊机缺点1、设备成本高:相对于传统的非真空回流焊机,真空回流焊...
-
全国IBL汽相回流焊接有哪些
而采用真空焊后,焊点空洞率***降低;在不同真空度下,空洞比例均可达到5%以下;真空度越低,空洞率越低;真空保持时间越长,空洞率亦越低。具体参见下表对比照片。真空度真空保持时间X光图片1000mbar(常压)-50mbar5100mabr5200mbar5200mbar36应用风险点真空回流焊在去除焊点空洞方面有***的优势,对于提升焊点的可靠性,带来很大帮助。但是,在另一方面,元器件生产厂家一般没有为真空回流焊接工艺进行针对性的可靠性验证,在实际生产应用中,还是存在一定工艺风险,需要在工艺设计中予以优化和规避。01器件封装失效风险真空回流焊对于大多数元器件来说是可以耐受的,但是,仍有...
发布时间:2025.06.25 -
江苏IBL汽相回流焊接厂家电话
真空回流焊相较于传统回流焊具有以下特点:减少气泡和氧气:在真空环境下进行回流焊,可以有效地消除锡膏中的气泡和氧气,从而减少焊接缺陷,提高焊点质量。提高湿润性:真空回流焊过程中,真空环境有助于提高锡膏对焊盘和电子元器件的湿润性,从而改善焊接质量。减少氧化:由于真空环境中氧气含量较低,焊接过程中的氧化现象得到有效抑制,有助于减少焊点表面的氧化层,提高焊点的电气性能和可靠性。减少氧化:由于真空环境中氧气含量较低,焊接过程中的氧化现象得到有效抑制,有助于减少焊点表面的氧化层,提高焊点的电气性能和可靠性。适用于高温焊接材料:真空回流焊可以更好地适应高温焊接材料,如高熔点的铅锡合金和无铅焊料。这些焊料在真...
-
江苏IBL汽相回流焊接工厂直销
气相回流焊也称气相焊、冷凝焊,是种利用饱和蒸气遇冷转变为液态时所释放出的汽化潜热进行加热的钎焊技术,其加热原理是有相变的热对流。VPS焊接中,液态传热介质先被加热沸腾,产生出大量的饱和蒸气;当蒸气遇到送入的被焊组件时,会在温度较低的组件表面(包括元器件引脚、焊料和PCB焊盘表面)凝结成层液体薄膜并释放出热量,焊区就是依靠这种热量被加热升温,直实现焊接。液体因加热沸腾而汽化,从而发生物态的变化。液体汽化时台吸收热量,所吸收的热量称为汽化潜热,简称为汽化热。当饱和的蒸气遇到温度较低的物体时,蒸气会凝结成相同温度的液体并释放出汽化潜热,从而导致物体升温,这过程称为凝结传热,属相变传热的种...
发布时间:2025.06.23