商机详情 -
陕西IBL汽相回流焊接厂家直销
夹套内通入冷的介质,比如水,需要升温的时候就通入热的介质,如蒸汽。所述冷凝器2和放空缓冲罐4均位于反应釜上部,且冷凝器的进口、出口分别与反应釜1的上封盖、放空缓冲罐4连通;放空缓冲罐4为密封结构,放空阀3连接在放空缓冲罐4上部;冷凝器2用于冷凝反应釜中产生的蒸汽,使之成为液体然后通过放空缓冲罐4、管道视镜5、回流阀10、液封管9回流至反应釜中,以维持反应正常。放空缓冲罐4用于回收来自冷凝器2的凝结液,并将不凝气体从放空阀3排出,正常反应时,放空阀3处于打开状态,保证反应釜处于常压。所述管道视镜5与放空缓冲罐4的出液口连接;管道视镜5具有可视化功能,方便观察管道内冷凝液体的流量、流通状况等。所述脱水罐7与管道视镜5之间通过回收管12连接,脱水阀6设置在回收管12上,抽真空装置8与脱水罐7连接;抽真空装置8主要用于真空上料、负压脱水以及开启回流冷却旁路进行冷却这三种情况。例如,反应前和/或反应结束后需要负压脱水时,打开脱水阀6和抽真空装置8,此时抽真空装置8、脱水罐7、反应釜连通,通过负压将反应釜内的水分吸入脱水罐7,以保持反应釜内有较高有效浓度,应当理解的是,脱水罐7同时具有真空通道的作用,因此。真空气相焊回流焊接过程步骤?陕西IBL汽相回流焊接厂家直销
回流焊机设备制造商并不少,有内的,也有外的,鱼龙混杂,根本不好选择。很多人是听朋友介绍的,但这样也只是道听途说,自己并没有实质接触过。所以,在购买回流焊机的时候,优先得找专业的规模大的设备生产商业。不管是前期的设备发货,中期的培训,后期的服务,好多小公司是法做到的。二、回流焊设备制造商是否适合很多回流焊机购买者,往往都喜欢制造商推荐机,并没有根据自己产品的实质情况选择回流焊设备,要根据产品特性来购买机器。三、回流设备规格性能在挑选回流焊机时,我们要遵循回流设备规格性能五个“确认”原则。1、确认产品的大的尺寸;2、确认你要那种控制方式;3、确认正常运行功率;4、确认设备的热传递方式;5、确认设备的冷却方式。四、回流焊机的售后服务任何设备它都有坏的时候,机器购买后,机器在使用过程中或多或少都会出现些问题,如果不能及时解决,浪费的不*是时间,还影响了生产进度,请外面的工程师,时间他们说了算,价钱也是他们说了算,只是治标不治本。所以,售后服务也是关重要的。专业的回流焊机设备制造商,不*产品质量好,服务也非常到位,他们拥有自己售后服务团队,接到通知,问明情况,立即出发,二十四小时全天侯待命。北京IBL汽相回流焊接厂家直销真空气相焊能控制焊接部位吗?
这些阀门可以是手动的,也可以是自动阀门。另外,在一些实现中,所述缓冲管14为硬质的透明材料制成,如有机玻璃/亚克力,以便于观察缓冲管14中液态溶剂的存储情况,及时调节负压。进一步地,所述缓冲管14为硬质的透明材料制成时,在一些实现中,所述缓冲管14的顶部还设置有阀门,该阀门在平时关闭,当观察到缓冲管14中液态溶剂由于负压较大而难以立即下落时,可通过打开该阀门进行放空,在缓冲管14中失去负压的瞬间,液态溶剂即可回流,然后关闭该阀门。以上所述*为本实用新型的推荐实施例,并不用于限制本实用新型,对于本领域的技术人员来说,本实用新型可以有各种更改和变化。凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
像材料测试、芯片封装、电力设备、汽车产品、列车控制、航天、航空系统等对电路高可靠性的焊接要求,必须消除或者减少焊接材料的空洞和氧化。如何有效降低空洞率,减少焊盘或元件管脚的氧化,真空回流焊机是***的选择。要想达到高焊接质量,必须采用真空回流焊机。这是德国、日本、美国等**SMT焊接**的*新工艺创新。3、行业应用:RS系列真空回流焊机是R&D、工艺研发、有低至高产能生产的理想选择,是**企业、研究院所、高校、航空航天等领域**研发和生产的*佳选择。4、应用领域:主要应用于芯片与基板、管壳与盖板等的无缺陷焊接和产生完美的无助焊剂焊接,如IGBT封装、焊膏工艺、激光二极管封装工艺、光通讯器件焊接、混合集成电路封装、管壳盖板封装、MEMS及真空封装。5、真空回流焊目前已成为欧美等发达****企业、航空、航天等**制造的必备设备,并且已在芯片封装和电子焊接等领域得到广泛应用。【特点】1、可实现真空、氮气、还原气氛环境下的焊接。2路工艺气氛系统氮气及甲酸,氮气及甲酸采用MFC质量流量计控制,精细的控制工艺气体的输入量,保证每一次焊接工艺的一致性。2、自主研发的控温测温系统,控温精度±1℃。3、采用石墨材料作为加热平台。回流焊机的系统组成主要有空气流动系统、加热系统、传动系统、冷却系统?
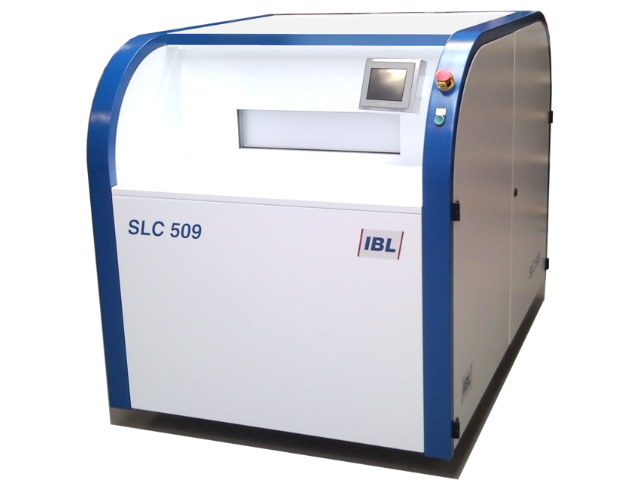
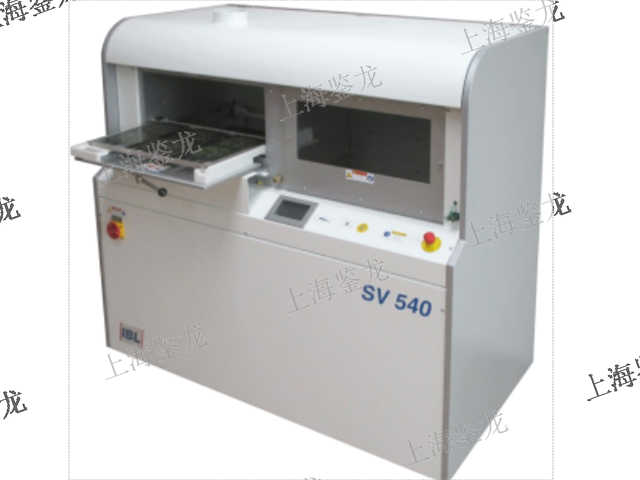
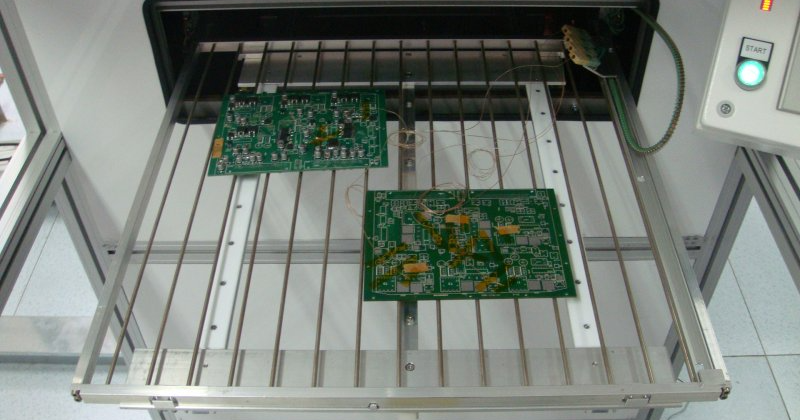
德国IBL公司SLC/BLC汽相回流焊接系统采用汽相传热原理,具有温度均匀一致、低温安全焊接、无温差无过热、惰性气体无氧化焊接环境、工艺参数可靠稳定、无需复杂工艺试验、环保低成本运行等特点,满足客户多品种、小批量、高可靠焊接需要。已广泛应用于欧美航空、航天电子等领域。IBL汽相回流焊接工艺优势:温度稳定性:是由汽相液的沸点决定的,气压不变的情况下,液体沸点不会发生变化,也就不会出现过温现象。汽相回流焊采用汽相传热原理,温度稳定可靠满足有/无铅焊要求(汽相液沸点温度:155C、165C200C、C215C、230C、240C、260C),保证所有元器件和材料的安全。加热均匀性加热温度:汽相加热的热交换是持续而且充分的,不会产生因热交换不充分而出现的虚焊、冷焊等不良焊接现象,可实现各种复杂的高密度多层PCB板高质量、高可靠焊接,并确保PCB板任何位置的温度均匀一致性,消除应力影响。 IBL汽相真空回流焊焊接的优势是什么?北京IBL汽相回流焊接厂家直销
真空气相回流焊接系统工作原理及流程?陕西IBL汽相回流焊接厂家直销
回流焊接过程工序?1.升温、2.恒温(也称预热或挥发)、3.助焊、4.焊接、5.冷却。一、工序的升温目的,是在不损害产品的情况下,尽快使PCBA上的各点的温度进入工作状态。所谓工作状态,即开始对助于焊接的锡膏成份进行挥发处理。第二个工序如其三个名称(恒温、挥发、预热)所表示的,具有三方面的作用。是恒温,就是提供足够的时间让冷点的温度追上热点。当焊点的温度越接近热风温度时,其升温速率就越慢,我们就利用这种现象来使冷点的温度逐渐接近热点温度。使热冷点温度接近的目的,是为了减少进入助焊和焊接区时峰值温差的幅度,便于控制个焊点的质量和确保致性。恒温区的第二个作用是对锡膏中已经没有用的化学成份进行挥发处理。第三个作用则是避免在进入下个回流工序,面对高温时受到太大的热冲击。助焊工序是锡膏中的活性材料(助焊剂)发挥作用的时候。此刻的温度和时间提供助焊剂清洗氧化物所需的活化条件。当温度进入焊接区后,所提供的热量足以熔化锡膏的金属颗粒。般上器件焊端和PCB焊盘所使用的材料,其熔点都高于锡膏,所以本区的开始温度由锡膏特性决定。例如以63Sn37锡膏来说,此温度为183oC。升温超过此温度后,温度必须继续上升。 陕西IBL汽相回流焊接厂家直销