商机详情 -
黑龙江IBL汽相回流焊接常用知识
性能特点:1、国际进涡旋式或活塞式压缩机,电器及制冷系统原器件全部为世界产品,压缩机作为冷水循环系统的心脏(采用日本松下或三洋压缩机,内置安全保护,低噪音,省电耐用)。2、冷凝器采用进口风机及大风量轴流设计,换热效果高,冷凝器高整冲床冲孔,翻片质量可靠。二次翻边,铜管与翅片更加紧密接触,换热***。采用全进口铜管和全自动弯头焊接;增强了氧密性,***制冷剂泄漏现象;尤其适合水资源缺乏或水质硬度高的地区使用。3、冷水循环系统无需配置冷却泵及水塔,安装简便,适合生产场地比较紧缺的环境使用。4、可使用乙二醇溶液作载冷剂。冷冻水出水温度可控制-5℃以下。5、冷水循环系统备有双个制冷回路,即使一条回路失灵,另一条回路可照常运行。6、机组配置:配置单片式控制系统,内置压缩机干燥过滤器及毛细管,维修手阀接口等装置,确保了机器可靠安全运行,方便了保养维修。7、多功能控制柜控制系统保险,压缩机开关按钮,水泵开关按钮,电子温控制器,各项安全保护故障灯,机组启动运转指示灯,操作简单,使用方便。8、冷凝器使用效外螺纹钢管制作,散热量大,体积小巧,运用CAD/CAM加工技术,配合CNC加工中心制作完成,结构紧凑,可靠性高。 BL真空汽相焊的特点说明?黑龙江IBL汽相回流焊接常用知识
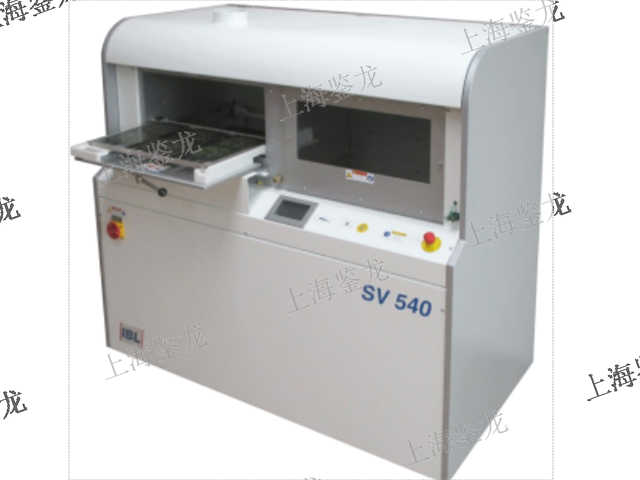
避免压住测温仪、测温线),真空泵也不会启动,测温板停留时间达到真空参数设定的累计时间后,链条**运转,从而完成模拟测试回流曲线。为了更精确的进行炉温测试,也可使用**治具,此时可以不使用测温模式,关闭真空腔,启动真空泵进行实际测试;此时需要考虑测温仪、测温板的整体长度与真空腔体长度的匹配。02回流时间延长PCB板在真空区需要停留进行真空焊接处理,循环时间一般在30秒左右,然后才能继续传输至冷却段,因此,整体回流时间将较普通回流焊要长,其TAL时间将达到100秒左右,图5为典型的真空回流炉温曲线。一些对回流时间敏感的元器件会带来一定风险,需要在进行工艺设计时进行规避。图503三段式链条传输轨道真空回流炉的传输链条分为三段,分别是回流段、真空段、冷却段,一般情况下默认设定三段轨道链速一致;在开启真空焊接功能后,冷却段链速可以单独设定,从而出现前后传输段PCB板的速度不同的情况,此时炉温曲线的回流参数会改变,同时也会影响到冷却斜率,也可以减低产品出炉温度。5去气泡效果***在真空回流过程中,理论上可以完全去除焊锡中的空洞,而实际应用中,要根据PCB及器件情况,对真空参数进行调试。普通回流焊焊盘的空洞率在25%左右。黑龙江IBL汽相回流焊接常用知识真空回流焊机操作流程与方法?
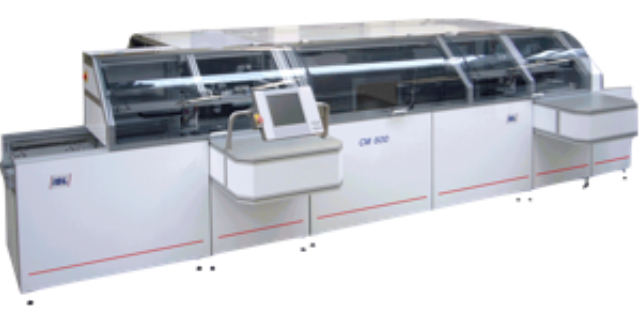
二、汽相加热工作原理汽相加热方式是利用液体沸腾后,在液体表面形成的一层汽相层,汽相层中的气态工作液(工作液蒸汽)带有热量,当物体进入汽相层后,蒸汽中的热量被交换到温度相对较低的被加热对象中,热量被交换走的部分蒸汽,冷凝成液体,流回主加热槽,主加热槽体下的电加热器会不断提供汽相液沸腾所需要的热能。由此周而复始,直至被加热对象的温度与汽相液蒸汽的温度完全一致。因为汽相层中不同位置的温度是一致的,即汽相液的沸点(气压不变的情况下物体的沸点是稳定的),因此不会产生过热现象。同时巧妙利用汽相蒸汽层在不同高度下的热交换效率不同原理以及IBL的平稳双轴垂直传动系统,可将气相层细分成20个不同升温速率的温区,可以非常***和灵活地控制需要的温度曲线,有效实现***的温度曲线控制。
但同时也要考虑到网板面积比要求。而对于大面积接地焊盘,由于空洞的大幅减少乃至消除,**终焊锡覆盖率有可能会减少;此时,需要适当扩大接地焊盘网板的开孔面积。4)设备风险真空回流焊的设备风险主要来自于三段式的传输链条系统,以及真空腔体。由于真空段链条与前后段链条之间存在间隙(如图7),距离在20-30mm左右,而链条的回转半径约为15mm,当PCB经过间隙时,链条与PCB的接触边存在50-60mm的空白,对于尺寸小于100mm的电路板,发生卡板的几率会增加,也可能出现PCB震动,发生器件移位、反面元件掉落、甚至BGA焊球短路等缺陷。建议使用治具过炉可以**降低风险。图7其次,真空区的运动部件较多,长期处于高温工作(大于250度以上),真空区域的设备维护与保养要求应当得到严格执行,特别是链条系统、传感器、密封圈等,均应在良好状态下工作,否则会影响真空参数的精确控制,或者发生卡板、传输故障等问题。5)操作风险真空回流炉在生产过程中,电路板会在真空区停留一段时间,而此时,前段预热区的链条还在持续传输,因此要严格保证电路板进炉的间隔距离;虽然设备硬件本身会通过SMEMA接口控制进板轨道的信号连接;而在实际生产中。波峰焊则主要针对插脚元件,通过让电路板通过熔融焊锡的波峰,实现引脚与焊盘之间的焊接。
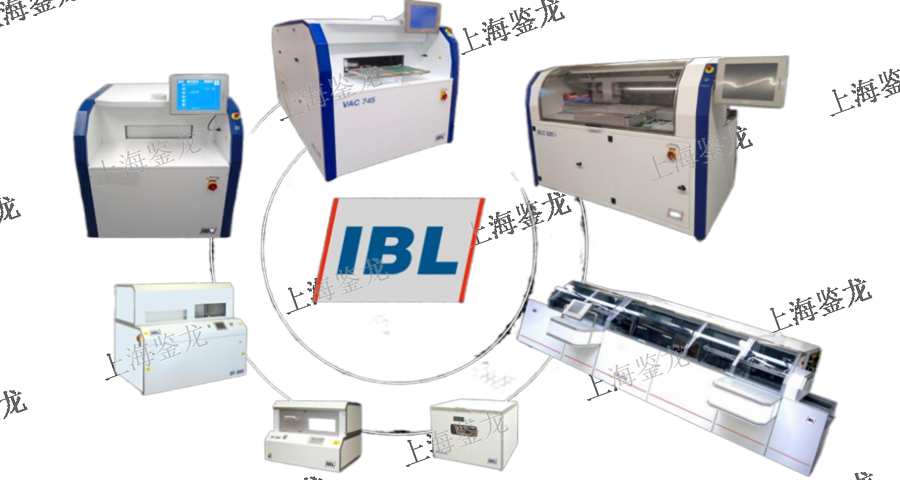
回流焊有多少种焊接方式?热板传导回流焊这类回流焊炉依靠传送带或推板下的热源加热,通过热传导的方式加热基板上的元件,用于采用陶瓷(Al2O3)基板厚膜电路的单面组装,陶瓷基板上只有贴放在传送带上才能得到足够的热量,其结构简单,价格便宜。中的些厚膜电路厂在80年代初曾引进过此类设备。红外线辐射回流焊此类回流焊炉也多为传送带式,但传送带起支托、传送基板的作用,其加热方式主要依红外线热源以辐射方式加热,炉膛内温度比前种方式均匀,网孔较大,适于对双面组装的基板进行回流焊接加热。这类回流焊炉可以说是回流焊炉的基本型。在中使用的很多,价格也较便宜。充氮(N2)回流焊随着组装密度的提高,精细间距组装技术的出现,产生了充氮回流焊工艺和设备,改善了回流焊的质量和成品率,已成为回流焊的发展方向双面回流焊双面PCB已经相当普及,并在逐渐变得复杂起来。在未来的几年,双面板会陆续在数量上和复杂性性上有很大发展。无铅回流焊无铅回流焊属于回流焊的种。早期回流焊的焊料都是用含铅的材料。随着环保思想的深入,人们越来越重视铅技术。真空汽相回流焊真空汽相回流焊接系统是种先进电子焊接技术,是欧美焊接域:汽车电子。 真空气相回流焊炉日点检项目?浙江IBL汽相回流焊接代理商
IBL汽相回流焊接是什么?黑龙江IBL汽相回流焊接常用知识
RS220真空回流焊介绍1、RS系列真空回流焊机为推出的第三代真空回流焊设备。专为小批量生产、研发设计、功能材料测试等应用设计的小型真空回流焊(共晶炉)设备。RS系列真空回流焊(共晶炉)满足在真空、氮气及还原性气氛(甲酸)环境下加热,来实现无空洞焊点,能够完全满足研发部门对测试及小批量生产的要求。RS系列真空回流焊(共晶炉)能够达到被焊接器件焊接区域空洞范围减小到3%以下,而普通回流焊的范围则在20%附近。RS系列真空回流焊(共晶炉)既可以用于各类锡膏工艺,同时也可应用无助焊剂焊接(焊片)工艺。可用惰性保护气体氮气,也可以用甲酸、氮氢混合气进行还原应用。RS系列真空回流焊(共晶炉)软件控制系统,操作简单,能接控制设备及设定各种焊接工艺曲线,并根据工艺不同进行设定、修改、存储、调用;软件自带分析功能,能对工艺曲线进行分析,确定升温、恒温、降温等信息。软件控制系统自动的实时记录焊接工艺及控温、测温曲线,保证器件工艺的可追溯性。2、RS系列真空回流主要针对一些要求很高的焊接领域,譬如**产品、工业级高可靠性产品,就是氮气保护也达不到产品的可靠性要求。黑龙江IBL汽相回流焊接常用知识