商机详情 -
连云港印刷行业RCO催化燃烧
陶瓷制造行业的釉面喷涂工序,会产生含有VOCs和少量釉料粉尘的废气,这类废气温度较高,成分稳定,非常适合用RCO催化燃烧进行治理。陶瓷厂的窑炉本身就有大量的富余高温余热,可以用来辅助RCO设备的初始预热,大幅降低RCO启动阶段的电加热能耗。经过RCO处理后的洁净低温排气,还可以直接引入陶瓷坯体的烘干窑,用来烘干陶瓷生坯,完全替代原本需要燃烧天然气加热的烘干热风,不只实现了VOCs的达标治理,还能大幅降低陶瓷窑炉的天然气消耗量,帮助陶瓷制造企业完成节能降碳的目标,符合当前陶瓷行业的低碳发展政策要求。RCO催化燃烧技术具有较强的适应性,能够处理多种类型的有机废气。连云港印刷行业RCO催化燃烧
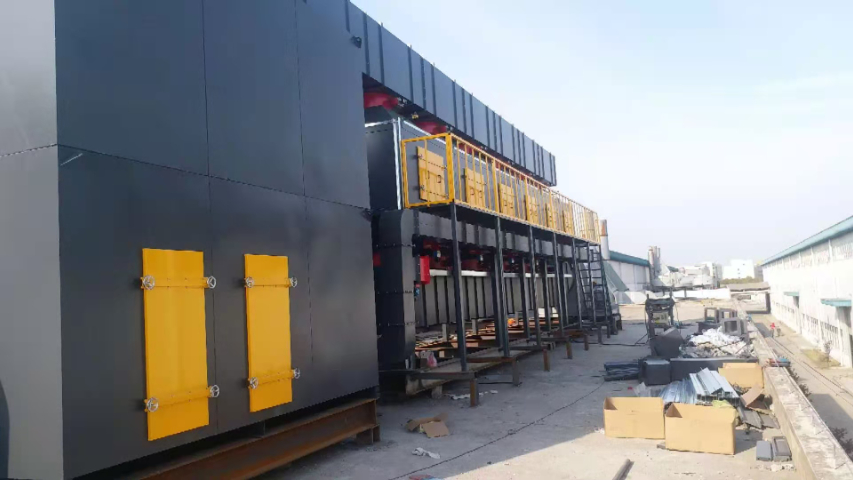
在环保投入日益增加的当下,企业不只关注废气处理的效果,更看重设备的运行成本。RCO催化燃烧设备在节能降耗方面的表现,堪称行业。通过蓄热系统的高效换热,设备能够回收95%以上的反应热量,使得废气浓度达到2000mg/m³以上时,即可实现自热运行,无需额外消耗燃料。即使处理低浓度废气,其能耗也只为传统直接燃烧法的1/5左右。某电子企业的RCO系统运行数据显示,处理10000m³/h的废气,每天只需消耗天然气不足100立方米,年节约能源费用超过80万元。此外,RCO设备的催化剂使用寿命可达3-5年,日常维护只需定期清理蓄热体、检查催化剂活性,维护成本远低于活性炭吸附等需要频繁更换耗材的技术。南京印刷行业RCO催化燃烧设备企业碳钢RCO催化燃烧技术能够在较低的温度下实现高效的VOCs(挥发性有机化合物)去除。
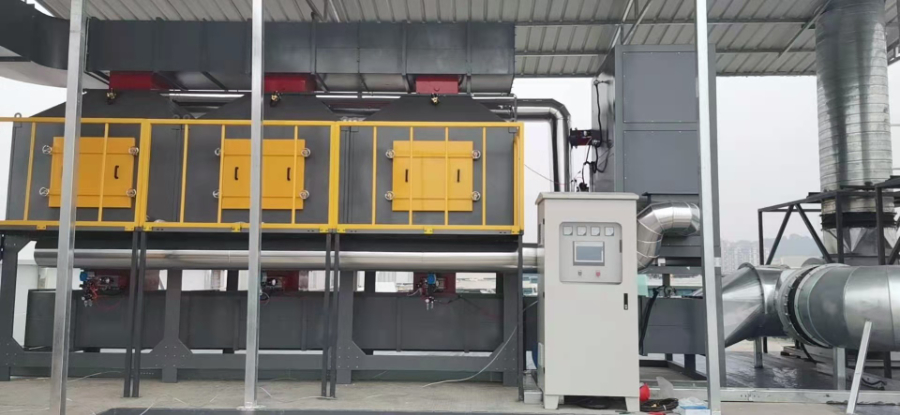
相较于传统的活性炭吸附脱附工艺,RCO催化燃烧的长期运行稳定性优势十分突出。活性炭吸附工艺在运行2-3年后,吸附材料会逐渐出现吸附饱和、性能衰减的问题,需要频繁更换活性炭,不只产生大量危废,还会增加企业的危废处置成本。而RCO只要做好前端预处理,催化剂可以稳定运行3-5年,蓄热体的使用寿命更是可以达到8年以上,运行过程中几乎不产生固态危废,只有的少量废催化剂也属于可回收的危废品类,大部分贵金属可以通过专业厂家回收再生,整体的全生命周期运维成本远低于活性炭吸附工艺。
RCO催化燃烧设备的冬季防冻设计,在北方寒冷地区是必不可少的配置。当环境温度低于0℃时,如果设备长时间停机,腔体内残留的水汽很容易出现结冰的情况,堵塞蓄热体的孔道,还可能损坏气动阀门的密封部件。专业的北方版RCO设备,在腔体外部加装了加厚的硅酸铝保温层,保温层厚度超过150mm,同时配套设置了停机伴热系统,当设备长期停机时,伴热系统会自动启动,将腔体内部的温度维持在5℃以上,避免出现内部结冰的问题。即使在-30℃的极寒地区,这套防冻设计也能保证RCO设备随时可以正常启动运行,不会因为低温环境出现设备损坏。在化工行业中,RCO设备能够高效处理生产过程中产生的有机废气。

针对涂装行业的喷漆废气治理,RCO催化燃烧的适配性优势十分明显。这类废气通常风量在10000-50000m³/h区间,VOCs浓度稳定在500-2000mg/m³,还混杂有少量漆雾颗粒。企业只需要在RCO前端加装二级干式过滤棉和初效袋式过滤器,就能彻底截留住99%以上的漆雾杂质,避免其覆盖在催化剂表面造成活性位点失活。运行过程中,蓄热体回收的热量可以持续将常温废气预热到催化反应温度,当喷漆线连续运行8小时以上,系统就能进入自平衡状态,电加热装置几乎不需要启动,大幅降低涂装车间的废气治理用电成本。在化工行业中,碳钢RCO催化燃烧装置被普遍应用于制药、农药、染料等生产过程中的废气处理。常州不锈钢RCO催化燃烧装置
RCO催化燃烧技术的主要在于其高效的净化能力。连云港印刷行业RCO催化燃烧
RCO催化燃烧的多工况自适应功能,是现代智能型RCO设备的关键优势。很多制造企业的生产线不是24小时连续运行,存在间歇性生产的情况,废气的风量、浓度波动非常大。搭载智能自适应系统的RCO设备,可以实时根据入口废气的风量、浓度变化,自动调整阀门的切换频率、电加热的输出功率,甚至自动调整参与运行的蓄热腔体数量。当生产线处于低负荷生产状态,废气浓度很低时,系统可以自动进入低功耗待机模式,维持催化腔体的反应温度,一旦生产线恢复满负荷生产,系统可以立刻切换到正常运行模式,不需要重新长时间预热,大幅降低间歇性生产企业的设备待机能耗。连云港印刷行业RCO催化燃烧