商机详情 -
徐州制药行业RCO催化燃烧设备工厂直销
RCO催化燃烧设备的冬季防冻设计,在北方寒冷地区是必不可少的配置。当环境温度低于0℃时,如果设备长时间停机,腔体内残留的水汽很容易出现结冰的情况,堵塞蓄热体的孔道,还可能损坏气动阀门的密封部件。专业的北方版RCO设备,在腔体外部加装了加厚的硅酸铝保温层,保温层厚度超过150mm,同时配套设置了停机伴热系统,当设备长期停机时,伴热系统会自动启动,将腔体内部的温度维持在5℃以上,避免出现内部结冰的问题。即使在-30℃的极寒地区,这套防冻设计也能保证RCO设备随时可以正常启动运行,不会因为低温环境出现设备损坏。小风量RCO催化燃烧设备采用了300孔蜂窝催化剂,这种催化剂具有阻力低、催化燃烧净化率高的特点。徐州制药行业RCO催化燃烧设备工厂直销
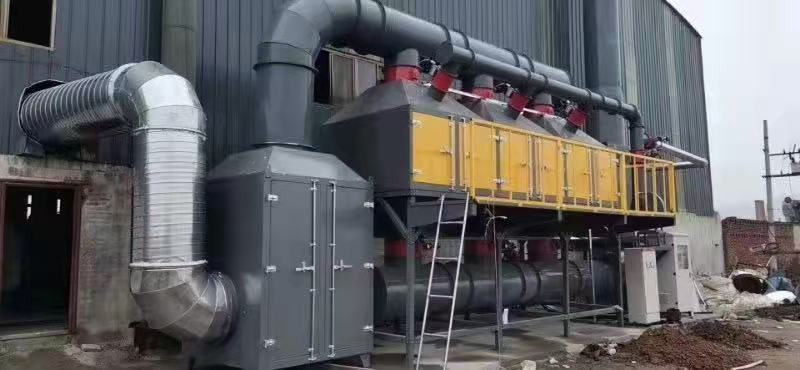
RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。徐州碳钢RCO催化燃烧装置厂家RCO催化燃烧技术在多个行业领域得到了普遍应用,主要包括涂装、石油化工、制药、印染和电子等行业。

涂装行业废气处理过程中,安全问题是企业必须高度重视的。RCO催化燃烧技术通过采用先进的防火系统、防爆泄压系统、超温报警系统和自动控制系统等安全措施,确保了设备运行的安全可靠。这些系统能够在设备出现异常时及时发出警报并采取相应的应急措施,有效避免了安全事故的发生。RCO催化燃烧设备在设计时充分考虑了用户的使用便捷性。设备工作时实现自动控制,减少了人工操作的繁琐性。同时,设备的维护保养也相对简单方便,降低了企业的运营成本。此外,设备占地面积小、重量轻,也为企业节省了宝贵的生产空间。
RCO催化燃烧设备的防腐设计,针对不同的废气组分有不同的定制方案。如果废气中含有少量的酸性腐蚀性组分,设备的内壁可以做高温防腐喷涂处理,喷涂耐高温的氟碳防腐涂层,在300℃的长期工况下也不会出现涂层脱落的问题。如果废气中的腐蚀性组分浓度较高,还可以将和废气接触的腔体部分选用304或者316L不锈钢材质制作,完全抵御酸性或者碱性组分的腐蚀。经过专业防腐设计的RCO设备,即使在有轻微腐蚀性的废气工况下,设备的整体使用寿命也能达到10年以上,不会出现腔体腐蚀穿孔的安全隐患。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。

RCO催化燃烧技术的广泛应用,为改善大气环境质量发挥了重要作用。据统计,一台处理风量为10000m³/h的RCO设备,每年可减少VOCs排放超过100吨,相当于种植了5000棵成年树木的净化效果。在京津冀、长三角等工业密集地区,大量企业引入RCO设备后,区域内的PM2.5浓度与臭氧浓度均得到了有效控制,空气质量明显改善。此外,RCO技术还能减少温室气体排放,通过高效的热量回收,降低了企业对化石能源的依赖,间接减少了二氧化碳的排放。某钢铁企业通过RCO系统处理焦化废气,每年不*减少VOCs排放300余吨,还回收热量折合标准煤超过2000吨,实现了环境效益与经济效益的双赢。RCO催化燃烧设备的去除率可达99%以上,远高于传统的废气处理方法。徐州制药行业RCO催化燃烧设备工厂直销
碳钢RCO催化燃烧技术能够在较低的温度下实现高效的VOCs(挥发性有机化合物)去除。徐州制药行业RCO催化燃烧设备工厂直销
在化工生产过程中,会产生大量含有有机物的废气。这些废气如果直接排放到环境中,会对生态环境和人体健康造成严重危害。不锈钢RCO催化燃烧技术能够高效处理这些废气,将其中的有机物完全氧化分解为无害物质,达到环保要求。涂装过程中会产生大量含有挥发性有机物的废气。这些废气如果处理不当,会对周围环境和工人健康造成严重影响。不锈钢RCO催化燃烧技术以其高效、节能、环保的特点,成为涂装行业废气处理的第1选择技术之一。印刷过程中使用的油墨、稀释剂等材料在挥发过程中会产生大量有机废气。这些废气如果直接排放到空气中,会对环境造成污染。不锈钢RCO催化燃烧技术能够有效处理这些废气,降低其排放浓度和排放量。徐州制药行业RCO催化燃烧设备工厂直销