商机详情 -
连云港涂装行业RCO催化燃烧设备厂家电话
RCO催化燃烧设备采用先进的自动控制系统,能够实现设备的自动启停、温度调节、故障报警等功能。操作人员只需简单设置参数,即可实现设备的正常运行。这种高度自动化的操作方式不只降低了劳动强度,还提高了工作效率和安全性。相比传统的废气处理技术,RCO催化燃烧技术在能耗方面具有明显优势。设备启动加热至点火温度(有机废气处理浓度高时)只需15-30分钟,且能耗只为风机功率。在正常运行过程中,由于催化剂的催化作用降低了燃烧反应的活化能,使得废气在较低的温度下即可完全燃烧,从而降低了能耗。此外,余热回收系统的应用进一步提高了能源利用效率,降低了运行成本。RCO催化燃烧设备设计紧凑,占地面积小,适合各种场地安装。连云港涂装行业RCO催化燃烧设备厂家电话
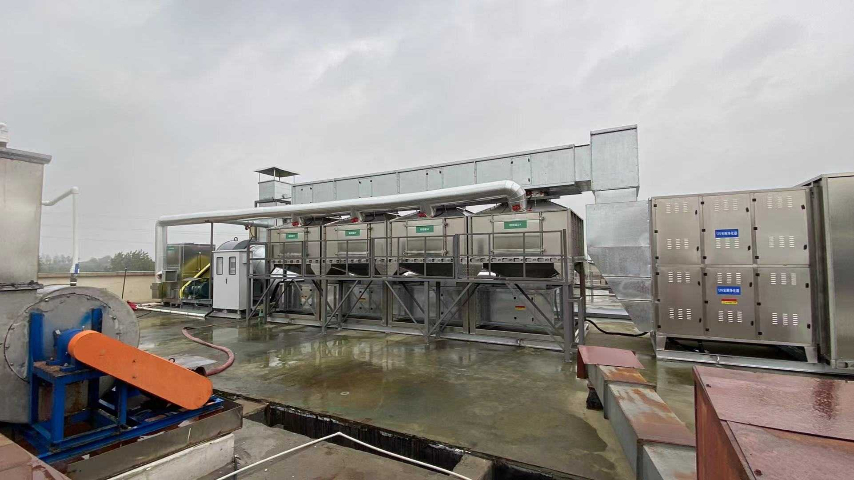
橡胶制品生产过程中产生的硫化废气,含有大量非甲烷总烃、恶臭类有机组分,这类废气风量波动大,浓度不稳定,常规治理工艺很难实现稳定达标。适配橡胶行业的定制化RCO催化燃烧设备,专门在催化腔前设置了均风换热腔,能让不同时段进入的波动废气快速混合均匀,避免局部出现温度骤变的情况。同时配套的耐中毒催化剂,可以耐受低浓度的硫化物长期冲击,不会快速出现活性衰减,经过RCO处理后的废气,不只非甲烷总烃排放浓度远低于国家标准,废气中的恶臭异味也能被彻底分解,完全满足橡胶企业的厂界恶臭排放要求。淮安小风量RCO催化燃烧装置哪家好RCO催化燃烧技术在化工、印刷、涂装、制药等多个行业得到了普遍应用并取得了明显成效。

RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。在印刷行业中,RCO设备能够解决油墨挥发带来的污染问题。
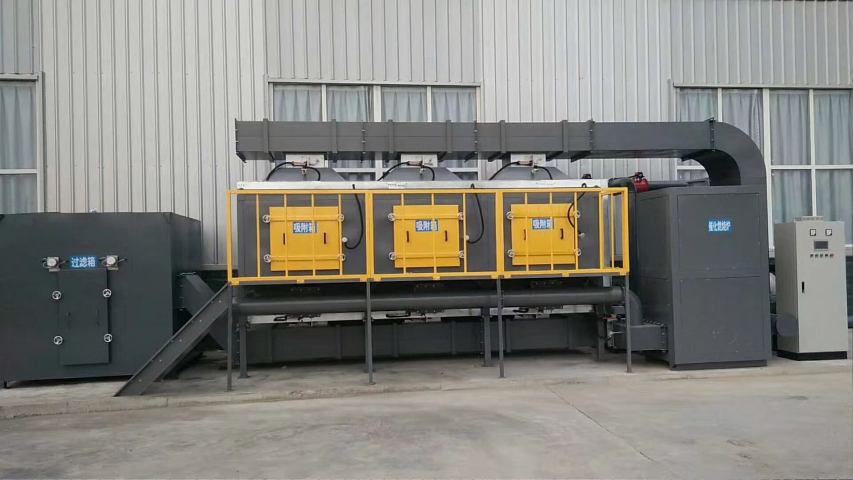
RCO催化燃烧技术是一种利用催化剂降低有机废气燃烧反应的活化能,使废气在较低的温度下(通常为200~400℃)发生无焰燃烧,从而将其完全氧化分解为二氧化碳和水等无害物质的技术。该技术主要包括催化剂吸附、催化氧化和余热回收三个过程。催化剂吸附:废气首先通过催化剂层,其中的VOCs分子被催化剂表面吸附,提高了反应物的浓度。催化氧化:在催化剂的作用下,被吸附的VOCs分子在较低的温度下发生催化燃烧反应,生成二氧化碳和水,并释放出大量热能。余热回收:催化燃烧过程中产生的热能可以被回收利用,用于预热进入系统的废气或作为其他工艺的热源。小风量RCO催化燃烧设备在能耗方面表现出色。连云港涂装行业RCO催化燃烧设备厂家电话
RCO催化燃烧设备配备了先进的PLC电控柜和温度显示仪表等智能化控制设备。连云港涂装行业RCO催化燃烧设备厂家电话
催化剂中毒是RCO日常运维中较需要警惕的问题,常见的中毒诱因包括废气中的硫、氯、磷以及硅酮类物质。这些杂质会和催化剂表面的贵金属活性位点发生不可逆的化学反应,生成稳定的盐类化合物,直接让催化剂失去催化活性。为了规避这类问题,企业需要在废气收集管道上加装在线气质监测模块,实时捕捉废气中的特征污染物浓度,同时在RCO前端设置活性炭吸附床作为应急防护单元,一旦检测到中毒类物质超标,立刻将废气切换到活性炭吸附支路,避免高浓度杂质直接冲击催化单元,较大程度延长催化剂的使用寿命。连云港涂装行业RCO催化燃烧设备厂家电话