商机详情 -
广西国产VAC650汽相回流焊机型
横向与纵向温差均≤±2℃,控温精度≤±1℃,真空度0–999mbar可调、比较低≤2mbar,升温速率≥6℃/s,降温速率≥3℃/s,汽相液比较大损耗≤2g/循环,真空泵抽速≥40m³/h,标准大气压抽至2mbar≤30s,标配观察窗、助焊剂回收过滤系统、安全保护装置。第16段(393字)L系列全能型汽相回流焊系统主流型号为L450、L500、L540,**性能参数如下:比较大托盘尺寸450×350mm至540×370mm,真空腔尺寸546×430mm至636×450mm,汽相液储存量30kg,托盘承重5–7kg,测温通道5个,送料/出料口高度950mm±20mm,炉壁温度室温–300℃可调,横向与纵向温差≤±2℃,控温精度≤±1℃,真空度0–999mbar可调、比较低≤10mbar,升温速率≥6℃/s,降温速率≥2℃/s,汽相液比较大损耗≤2g/循环,真空泵抽速≥30m³/h,标准大气压抽至10mbar≤30s,标配上位机、观察窗、助焊剂回收过滤系统。第17段(391字)V系列在线真空汽相回流焊系统主流型号为V550、V650、V800,**性能参数如下:比较大托盘尺寸550×550mm至800×800mm,真空腔尺寸680×640mm至880×840mm,汽相液储存量30kg,托盘承重10–15kg,测温通道5个,送料/出料口高度950mm±20mm,炉壁温度室温–300℃可调。横向与纵向温差≤±2℃。
医疗电子领域,汽相回流焊可实现无菌焊接,适配心脏起搏器等高精度器件生产。广西国产VAC650汽相回流焊机型
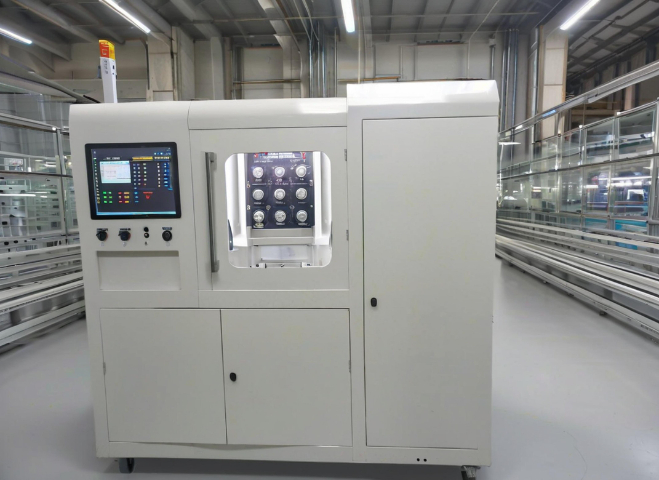
真空汽相回流焊的传热原理在VAC650上得到***优化,其采用全氟聚醚(PFPE)类高沸点汽相液作为传热介质,通过相变释放潜热实现无温差加热,这一特性使其在微型元件与大型基板焊接中均能保持优异性能。上海桐尔在服务某LED封装企业时,曾针对其0201微型电阻与600×400mm铝基PCB的同步焊接需求展开攻关——该企业此前使用热风回流焊,因铝基PCB热容量大,微型电阻区域温度易超温(达260℃,远超其耐受上限240℃),导致电阻损坏率达;而铝基PCB中心区域温度又偏低(*225℃),使Sn-Ag-Cu无铅焊料未充分熔融,虚焊率达。引入VAC650后,上海桐尔团队根据焊料熔点(217℃)选用沸点235℃的汽相液,通过设备16组红外加热灯精细控制汽相液蒸发量,使铝基PCB表面温度均匀性控制在±℃内,微型电阻区域**高温度稳定在238℃,铝基PCB中心温度达235℃。同时,设备配备的强制对流冷却系统,以4℃/s速率将焊点从235℃降至80℃,避免焊料晶粒粗大。**终,微型电阻损坏率降至,虚焊率降至,单块PCB焊接周期从150秒缩短至90秒,完全满足企业大批量生产需求。 广西国产VAC650汽相回流焊机型上海桐尔 VAC650 调温时间少 90%,单 PCB 焊接 1-2 分钟,适配多品种少批量生产。
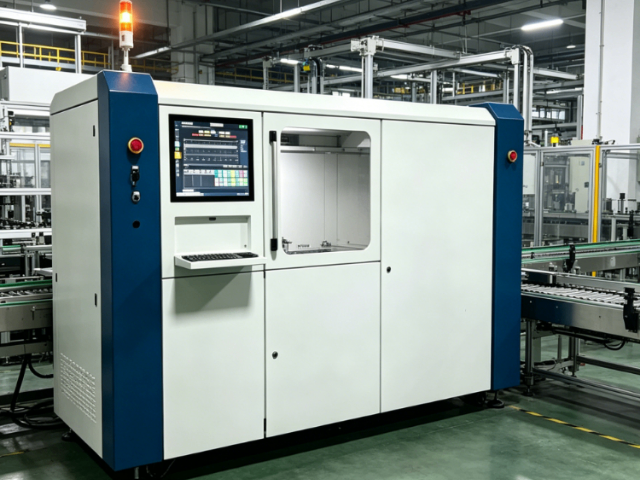
VAC650在半导体领域的应用优势针对半导体制造中IC芯片、功率器件的焊接需求,上海桐尔的VAC650真空气相焊设备提供高洁净焊接环境,成为半导体客户的重要选择。半导体器件的引脚焊接对环境洁净度和温度稳定性要求较高,微小的氧化或温差都可能导致器件失效,而VAC650通过惰性气相环境和精细温控,能避免焊点氧化,确保焊料润湿性比较好,为功率器件的长期稳定运行提供保障。上海桐尔曾为某半导体企业服务,利用VAC650为其SiC功率器件焊接,解决了传统焊接中引脚虚焊、氧化的问题,使器件在高温工况下的稳定性提升30%,充分体现了该设备在半导体领域的应用价值。
VAC650真空汽相回流焊的冷却系统设计对焊点质量至关重要,其采用氮气强制冷却与腔体水冷协同的双重冷却模式,可根据不同焊点需求精细调节冷却速率,上海桐尔在服务某半导体企业时,曾通过优化冷却系统参数,***提升功率模块的焊接可靠性。该企业生产的IGBT功率模块(用于新能源汽车充电桩),此前采用传统冷却方式(*腔体水冷),冷却速率*℃/s,导致焊点凝固时间长,焊料晶粒粗大(晶粒尺寸超5μm),剪切强度*35MPa,且经过1000次功率循环测试后,焊点开裂率达8%。上海桐尔团队为其优化VAC650冷却方案:首先,启用设备的氮气强制冷却系统,将氮气流量调至10L/min(通过质量流量控制器精细控制),使冷却速率提升至3℃/s,同时避免速率过快(>4℃/s)导致的热应力裂纹;其次,在冷却阶段增加“保温段”——当焊点温度从240℃降至180℃(焊料固相线温度以上10℃)时,保持该温度20秒,使焊料晶粒充分细化(**终晶粒尺寸控制在2-3μm);**后,继续以3℃/s速率降至50℃,完成冷却。优化后测试显示,IGBT模块焊点剪切强度提升至50MPa,功率循环测试后开裂率降至,完全满足充电桩的高可靠性要求。同时,团队还针对不同功率模块的冷却需求,建立冷却参数数据库:如小功率模块。 上海桐尔 VAC650 处理单块 PCB 需 1-2 分钟,比传统波峰焊大幅缩短焊接时间。
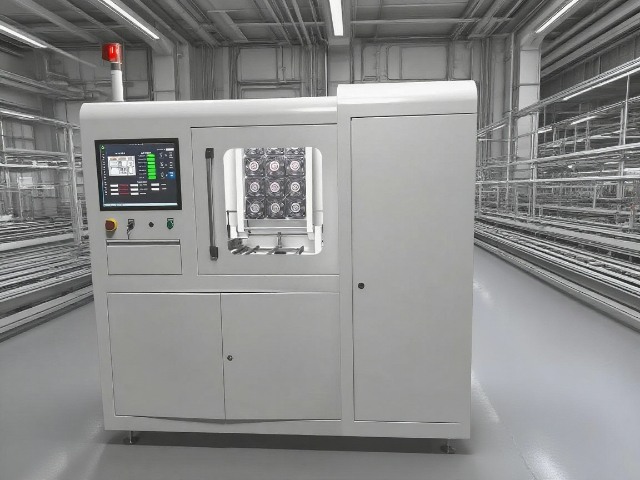
SMA上某一点的温度随时间变化的曲线。温度曲线提供了一种直观的方法,来分析某个元件在整个汽相回流焊过程中的温度变化情况。这对于获得**佳的可焊性,避免由于超温而对元件造成损坏,以及保证焊接质量都非常有用。汽相回流焊影响工艺因素编辑在SMT汽相回流焊工艺造成对元件加热不均匀的原因主要有:汽相回流焊元件热容量或吸收热量的差别,传送带或加热器边缘影响,汽相回流焊产品负载等三个方面。1.通常PLCC、QFP与一个分立片状元件相比热容量要大,焊接大面积元件就比小元件更困难些。2.在汽相回流焊炉中传送带在周而复使传送产品进行汽相回流焊的同时,也成为一个散热系统,此外在加热部分的边缘与中心散热条件不同,边缘一般温度偏低,炉内除各温区温度要求不同外,同一载面的温度也差异。3.产品装载量不同的影响。汽相回流焊的温度曲线的调整要考虑在空载,负载及不同负载因子情况下能得到良好的重复性。负载因子定义为:LF=L/(L+S);其中L=组装基板的长度,S=组装基板的间隔。汽相回流焊工艺要得到重复性好的结果,负载因子愈大愈困难。通常汽相回流焊炉的**大负载因子的范围为。这要根据产品情况(元件焊接密度、不同基板)和再流炉的不同型号来决定。上海桐尔 VAC650 处理无铅焊锡膏时,需将加热峰值稳定在 230-240℃以防元件损坏。广西国产VAC650汽相回流焊机型
VAC650真空汽相回流焊 汽相回流焊冷却系统可选水冷或风冷,重型电路板焊接优先用水冷确保降温均匀。广西国产VAC650汽相回流焊机型
C系列作为超级热容汽相回流焊系统,整机采用密闭单腔体真空保温架构,搭配大容量储液仓结构,设备自身热容储备充足,能够平缓管控升降温速率,适配**、医疗、航天这类对焊点耐久度有严苛标准的产品加工需求。整套腔体内部横向、纵向温差能够稳定控制在±1℃区间,系统支持多梯度真空抽气操作,可分阶段下调腔体内气压,在焊料熔融阶段充分排出焊点内部裹挟气体,把BGA、QFN封装焊点的空洞占比控制在较低区间,蒸汽供给选用底部浸没式加热汽化结构,长时间连续加工也不会出现温区波动,不会因持续生产出现温度漂移引发批量焊接瑕疵。该机型采用离线托盘上下料模式,并不支持全自动连线量产,更适合中小批量、多批次打样生产,设备储液仓单次装载汽相液存量充足,长期作业耗材消耗数值偏低,日常运维不用频繁补充介质,腔体密封结构经过优化,能减少汽相液挥发损耗,延长介质更换周期。上海桐尔在对接**、医疗电子加工厂工艺规划时,会优先推荐C系列设备用于高可靠元器件焊接,配套给到标准化真空梯度设置、腔体定期清洁的运维指引,缓解高温长期加工带来的腔体老化、密封性能下降等问题,帮助工厂稳定控制焊点空洞缺陷,降低**产品返修与报废数量。 广西国产VAC650汽相回流焊机型