商机详情 -
南通环保RCO催化燃烧设备供应商
RCO催化燃烧的催化剂再生技术,可以让活性出现衰减的催化剂重新恢复大部分催化性能。当催化剂因为表面积碳、轻度杂质覆盖导致活性下降时,不需要直接更换催化剂,只需要在专业人员的操作下,将催化腔体的温度逐步提升到500℃左右,通入少量的高温洁净空气,将催化剂表面附着的积碳和有机杂质彻底氧化烧掉。经过2-3小时的高温吹扫再生处理后,催化剂的活性可以恢复到全新状态的90%以上,大幅延长催化剂的整体使用寿命,为企业节省大量的催化剂更换成本,这种在线再生操作不需要将催化剂从设备中取出,操作过程简便安全。RCO催化燃烧技术在节能环保方面表现出色。南通环保RCO催化燃烧设备供应商

医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。徐州涂装行业RCO催化燃烧设备工厂直销RCO催化燃烧技术通过热回收系统实现了能量的循环利用,热回收效率一般可达95%以上。

RCO催化燃烧的模块化拼接设计,让设备的扩容升级变得十分简便。很多制造企业在生产规模扩大后,废气处理风量会随之增加,传统的一体式废气治理设备很难进行扩容,只能直接更换整套设备,造成大量的资源浪费。而采用模块化设计的RCO设备,每个的模块都是一个完整的小型蓄热催化单元,当企业需要增加处理风量时,只需要在原有设备的基础上并联新增对应的模块,不需要对原有系统进行大规模改造,就能轻松提升设备的总处理风量,大幅降低企业后期产能扩容时的环保设备升级成本,适配企业长期的产能发展规划。
RCO催化燃烧设备处理的是易燃易爆的有机废气,安全运行是重中之重。为了确保设备的安全性,RCO系统配备了多重安全防护措施。首先,在废气入口设置浓度监测装置,当废气浓度达到爆下限的25%时,系统会自动启动稀释风机,引入新鲜空气降低废气浓度;其次,设备内部安装了多个温度传感器,一旦出现温度异常升高,立即触发报警并采取降温措施;此外,蓄热室、催化床等关键部位均设置了防爆阀与泄爆口,在发生爆燃时能够迅速释放压力,避免设备损坏。同时,设备的控制系统采用了PLC可编程逻辑控制器,实现了对设备运行状态的实时监控与自动调节,操作人员只需通过触摸屏即可完成所有操作,大幅降低了人为失误的风险。不锈钢RCO催化燃烧技术凭借其高效、环保、节能等优势。
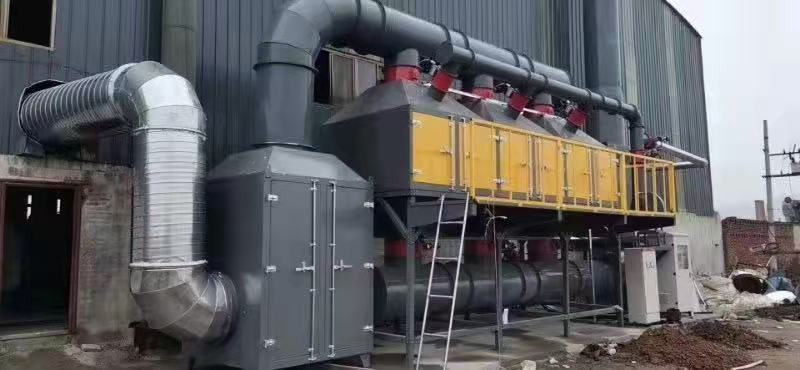
针对涂装行业的喷漆废气治理,RCO催化燃烧的适配性优势十分明显。这类废气通常风量在10000-50000m³/h区间,VOCs浓度稳定在500-2000mg/m³,还混杂有少量漆雾颗粒。企业只需要在RCO前端加装二级干式过滤棉和初效袋式过滤器,就能彻底截留住99%以上的漆雾杂质,避免其覆盖在催化剂表面造成活性位点失活。运行过程中,蓄热体回收的热量可以持续将常温废气预热到催化反应温度,当喷漆线连续运行8小时以上,系统就能进入自平衡状态,电加热装置几乎不需要启动,大幅降低涂装车间的废气治理用电成本。碳钢RCO催化燃烧技术采用无火焰燃烧方式,避免了传统燃烧过程中可能产生的破坏和火灾等安全隐患。淮安电子制造行业RCO催化燃烧装置哪家好
碳钢RCO催化燃烧设备主要由进气系统、催化燃烧室、热回收系统、排气系统和控制系统等部分组成。南通环保RCO催化燃烧设备供应商
家具制造行业的喷漆、烘干废气,含有大量的漆雾、苯系物和VOCs,这类废气风量较大,浓度中等,还混杂有少量的木质粉尘。适配家具行业的RCO催化燃烧系统,前端专门设置了多级干式过滤+沉降仓的组合预处理单元,先将木质粉尘和漆雾颗粒100%拦截下来,避免这些固体杂质进入蓄热体内部造成孔道堵塞。经过预处理后的废气进入RCO系统,在催化剂的作用下低温分解有机污染物,处理后的洁净废气可以将余热回用到家具烘干房,替代原本的电加热或者蒸汽加热,不只帮助家具企业实现VOCs达标排放,还能大幅降低烘干工序的能源消耗,提升企业的生产效益。南通环保RCO催化燃烧设备供应商