商机详情 -
南通不锈钢RCO催化燃烧设备工厂直销
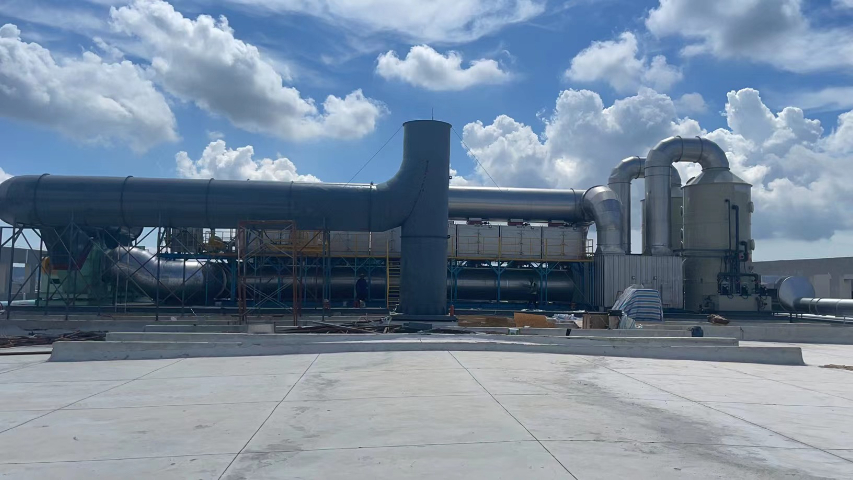
RCO催化燃烧设备采用先进的大比表面积贵金属钯和铂浸渍蜂窝陶瓷载体催化剂,这种催化剂具有高效的催化活性和良好的稳定性。在废气处理过程中,催化剂能够有效地降低反应的活化能,提高反应速率,从而实现低阻高效的净化效果。同时,蜂窝陶瓷载体的结构使得催化剂的表面积更大,能够更充分地与废气接触,提高净化效率。RCO催化燃烧设备在环保方面的优势尤为突出。该设备通过催化燃烧的方式将废气中的有机物转化为无害物质,实现了废气的净化和达标排放。这一过程中不产生二次污染,符合环保政策的要求。同时,设备的余热回收功能使得企业在实现废气净化的同时,还能够节约能源和降低排放,实现了经济效益和环境效益的双赢。此外,RCO催化燃烧设备的使用还推动了印刷行业的可持续发展,为企业提供了更加环保和高效的废气处理方案。不锈钢RCO催化燃烧设备具有普遍的适用范围。南通不锈钢RCO催化燃烧设备工厂直销

RCO催化燃烧设备的自动控制系统已经实现了全流程无人值守运行,整套系统搭载的PLC触控屏,可以实时展示各个腔体的温度、风压、废气浓度、阀门状态等数十项运行参数。系统内置的智能温控算法,可以根据实时进入的废气浓度,自动调节电加热模块的输出功率,在保证催化反应温度稳定的前提下,尽可能降低电能消耗。同时系统还自带故障自诊断功能,一旦出现阀门故障、温度异常等问题,会立刻在屏幕上弹出故障提示,同步推送报警信息到运维人员的手机端,不需要专人24小时现场值守,就能保证设备长期稳定运行。橡胶行业RCO催化燃烧设备源头厂家相比传统的燃烧方法,RCO催化燃烧技术明显降低了能耗。
家具制造行业的喷漆、烘干废气,含有大量的漆雾、苯系物和VOCs,这类废气风量较大,浓度中等,还混杂有少量的木质粉尘。适配家具行业的RCO催化燃烧系统,前端专门设置了多级干式过滤+沉降仓的组合预处理单元,先将木质粉尘和漆雾颗粒100%拦截下来,避免这些固体杂质进入蓄热体内部造成孔道堵塞。经过预处理后的废气进入RCO系统,在催化剂的作用下低温分解有机污染物,处理后的洁净废气可以将余热回用到家具烘干房,替代原本的电加热或者蒸汽加热,不只帮助家具企业实现VOCs达标排放,还能大幅降低烘干工序的能源消耗,提升企业的生产效益。
RCO催化燃烧设备的烟囱排气温度通常可以控制在100℃以下,这是因为大部分的反应热量都被蓄热体回收用来预热新进的低温废气。这种低排气温度的特性,不只大幅降低了系统的整体热损失,提升了能源利用效率,还避免了高温排气直接排入大气造成的热岛效应。同时低温排气不需要做额外的耐高温烟囱防腐处理,烟囱的材质可以选用普通的碳钢或者PP材质,大幅降低了设备的配套投资成本。部分对排气温度有特殊要求的工况,还可以在排气端加装简易的气水换热器,进一步回收排气中剩余的少量余热,用来加热生产用的生活热水,实现余热的梯级利用。相比传统的废气处理设备,RCO催化燃烧设备的运行成本可降低30%以上。

印刷行业的凹印废气含有大量乙酸乙酯、甲苯、丁等易挥发性有机物,这类废气的热值较高,非常适合用RCO催化燃烧进行治理。印刷机的烘干段废气温度通常在60-80℃,直接进入RCO系统后,蓄热体可以直接回收废气自带的余热,大幅降低电加热单元的启动时长。很多印刷企业还会将RCO反应后产出的200℃左右的洁净热风,通过余热管道送回印刷机的烘干循环系统,替代原本的蒸汽加热,不只实现了VOCs的达标治理,还能为整条印刷生产线节省30%以上的蒸汽能耗,真正实现了废气治理的资源化利用。RCO催化燃烧设备能够实现远程监控和集中管理,提高了设备的管理效率和便捷性。橡胶行业RCO催化燃烧设备源头厂家
RCO催化燃烧技术生成的产物主要是二氧化碳和水蒸气等无害物质,不会对环境造成二次污染。南通不锈钢RCO催化燃烧设备工厂直销
RCO催化燃烧设备的防腐设计,针对不同的废气组分有不同的定制方案。如果废气中含有少量的酸性腐蚀性组分,设备的内壁可以做高温防腐喷涂处理,喷涂耐高温的氟碳防腐涂层,在300℃的长期工况下也不会出现涂层脱落的问题。如果废气中的腐蚀性组分浓度较高,还可以将和废气接触的腔体部分选用304或者316L不锈钢材质制作,完全抵御酸性或者碱性组分的腐蚀。经过专业防腐设计的RCO设备,即使在有轻微腐蚀性的废气工况下,设备的整体使用寿命也能达到10年以上,不会出现腔体腐蚀穿孔的安全隐患。南通不锈钢RCO催化燃烧设备工厂直销