商机详情 -
优势焊接螺钉市面价
表面处理需平衡“抗腐蚀性能”与“焊接适配性”——既要防止螺钉在存储、运输中生锈,又不能影响焊接时的熔合质量(如部分涂层会在焊接高温下分解,产生气孔)。碳钢焊接螺钉:基础防锈处理碳钢焊接螺钉易生锈,需做防锈处理,但涂层需易在焊接高温下分解,避免影响焊缝质量:磷化处理:将螺钉放入磷化槽(主要成分磷酸锌),在表面形成一层5-10μm的磷化膜(呈灰色),磷化膜能隔绝空气、水分,同时焊接时会随高温分解,不产生有害气体;磷化后需用清水冲洗,再烘干(温度80-100℃,时间30分钟)。涂防锈油:磷化后的螺钉需浸泡或喷涂“快干型防锈油”(如硬膜防锈油),形成一层透明保护膜(厚度3-5μm),进一步提升防锈能力;防锈油需选择焊接兼容性好的类型(如不含硅类成分,避免焊接时产生气孔)。焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。优势焊接螺钉市面价
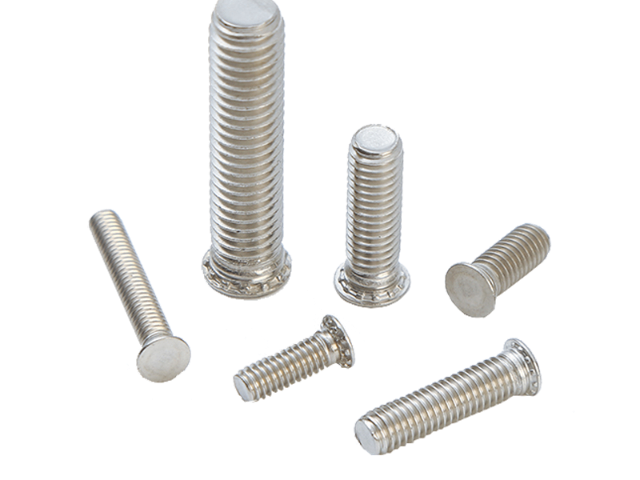
焊接螺钉:无缝结合,隔绝有害物质焊接后的连接部位无间隙,螺钉与母体材料形成连续的金属结构,能隔绝水分、灰尘、腐蚀性气体(如二氧化硫、海水盐分)进入内部,减少腐蚀。例如在海洋工程(海水含盐量)中,采用316L不锈钢焊接螺钉,即使长期浸泡或暴露在盐雾环境中,每年的腐蚀速率,远低于普通螺钉;在化工车间(含酸性气体),焊接部位也不易出现“缝隙腐蚀”(普通螺钉的常见问题)。此外,焊接螺钉的焊接部位若后期做简单防腐处理(如涂防锈漆),可进一步提升环境适应性,使用寿命可达10-20年。 优势焊接螺钉市面价温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您来我司。
常见问题及解决措施虚焊/假焊:表现为焊缝表面看似连接,实际内部未形成结合,受力后易脱落。主要原因是材料表面清理不彻底、焊接电流过小或焊接时间不足。解决措施:加强焊接前的材料清理,适当提高焊接电流或延长焊接时间,确保焊接部位充分熔化。焊缝裂纹:焊接后焊缝或热影响区域出现裂纹,多因焊接参数不当(如电流过大、冷却速度过快)、母体材料含碳量过高或焊接后未及时冷却所致。解决措施:调整焊接参数,把控冷却速度(如对厚板材进行预热或焊后缓冷),选择低氢型焊接材料,减少裂纹产生。母体材料变形:焊接过程中母体材料出现弯曲、翘曲等变形,主要是因局部受热不均或焊接顺序不合理。解决措施:采用对称焊接、分段焊接的方式,缩小热影响区域;对易变形材料,焊接前进行预热处理,或在焊接后使用矫正工具进行整形。
高载荷/振动环境(如重型机械、汽车底盘、矿山设备)中心需求:强度(抗拉/抗剪切)、抗疲劳、抗振动松动材质选择:中高载荷选40Cr合金结构钢:经调质处理(淬火+高温回火)后,抗拉强度达980MPa,抗剪切强度达580MPa,适用于工程机械支架;高冲击载荷选Q690低合金强度钢:屈服强度≥690MPa,抗冲击能力强,适用于矿山机械、汽车防撞梁等场景;避免选低碳钢(Q235):Q235抗拉强度*375-500MPa,长期振动易产生疲劳裂纹,导致连接失效。结构设计:头部选六角头:焊接后可通过扳手辅助加固,增强预紧力;杆部加“加强筋”:在焊接点与杆部过渡处增加环形加强筋,提升抗疲劳能力,延长疲劳寿命。焊接工艺:采用电弧焊(低氢型焊条J507):低氢焊条可减少焊接点氢含量,避免氢致裂纹(高载荷下易扩展);焊接后做“超声波检测”,排查内部疲劳裂纹;多螺钉焊接时采用“对称焊接顺序”,减少振动导致的应力集中。温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎来到我司。
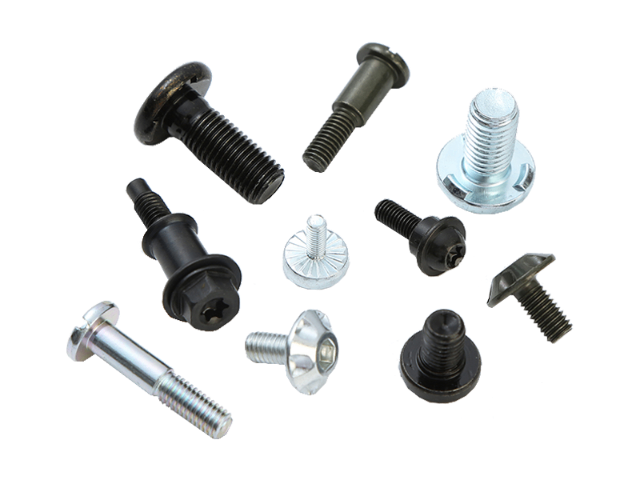
焊接螺钉使用的全流程注意事项焊接螺钉的使用效果不*取决于材质选择,更与焊接前准备、焊接过程把控、焊接后处理及后期维护密切相关,需重点关注以下细节:焊接前:材质匹配与预处理是关键材质兼容性检查:确保焊接螺钉材质与母体材料“可焊兼容”,避免因材质差异导致焊接失效。例如:碳钢螺钉不可与不锈钢母体焊接(易产生晶间腐蚀),需选用不锈钢螺钉;316L不锈钢螺钉与碳钢母体焊接时,需使用316L**焊材,且需考虑电化学腐蚀(建议在结合部位涂防腐涂料)。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电咨询。。黑龙江什么焊接螺钉
温州万胜紧固件有限公司致力于提供焊接螺钉,期待您的光临。优势焊接螺钉市面价
长期保存(6个月以上,如备用件、未安装工件)长期保存需强化防护,防止腐蚀介质长期侵蚀:强化防腐:多层防护体系碳钢焊接点需构建“防锈油+防锈漆”双层防护:先涂刷1-2遍防锈油(晾干后),再喷涂2遍醇酸防锈漆(每遍间隔4小时,膜厚≥30μm),漆层需覆盖焊接点及周边50mm范围,形成完整防护膜;若后续需安装,可通过溶剂(如香蕉水)去除漆层,不影响焊接点性能。海洋、化工等腐蚀性环境中的长期保存,需采用“镀锌+密封”防护:对焊接点进行热镀锌处理(锌层厚度≥85μm),镀锌后用硅酮密封胶填充焊接点与母体的缝隙,彻底隔绝盐分、酸性气体。定期检查:及时修复防护层每3个月对长期保存的焊接点进行一次检查:观察防锈漆/镀锌层是否有破损、鼓泡,若发现局部破损,需清理破损区域(用砂纸打磨除锈),补涂防锈油和防锈漆;不锈钢焊接点需检查表面是否有锈斑,若有锈斑,可用不锈钢清洁剂擦拭去除,重新喷涂保护剂。 优势焊接螺钉市面价