商机详情 -
北京焊接螺钉哪家便宜
随着工业制造向智能化、轻量化、高精度方向发展,焊接螺钉也在不断创新升级,呈现出以下发展趋势:一是材料升级,更多采用强度不锈钢、钛合金等耐腐蚀、强度材料,以适应新能源汽车、海洋工程等恶劣环境下的应用需求;二是结构优化,通过有限元分析等技术优化螺钉的头部和杆部结构,在减轻重量的同时提升承载能力;三是焊接工艺智能化,结合自动化设备(如机器人焊接工作站)实现焊接过程的精细把控,提高安装效率和一致性;四是绿色化发展,研发低烟雾、低能耗的焊接工艺,减少焊接过程对环境的污染,符合绿色制造的发展理念。总之,焊接螺钉作为工业连接领域的重要组成部分,其性能和质量直接关系到产品的安全性和可靠性。在实际应用中,需根据具体场景选择合适类型的焊接螺钉,严格遵循安装规范和质量检测标准,同时关注行业技术创新趋势,不断提升焊接连接的效率和稳定性,为工业制造的高质量发展提供有力支撑。 焊接螺钉,就选温州万胜紧固件有限公司,期待您的到来。北京焊接螺钉哪家便宜
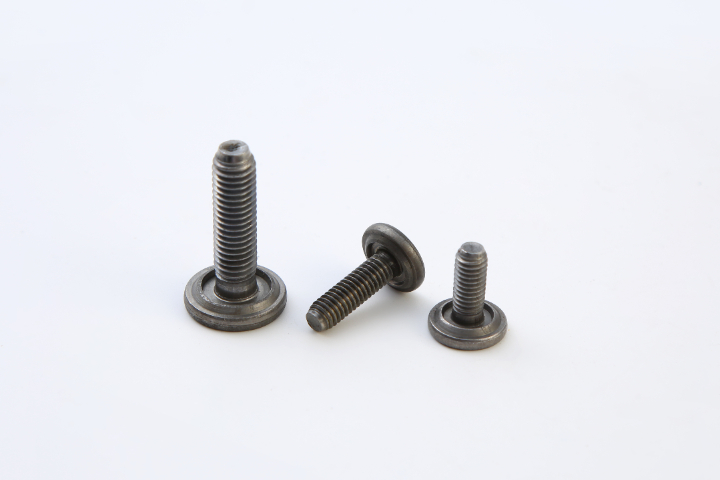
按环境类型分类:针对性选型策略不同环境的中心需求不同,需从“材质选择”“结构设计”“焊接工艺匹配”三个维度制定选型方案,以下为六大典型环境的具体策略:潮湿/户外环境(如户外路灯支架、雨水管道固定)中心需求:抗潮湿锈蚀、耐大气腐蚀材质选择:优先选304不锈钢:含18%Cr、8%Ni,表面形成致密氧化膜,可耐受户外潮湿空气、雨水侵蚀,成本适中,是户外非强腐蚀场景的优先;预算有限可选热镀锌碳钢:在Q235碳钢表面镀锌(锌层厚度≥85μm),锌层牺牲阳极保护基材,但锌层易因碰撞破损,需定期补涂防锈漆(每年1次)。结构设计:头部选扁圆头或沉头:减少雨水在头部堆积,降低锈蚀风险;杆部可加“凸缘”:增大焊接接触面积,同时阻挡雨水渗入焊接点缝隙。焊接工艺:采用电弧焊(低氢型焊条J427)或氩弧焊:避免焊接点产生气孔(潮湿环境易引入水分),焊接后需及时清理焊渣,喷涂户外防锈漆(如丙烯酸聚氨酯漆)。 天津优势焊接螺钉温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电咨询。。
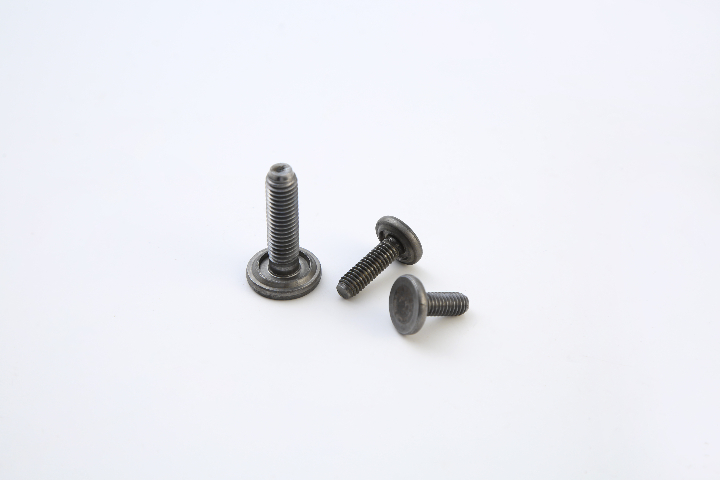
使用中保存(安装后维护,确保长期性能)焊接点安装后需结合使用环境进行维护,延长使用寿命:户外/潮湿环境:定期防腐户外设备(如路灯支架)的焊接点,每1年需清理表面灰尘后,补涂一遍户外防锈漆(如丙烯酸聚氨酯漆,耐候性强);靠近水源的焊接点(如水箱支架),需在焊接点周边加装防水挡板,防止雨水长期冲刷。高温环境:监测蠕变锅炉、换热器等高温设备(温度≥300℃)的焊接点,每6个月需用超声波检测焊接点是否有蠕变变形(高温下金属缓慢变形),若发现焊接点出现细微裂纹,需及时补焊(选用耐高温焊材,如1Cr5Mo焊条)。振动环境:防止疲劳断裂汽车底盘、电机支架等振动频繁的焊接点,每3个月需用目视检查是否有疲劳裂纹(多产生在焊接点边缘),也可采用“渗透检测”(涂抹渗透剂后观察裂纹显示),若发现裂纹,需打磨去除裂纹后重新焊接,并在焊接点周边加装加强筋,增强抗疲劳能力。
焊接螺钉的制造需兼顾“力学性能”(抗拉、抗剪切)与“焊接适配性”(可焊性、熔合稳定性),其流程涵盖原材料筛选、精密成型、表面处理、焊接性能优化等多个关键环节,每个环节的工艺把控直接影响产品质量。本文将系统拆解焊接螺钉的制造全流程,详解各环节的技术要点与设备要求。焊接螺钉的制造是“材料科学”与“精密加工”的结合,需从原材料选型到成品检测全流程把控——原材料预处理确保加工性,冷镦成型保证结构精度,表面处理平衡防锈与可焊性,焊接性能优化连接可靠性,通过严格检测确保产品符合场景需求。不同材质(碳钢、不锈钢、合金钢)的焊接螺钉,在成型工艺、表面处理、检测标准上存在差异,需根据使用场景(如腐蚀、高温、高载荷)针对性调整,才能制造出满足实际需求的高质量焊接螺钉。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来我司。
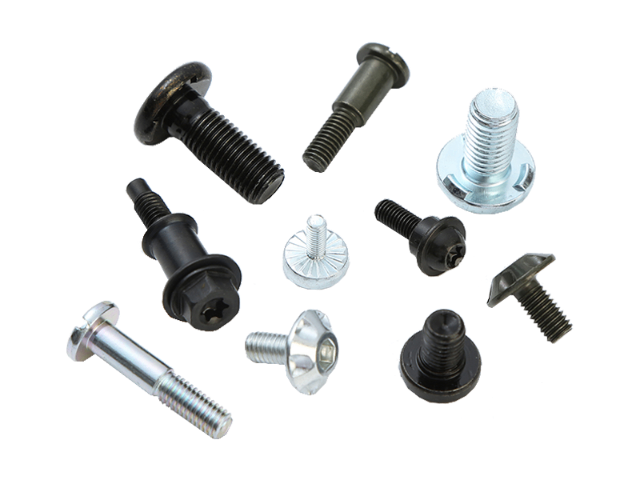
原材料预处理:去除杂质,优化加工性酸洗除锈:盘条表面若有氧化皮、铁锈,需放入10%-15%的盐酸溶液中浸泡15-30分钟(碳钢)或5%-8%的硝酸溶液中浸泡20-40分钟(不锈钢),去除表面杂质;酸洗后用清水冲洗,再放入碱性溶液(如5%氢氧化钠)中中和,避免残留酸液腐蚀原料。拉拔处理:根据螺钉杆部直径需求,将盘条通过拉丝模具(材质为硬质合金)进行拉拔,逐步缩小直径至目标尺寸(如将φ12mm盘条拉拔至φ10mm);拉拔过程中需涂抹拉丝润滑剂(碳钢用矿物油,不锈钢用极压润滑剂),减少模具磨损,保证杆部表面光滑度(Ra≤μm)。退火处理:拉拔后的金属材料因塑性变形会产生“加工硬化”,需进行退火处理:碳钢在800-850℃下保温2-3小时,随炉冷却;不锈钢在1050-1100℃下保温1-2小时,速速冷却(如水冷);退火后材料硬度降低(碳钢≤HB150,不锈钢≤HB180),便于后续冷镦成型。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,欢迎您的来电。特殊焊接螺钉价格
焊接螺钉,就选温州万胜紧固件有限公司,欢迎您的来电。北京焊接螺钉哪家便宜
焊接后的后续处理外观检查:焊接完成后,首先观察焊缝的外观质量,正常焊缝应呈现均匀、连续的鱼鳞状或光滑曲线,无裂纹、气孔、夹渣、未焊透等缺陷。若发现焊缝表面有凹陷、凸起或杂质,需及时进行补焊或打磨处理。冷却与清理:焊接后需让工件自然冷却至室温,避免高温状态下对工件进行搬运或后续加工,防止焊缝因温差过大产生裂纹。冷却后,若为电弧焊接,需使用敲渣锤焊缝表面的焊渣,再用砂纸或砂轮打磨焊缝,使其表面平整,减少应力集中。防锈处理:对于碳钢等易生锈的材料,焊接后需及时进行防锈处理,如喷涂防锈漆、镀锌或涂抹防锈油,避免焊缝及周围区域因暴露在空气中而生锈,影响使用寿命。 北京焊接螺钉哪家便宜