商机详情 -
比较好的焊接螺钉工厂直销
一次冷镦:初步成型头部:将坯料放入“初镦模”,通过冲头施加100-200MPa压力,使坯料一端塑性变形,初步形成头部轮廓(如圆柱头、六角头的雏形),同时杆部初步成型(预留螺纹加工余量);冷镦后需检查头部是否有裂纹、折叠(用放大镜观察),若有缺陷需调整模具压力或润滑。二次冷镦:精整成型:将初镦后的半成品放入“精镦模”,施加更压力(200-300MPa),精整头部形状(确保头部高度、直径符合图纸要求,如圆柱头高度±),同时优化杆部表面质量,去除初镦时的表面缺陷;对于带凸缘的焊接螺钉,需在精镦模中一体成型凸缘结构,保证凸缘与杆部的同轴度(≤)。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电咨询。。比较好的焊接螺钉工厂直销
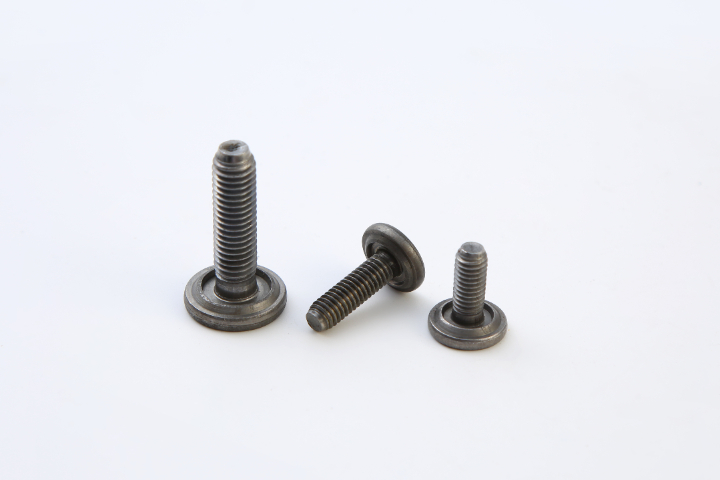
按环境类型分类:针对性选型策略不同环境的中心需求不同,需从“材质选择”“结构设计”“焊接工艺匹配”三个维度制定选型方案,以下为六大典型环境的具体策略:潮湿/户外环境(如户外路灯支架、雨水管道固定)中心需求:抗潮湿锈蚀、耐大气腐蚀材质选择:优先选304不锈钢:含18%Cr、8%Ni,表面形成致密氧化膜,可耐受户外潮湿空气、雨水侵蚀,成本适中,是户外非强腐蚀场景的优先;预算有限可选热镀锌碳钢:在Q235碳钢表面镀锌(锌层厚度≥85μm),锌层牺牲阳极保护基材,但锌层易因碰撞破损,需定期补涂防锈漆(每年1次)。结构设计:头部选扁圆头或沉头:减少雨水在头部堆积,降低锈蚀;杆部可加“凸缘”:增大焊接接触面积,同时阻挡雨水渗入焊接点缝隙。焊接工艺:采用电弧焊(低氢型焊条J427)或氩弧焊:避免焊接点产生气孔(潮湿环境易引入水分),焊接后需及时清理焊渣,喷涂户外防锈漆(如丙烯酸聚氨酯漆)。 制造焊接螺钉欢迎选购温州万胜紧固件有限公司致力于提供焊接螺钉,期待您的光临。
使用中保存(安装后维护,确保长期性能)焊接点安装后需结合使用环境进行维护,延长使用寿命:户外/潮湿环境:定期防腐户外设备(如路灯支架)的焊接点,每1年需清理表面灰尘后,补涂一遍户外防锈漆(如丙烯酸聚氨酯漆,耐候性强);靠近水源的焊接点(如水箱支架),需在焊接点周边加装防水挡板,防止雨水长期冲刷。高温环境:监测蠕变锅炉、换热器等高温设备(温度≥300℃)的焊接点,每6个月需用超声波检测焊接点是否有蠕变变形(高温下金属缓慢变形),若发现焊接点出现细微裂纹,需及时补焊(选用耐高温焊材,如1Cr5Mo焊条)。振动环境:防止疲劳断裂汽车底盘、电机支架等振动频繁的焊接点,每3个月需用目视检查是否有疲劳裂纹(多产生在焊接点边缘),也可采用“渗透检测”(涂抹渗透剂后观察裂纹显示),若发现裂纹,需打磨去除裂纹后重新焊接,并在焊接点周边加装加强筋,增强抗疲劳能力。
焊接过程:精细把控参数,奠定质量基础焊接参数的合理性直接决定焊接点的熔合质量,不同材质、规格的焊接螺钉需匹配差异化参数,注意事项如下:热输入把控:避免过烧与未熔合热输入(电流×电压/焊接速度)过大时,焊接点会出现“过烧”——金属晶粒粗大,脆性增加,易产生裂纹;热输入过小时,螺钉与母体材料无法充分熔合,形成“未熔合”缺陷,连接强度大幅下降。例如:直径M8的Q235碳钢焊接螺钉(电弧焊),需把控电流120-150A、电压18-20V、焊接速度5-8cm/min,确保熔深达到3-4mm(约为螺钉直径的1/2);而直径M8的304不锈钢焊接螺钉(氩弧焊),需降低电流至80-100A、电压10-12V,避免热输入过大导致晶间腐蚀。此外,电阻焊场景需把控“通电时间”与“电极压力”:薄板材(如1mm碳钢)焊接时,通电时间50-80ms、压力,防止压力过小导致接触不良,或压力过大压溃板材。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。
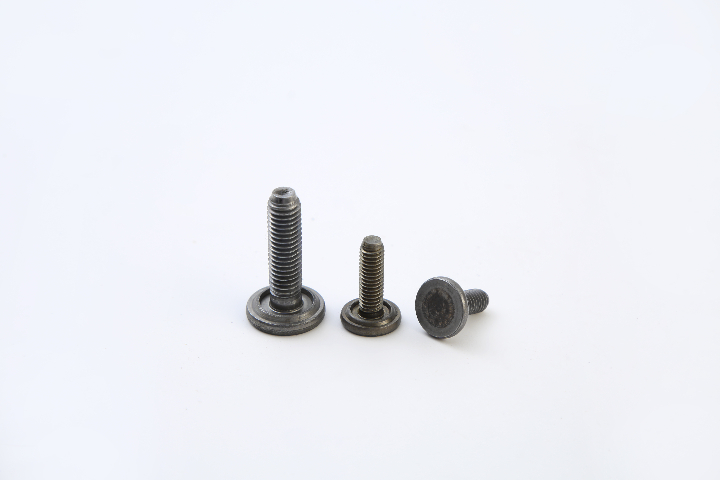
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 焊接螺钉,就选温州万胜紧固件有限公司,期待您的到来。江西有哪些焊接螺钉
温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您的来电。比较好的焊接螺钉工厂直销
质量检测:全维度把控成品质量焊接螺钉需通过多维度检测,确保符合设计标准与使用需求,检测项目如下:尺寸精度检测外观与尺寸:用“卡尺”(精度)测量螺钉总长、头部直径、杆部直径、螺纹长度等关键尺寸,确保符合图纸要求(如M10×30mm螺钉,总长公差±,头部直径公差±);用“投影仪”(放大倍数20-50倍)检查头部形状、螺纹牙型是否合格,避免变形、缺牙。形位公差:用“同轴度仪”检测头部与杆部的同轴度(≤),用“平面度仪”检测头部端面的平面度(≤),确保安装时螺钉能与母体材料垂直贴合。 比较好的焊接螺钉工厂直销