商机详情 -
广东焊接螺钉工厂直销
强腐蚀环境(如海洋工程、化工车间、酸洗设备)中心需求:抗盐雾、抗酸性/碱性介质腐蚀材质选择:海洋环境优先316L不锈钢:含2%Mo,可抵御海水盐分导致的点蚀、缝隙腐蚀,长期浸泡盐雾环境的腐蚀速率≤/年;化工酸性环境选哈氏合金C276:耐受酸、盐酸等强腐蚀介质,适用于反应釜、酸洗槽等极端场景,但成本较高(约为304不锈钢的8-10倍);避免选碳钢或普通不锈钢(304):碳钢在强腐蚀环境中1-3个月即锈蚀失效,304不锈钢在含氯介质(如海水)中易产生晶间腐蚀。结构设计:焊接点需“平滑过渡”:避免尖锐边角(易产生应力腐蚀),可采用“圆角头部+无棱角杆部”设计;额外加“密封结构”:在焊接点周边涂抹硅酮密封胶(耐腐蚀性型号),彻底隔绝腐蚀介质渗入。焊接工艺:采用氩弧焊(ER316L焊丝):氩气纯度≥,防止焊接过程中空气侵入导致氧化;焊接后做“钝化处理”(用5%硝酸溶液浸泡30分钟),修复焊接破坏的氧化膜。 温州万胜紧固件有限公司致力于提供焊接螺钉,期待您的来电。广东焊接螺钉工厂直销
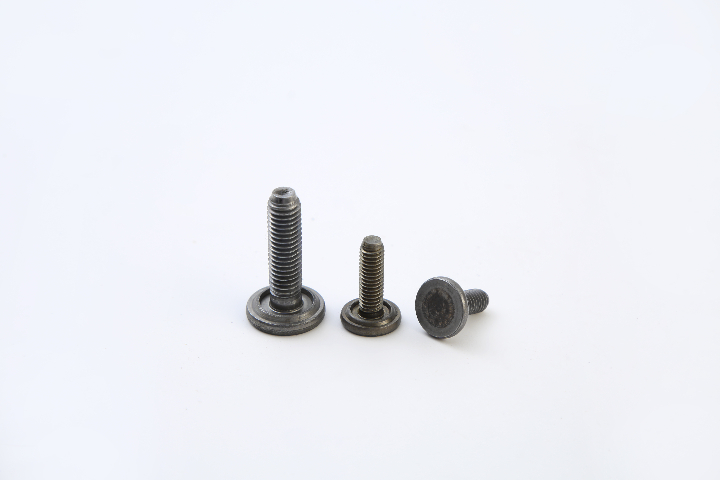
不锈钢焊接螺钉:钝化处理,增强抗腐蚀不锈钢焊接螺钉表面虽有天然钝化膜,但加工过程中可能被破坏,需通过钝化处理修复并强化:酸洗钝化:将螺钉放入“钝化液”(304不锈钢用5%硝酸+2%氢氟酸混合液,316L不锈钢用8%硝酸+1%氢氟酸混合液),在50-60℃下浸泡20-30分钟,去除表面氧化皮,同时形成更致密的氧化铬钝化膜(厚度增至5-8nm);钝化后用清水冲洗至中性(pH=6-7),再烘干(温度120-150℃,时间1小时)。无铬钝化:若需符合RoHS等标准,可采用“无铬钝化液”(主要成分钼酸盐、硅酸盐),在表面形成无铬钝化膜,抗腐蚀性能略低于传统酸洗钝化。 广东焊接螺钉工厂直销焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,有需要可以联系我们哦。
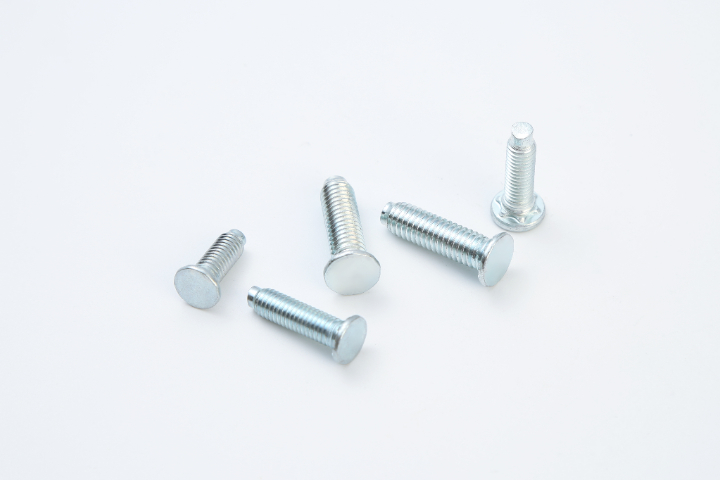
成型加工:打造螺钉结构成型加工是将预处理后的金属原料加工为“头部+杆部”结构的关键环节,主要采用“冷镦成型”(快、精度高),部分复杂结构需配合机加工辅助。冷镦成型:制造螺钉头部与杆部冷镦成型通过模具在常温下对金属坯料施加压力,使其塑性变形为目标形状,适用于批量生产,步骤如下:坯料切断:将拉拔后的金属棒料通过“切断模”切成定长坯料(长度根据螺钉总长计算,如M10×30mm螺钉,坯料长度约35mm,预留加工余量),切断精度要求±,避免坯料长短不一导致成品尺寸偏差。
高载荷/振动环境(如重型机械、汽车底盘、矿山设备)中心需求:强度(抗拉/抗剪切)、抗疲劳、抗振动松动材质选择:中高载荷选40Cr合金结构钢:经调质处理(淬火+高温回火)后,抗拉强度达980MPa,抗剪切强度达580MPa,适用于工程机械支架;高冲击载荷选Q690低合金强度钢:屈服强度≥690MPa,抗冲击能力强,适用于矿山机械、汽车防撞梁等场景;避免选低碳钢(Q235):Q235抗拉强度*375-500MPa,长期振动易产生疲劳裂纹,导致连接失效。结构设计:头部选六角头:焊接后可通过扳手辅助加固,增强预紧力;杆部加“加强筋”:在焊接点与杆部过渡处增加环形加强筋,提升抗疲劳能力,延长疲劳寿命。焊接工艺:采用电弧焊(低氢型焊条J507):低氢焊条可减少焊接点氢含量,避免氢致裂纹(高载荷下易扩展);焊接后做“超声波检测”,排查内部疲劳裂纹;多螺钉焊接时采用“对称焊接顺序”,减少振动导致的应力集中。焊接螺钉,就选温州万胜紧固件有限公司,有需要可以联系我们。
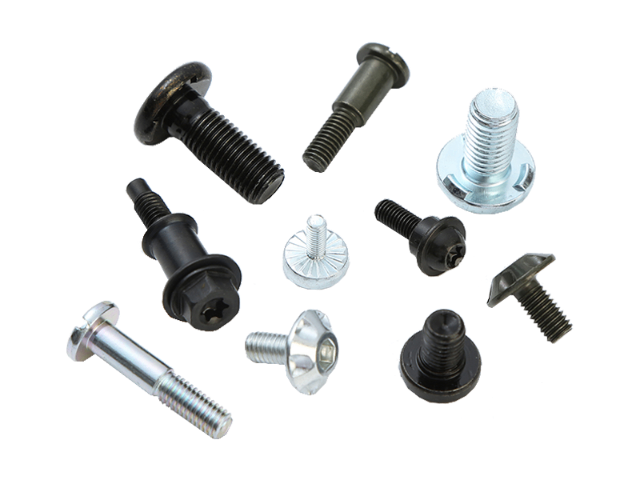
质量检测方法外观检测:通过肉眼或放大镜观察焊缝的表面状态,检查是否存在裂纹、气孔、夹渣等外观缺陷,同时测量焊缝的高度、宽度等尺寸,判断是否符合设计要求。力学性能检测:采用拉力试验、剪切试验等方法,检测焊接连接的抗拉强度和抗剪切强度。例如,通过拉力试验机对焊接后的螺钉施加轴向拉力,直至连接失效,记录比较大拉力值,与设计标准对比,判断是否满足强度要求。无损检测:对于重要结构或隐蔽部位的焊接连接,可采用超声波检测、X射线检测等无损检测方法,排查焊缝内部是否存在未焊透、内部裂纹等缺陷,确保焊接质量。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来电咨询。广东焊接螺钉工厂直销
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您来我司。广东焊接螺钉工厂直销
焊接过程中的操作要点参数把控:不同材质、规格的焊接螺钉,所需的焊接参数(电流大小、焊接时间、加压力度)差异较大。例如,直径较大的碳钢焊接螺钉需采用较高的焊接电流和较长的焊接时间,以确保焊接深度;而不锈钢焊接螺钉则需把控电流强度,避免因高温导致晶间腐蚀。焊接过程中需严格按照工艺文件调整参数,避免参数不当导致焊接强度不足或母体材料变形。焊接姿势:焊接时应保持螺钉与母体材料表面垂直,确保焊接部位充分接触。对于电弧焊接,需把控焊枪与螺钉的夹角(通常为30°-45°),并保持稳定的焊接速度,避免焊枪晃动导致焊缝不均匀;对于电阻焊接,需确保电极与螺钉头部接触紧密,加压力度均匀,防止因接触不良产生火花或虚焊。焊接顺序:若同一工件需焊接多个螺钉,应遵循“对称焊接、分步焊接”的原则,避免因局部集中受热导致母体材料变形。例如,在焊接矩形框架上的螺钉时,可按照对角顺序依次焊接,减少应力集中。 广东焊接螺钉工厂直销