商机详情 -
辽宁焊接螺钉近期价格
普通螺钉:强度依赖预紧力,存在传递损耗普通螺钉依靠“螺纹咬合的预紧力”实现紧固,力的传递需通过螺纹接触面的摩擦力,存在一定损耗;且强度受限于螺纹的牙型强度、母体材料的螺纹承载能力(如塑料、木材等软质材料易“滑牙”)。同规格(M10、Q235碳钢)的普通螺钉,若配合钢制螺母使用,抗拉强度约150-250MPa,抗剪切强度约100-200MPa,为焊接螺钉的50%-60%;若母体材料为铝合金(如6061),抗拉强度会进一步降至100-180MPa,抗剪切强度降至80-150MPa。此外,普通螺钉的强度还受预紧力把控——若预紧力不足,易因载荷超过摩擦力导致连接松动;若预紧力过大,可能引发螺纹变形或断裂,进一步限制了强度发挥。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,欢迎您的到来。辽宁焊接螺钉近期价格
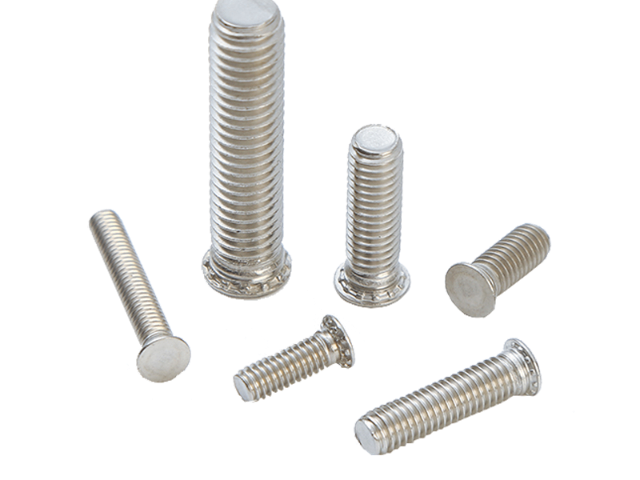
原材料预处理:去除杂质,优化加工性酸洗除锈:盘条表面若有氧化皮、铁锈,需放入10%-15%的盐酸溶液中浸泡15-30分钟(碳钢)或5%-8%的硝酸溶液中浸泡20-40分钟(不锈钢),去除表面杂质;酸洗后用清水冲洗,再放入碱性溶液(如5%氢氧化钠)中中和,避免残留酸液腐蚀原料。拉拔处理:根据螺钉杆部直径需求,将盘条通过拉丝模具(材质为硬质合金)进行拉拔,逐步缩小直径至目标尺寸(如将φ12mm盘条拉拔至φ10mm);拉拔过程中需涂抹拉丝润滑剂(碳钢用矿物油,不锈钢用极压润滑剂),减少模具磨损,保证杆部表面光滑度(Ra≤μm)。退火处理:拉拔后的金属材料因塑性变形会产生“加工硬化”,需进行退火处理:碳钢在800-850℃下保温2-3小时,随炉冷却;不锈钢在1050-1100℃下保温1-2小时,速速冷却(如水冷);退火后材料硬度降低(碳钢≤HB150,不锈钢≤HB180),便于后续冷镦成型。 辽宁焊接螺钉近期价格温州万胜紧固件有限公司为您提供汽配螺丝,欢迎您的莅临。
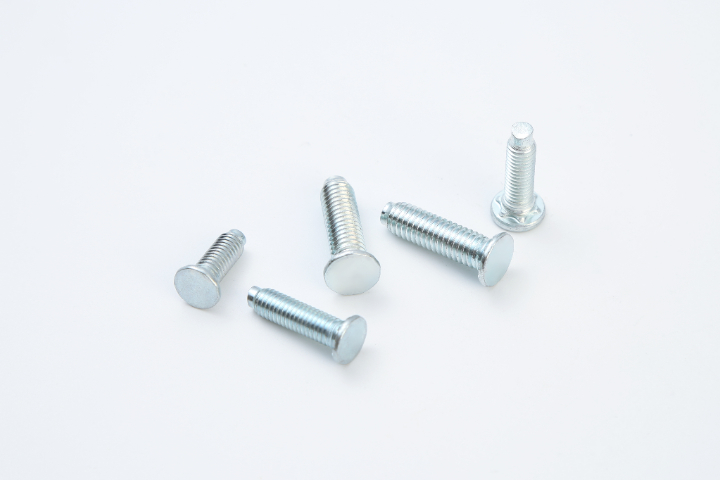
焊接端处理:优化焊接熔合性能焊接螺钉的杆部下端(焊接端)需进行特殊处理,确保焊接时能与母体材料良好熔合,常用处理方式如下:粗糙化处理:对于碳钢焊接螺钉,通过“喷砂”(用石英砂或氧化铝砂,压力)使焊接端表面粗糙度达Ra5-10μm,增大焊接接触面积,提升熔合强度;对于不锈钢焊接螺钉,可通过“化学蚀刻”(用10%liu酸溶液浸泡5-10分钟)在焊接端形成微小凹坑,增强熔合效果。倒角处理:用“倒角刀”将焊接端边缘倒成45°角(倒角尺寸),避免焊接时边缘产生应力集中,同时便于焊接时固位(确保螺钉与母体材料垂直)。
成型加工:打造螺钉结构成型加工是将预处理后的金属原料加工为“头部+杆部”结构的关键环节,主要采用“冷镦成型”(快、精度高),部分复杂结构需配合机加工辅助。冷镦成型:制造螺钉头部与杆部冷镦成型通过模具在常温下对金属坯料施加压力,使其塑性变形为目标形状,适用于批量生产,步骤如下:坯料切断:将拉拔后的金属棒料通过“切断模”切成定长坯料(长度根据螺钉总长计算,如M10×30mm螺钉,坯料长度约35mm,预留加工余量),切断精度要求±,避免坯料长短不一导致成品尺寸偏差。 焊接螺钉,就选温州万胜紧固件有限公司,欢迎您的来电。
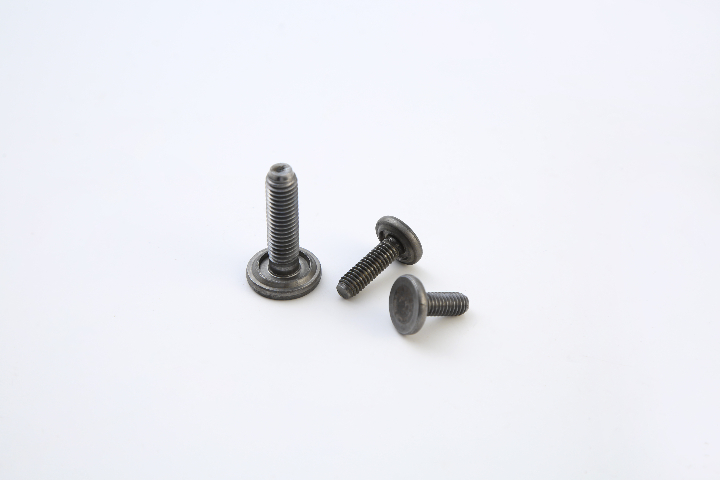
常见选型误区与规避建议误区1:“只看材质,忽略焊接工艺”——如316L不锈钢用普通电弧焊(非氩弧焊),导致焊接点晶间腐蚀,抗腐蚀能力下降;规避:选型时同步确认焊接工艺,确保材质与工艺匹配,必要时要求供应商提供焊接工艺指导书。误区2:“追求**度,忽视环境韧性”——如低温环境选40Cr钢(强度但低温韧性差),导致低温脆断;规避:高载荷与极端温度(高低温)叠加环境,需同时关注强度与韧性,优先选兼顾两者的材质(如低温钢)。误区3:“卫生环境选普通304不锈钢”——普通304含碳量较高(≤),长期高温易产生晶间腐蚀,且表面抛光精度不足;规避:卫生环境需选“食品级316L不锈钢”,并要求供应商提供卫生认证(如FDA认证),确保表面抛光精度达标。温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有想法的可以来我司咨询。辽宁焊接螺钉近期价格
焊接螺钉,就选温州万胜紧固件有限公司,有需要可以来电咨询。辽宁焊接螺钉近期价格
焊接螺钉:强度且传递效率高焊接螺钉通过焊接形成“冶金结合”,螺钉与母体材料(如钢板、钢结构)的分子相互渗透、融合,成为一个整体,可直接传递拉力、剪切力和扭矩,无明显力传递损耗。从数据来看,同规格(如M10、材质为Q235碳钢)的焊接螺钉,焊接后的抗拉强度可达300-500MPa,抗剪切强度可达200-350MPa;若采用强度合金材料(如304不锈钢),抗拉强度可进一步提升至500-700MPa。这种强度特性使其能承载大载荷,例如建筑钢结构中,单颗M16焊接螺钉可承载5-8kN的竖向载荷,远超同规格普通螺钉的承载能力。 辽宁焊接螺钉近期价格