商机详情 -
定制焊接螺钉批发价
焊接后的后续处理外观检查:焊接完成后,首先观察焊缝的外观质量,正常焊缝应呈现均匀、连续的鱼鳞状或光滑曲线,无裂纹、气孔、夹渣、未焊透等缺陷。若发现焊缝表面有凹陷、凸起或杂质,需及时进行补焊或打磨处理。冷却与清理:焊接后需让工件自然冷却至室温,避免高温状态下对工件进行搬运或后续加工,防止焊缝因温差过大产生裂纹。冷却后,若为电弧焊接,需使用敲渣锤焊缝表面的焊渣,再用砂纸或砂轮打磨焊缝,使其表面平整,减少应力集中。防锈处理:对于碳钢等易生锈的材料,焊接后需及时进行防锈处理,如喷涂防锈漆、镀锌或涂抹防锈油,避免焊缝及周围区域因暴露在空气中而生锈,影响使用寿命。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您的到来。定制焊接螺钉批发价
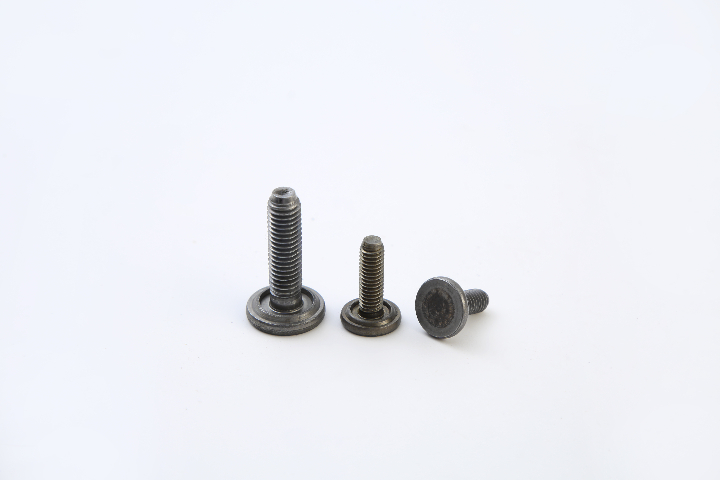
焊接中:把控工艺参数,避免缺陷防止焊接变形:根据螺钉规格和母体材料厚度调整热输入——薄板材(≤3mm)用小电流(如电阻焊600-800A)、短时间(50-100ms),避免母体烧穿;厚板材(≥10mm)需分层焊接(电弧焊),每层焊后清理焊渣,把控层间温度(碳钢≤300℃,不锈钢≤200℃),减少热应力导致的变形。此外,多螺钉焊接时采用“对称焊接法”(如对角依次焊接),避免局部集中受热。避免晶间腐蚀(不锈钢特用):不锈钢螺钉焊接时,若热影响区温度在450-850℃区间停留时间过长,会导致铬元素析出,形成贫铬区,丧失耐腐蚀性。措施:使用低碳不锈钢(如316L)或稳定化不锈钢(如321,含钛);焊接时冷却(如焊后喷水冷却,避免长时间高温);采用小直径焊材、短电弧,减少热输入。杜绝虚焊与未焊透:虚焊表现为焊缝表面连接,内部未熔合,受力后易脱落;未焊透表现为焊缝深度不足,强度不足。方法:焊接前确保螺钉与母体表面贴合紧密(间隙≤);电阻焊需保证电极压力均匀,避免接触不良;电弧焊需把控焊枪角度(30-45°),确保熔深达到螺钉直径的1/3-1/2(如M10螺钉熔深≥3mm)。天津实用焊接螺钉温州万胜紧固件有限公司是一家提供焊接螺钉的公司,期待您的光临。
焊接螺钉使用的全流程注意事项焊接螺钉的使用效果不*取决于材质选择,更与焊接前准备、焊接过程把控、焊接后处理及后期维护密切相关,需重点关注以下细节:焊接前:材质匹配与预处理是关键材质兼容性检查:确保焊接螺钉材质与母体材料“可焊兼容”,避免因材质差异导致焊接失效。例如:碳钢螺钉不可与不锈钢母体焊接(易产生晶间腐蚀),需选用不锈钢螺钉;316L不锈钢螺钉与碳钢母体焊接时,需使用316L**焊材,且需考虑电化学腐蚀(建议在结合部位涂防腐涂料)。
短期保存(1-3个月,如成品库存、运输过程)短期保存的重点是“临时防护,防止运输与存储中的磕碰、受潮”:防锈处理:基础防护碳钢焊接点需立即做临时防锈:可喷涂“快干型防锈油”(如硬膜防锈油,膜厚5-10μm)或缠绕“防锈纸”(含气相防锈剂),避免裸露在空气中生锈;不锈钢焊接点若表面有氧化皮,需用酸洗膏清理后,喷涂一层薄薄的不锈钢保护剂,防止手印(汗液含盐分)腐蚀。包装与存放:避免物理损伤单个带焊接点的工件(如支架、配件)需用气泡膜包裹,防止运输中碰撞导致焊接点变形;批量存放时,需分层摆放,层间用木板隔离,避免工件堆叠挤压焊接点(尤其是薄板材焊接点,易因挤压断裂)。存放环境需满足“室温(5-30℃)、相对湿度≤60%、通风良好”,避免存放在地下室(潮湿)或靠近热源(如暖气)的位置,防止焊接点因温湿度剧烈变化产生冷凝水。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电咨询。。
长期保存(6个月以上,如备用件、未安装工件)长期保存需强化防护,防止腐蚀介质长期侵蚀:强化防腐:多层防护体系碳钢焊接点需构建“防锈油+防锈漆”双层防护:先涂刷1-2遍防锈油(晾干后),再喷涂2遍醇酸防锈漆(每遍间隔4小时,膜厚≥30μm),漆层需覆盖焊接点及周边50mm范围,形成完整防护膜;若后续需安装,可通过溶剂(如香蕉水)去除漆层,不影响焊接点性能。海洋、化工等腐蚀性环境中的长期保存,需采用“镀锌+密封”防护:对焊接点进行热镀锌处理(锌层厚度≥85μm),镀锌后用硅酮密封胶填充焊接点与母体的缝隙,彻底隔绝盐分、酸性气体。定期检查:及时修复防护层每3个月对长期保存的焊接点进行一次检查:观察防锈漆/镀锌层是否有破损、鼓泡,若发现局部破损,需清理破损区域(用砂纸打磨除锈),补涂防锈油和防锈漆;不锈钢焊接点需检查表面是否有锈斑,若有锈斑,可用不锈钢清洁剂擦拭去除,重新喷涂保护剂。 焊接螺钉,就选温州万胜紧固件有限公司,有想法的可以来电咨询。天津实用焊接螺钉
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎来我司咨询。定制焊接螺钉批发价
原材料准备:奠定产品性能基础原材料的选择与预处理是制造质量焊接螺钉的第一步,需根据螺钉的材质需求(如碳钢、不锈钢、合金钢)筛选适配的金属原料,并进行前期处理,确保后续加工稳定性。原材料选型:匹配使用场景需求不同材质的焊接螺钉对应不同的原料规格,选型标准围绕“化学成分”与“力学性能”展开:碳钢焊接螺钉:选用低碳钢盘条(如Q235、20#钢),要求含碳量≤(保证可焊性,避免焊接时产生裂纹),硫、磷含量≤(减少脆性,提升韧性);盘条的抗拉强度需≥375MPa,伸长率≥25%,确保后续成型时不易断裂。不锈钢焊接螺钉:304不锈钢选用SUS304盘条(含Cr18%-20%、Ni8%-10%),316L不锈钢选用SUS316L盘条(额外含Mo2%-3%、碳≤),需通过光谱分析验证元素含量,避免因成分不达标导致抗腐蚀性能下降。合金钢焊接螺钉:40Cr合金钢选用40Cr盘条(含、),1Cr5Mo耐热钢选用对应成分盘条,原料需经调质处理(淬火+高温回火),确保硬度(HRC28-32)与高温强度达标。 定制焊接螺钉批发价