商机详情 -
江苏全自动焊接螺钉
焊接后的后续处理外观检查:焊接完成后,首先观察焊缝的外观质量,正常焊缝应呈现均匀、连续的鱼鳞状或光滑曲线,无裂纹、气孔、夹渣、未焊透等缺陷。若发现焊缝表面有凹陷、凸起或杂质,需及时进行补焊或打磨处理。冷却与清理:焊接后需让工件自然冷却至室温,避免高温状态下对工件进行搬运或后续加工,防止焊缝因温差过大产生裂纹。冷却后,若为电弧焊接,需使用敲渣锤焊缝表面的焊渣,再用砂纸或砂轮打磨焊缝,使其表面平整,减少应力集中。防锈处理:对于碳钢等易生锈的材料,焊接后需及时进行防锈处理,如喷涂防锈漆、镀锌或涂抹防锈油,避免焊缝及周围区域因暴露在空气中而生锈,影响使用寿命。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电咨询。。江苏全自动焊接螺钉
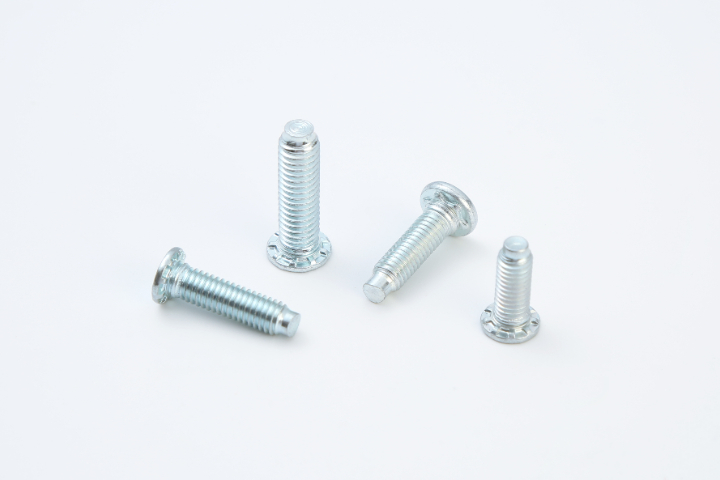
焊接过程中的操作要点参数把控:不同材质、规格的焊接螺钉,所需的焊接参数(电流大小、焊接时间、加压力度)差异较大。例如,直径较大的碳钢焊接螺钉需采用较高的焊接电流和较长的焊接时间,以确保焊接深度;而不锈钢焊接螺钉则需把控电流强度,避免因高温导致晶间腐蚀。焊接过程中需严格按照工艺文件调整参数,避免参数不当导致焊接强度不足或母体材料变形。焊接姿势:焊接时应保持螺钉与母体材料表面垂直,确保焊接部位充分接触。对于电弧焊接,需把控焊枪与螺钉的夹角(通常为30°-45°),并保持稳定的焊接速度,避免焊枪晃动导致焊缝不均匀;对于电阻焊接,需确保电极与螺钉头部接触紧密,加压力度均匀,防止因接触不良产生火花或虚焊。焊接顺序:若同一工件需焊接多个螺钉,应遵循“对称焊接、分步焊接”的原则,避免因局部集中受热导致母体材料变形。例如,在焊接矩形框架上的螺钉时,可按照对角顺序依次焊接,减少应力集中。 安徽焊接螺钉生产企业温州万胜紧固件有限公司为您提供汽配丝,欢迎新老客户的来电。
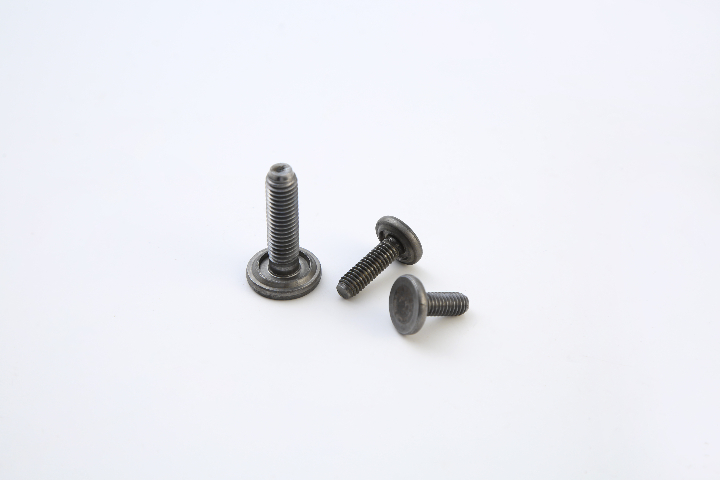
不锈钢焊接螺钉:钝化处理,增强抗腐蚀不锈钢焊接螺钉表面虽有天然钝化膜,但加工过程中可能被破坏,需通过钝化处理修复并强化:酸洗钝化:将螺钉放入“钝化液”(304不锈钢用5%硝酸+2%氢氟酸混合液,316L不锈钢用8%硝酸+1%氢氟酸混合液),在50-60℃下浸泡20-30分钟,去除表面氧化皮,同时形成更致密的氧化铬钝化膜(厚度增至5-8nm);钝化后用清水冲洗至中性(pH=6-7),再烘干(温度120-150℃,时间1小时)。无铬钝化:若需符合RoHS等标准,可采用“无铬钝化液”(主要成分钼酸盐、硅酸盐),在表面形成无铬钝化膜,抗腐蚀性能略低于传统酸洗钝化。
低温环境(如低温储罐、冷藏设备、极地工程)中心需求:低温韧性(避免脆断)、抗低温腐蚀材质选择:-40~-100℃环境选低温钢:低温韧性优异,-100℃时冲击功≥27J,可避免低温下脆断,适用于液氮储罐、冷链设备;-100~-196℃环境选9Ni钢:可在液氮温度(-196℃)下保持良好韧性,常用于低温压力容器、航天设备低温部件;避免选普通碳钢(Q235):Q235在-20℃以下韧性急剧下降,易发生低温脆断,引发安全事件。结构设计:头部与杆部“平缓过渡”:避免直角过渡(易产生应力集中,低温下易开裂);焊接点需“全熔透”:确保焊接点无内部缺陷(如未熔合),降低低温下的裂纹。焊接工艺:采用氩弧焊(低温钢焊丝ERNiCrMo-3):焊接过程中把控层间温度≤150℃,避免过热影响低温韧性;焊接后做“低温冲击试验”,验证焊接点在目标低温下的韧性是否达标。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,有需要可以联系我们哦。
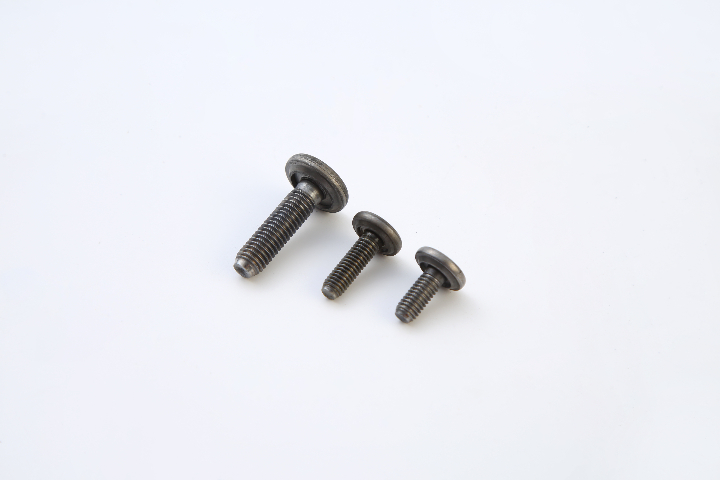
特殊场景下的焊接点保存要点不同特殊场景对焊接点保存的要求差异较大,需针对性处理:食品行业:卫生级防护食品机械(如输送管道)的不锈钢焊接点,需做“钝化处理”(用硝酸溶液浸泡,形成致密氧化膜);保存时需用食品级防锈油(符合FDA标准),且存放环境需无菌(定期紫外线消毒),防止污染。低温环境(≤-40℃):防止脆化低温储罐的焊接点(材质多为低温合金钢,如钢),保存时需避免反复冻融(温度波动≤20℃/24h),防止焊接点因温度应力脆化;长期存放需覆盖保温层(如聚氨酯保温棉),维持环境温度稳定。 温州万胜紧固件有限公司为您提供汽配螺丝,期待您的光临。耐用焊接螺钉公司
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,竭诚为您。江苏全自动焊接螺钉
表面彻底清理:焊接部位(螺钉焊接端、母体材料表面)需无油污、铁锈、氧化皮、漆层等杂质——油污会导致焊接时产生气孔,铁锈/氧化皮会阻碍熔合,形成虚焊。清理方法:油污需擦拭;铁锈/氧化皮用砂纸(80-120目)打磨至露出金属本色,或用喷砂处理(批量场景)。焊材与设备适配:根据螺钉材质选择对应焊材,如碳钢螺钉用J422焊条(电弧焊)、H08A焊丝(气保焊);不锈钢螺钉用A102焊条(304)、A022焊条(316L)。同时检查焊接设备参数:电阻焊需匹配电流(碳钢约800-1200A,不锈钢约600-1000A)、压力();电弧焊需调整电压(18-24V)、电流(100-180A),避免参数不当导致未焊透或烧穿。 江苏全自动焊接螺钉