商机详情 -
制造焊接螺钉厂家
焊接螺钉:失效概率低,失效形式单一焊接螺钉的失效多因“焊接质量问题”(如虚焊、未焊透),而非正常使用中的性能衰减——若焊接过程符合规范,失效概率极低(通常低于)。其失效形式主要为“焊接部位断裂”,且多发生在极端载荷下(如超过设计载荷2-3倍),失效前通常有明显征兆(如母体材料变形),便于提前排查;此外,焊接螺钉无“松动失效”(普通螺钉的主要失效形式),大幅降低了突发故障。普通螺钉:失效概率高,失效形式多样普通螺钉的失效形式包括“松动、滑牙、螺纹断裂、锈蚀卡死”等,且失效概率较高(若未采取防松措施,失效概率可达5%-10%)。例如“松动失效”可能导致设备异响、部件位移,甚至引发安全事件(如风扇螺钉松动导致叶片偏移);“滑牙失效”多因母体材料较软或预紧力过大,导致螺纹无法承载载荷;“锈蚀卡死”则会导致螺钉无法拆卸,维修时需破坏性拆除(如切割),增加维护成本。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的到来。制造焊接螺钉厂家
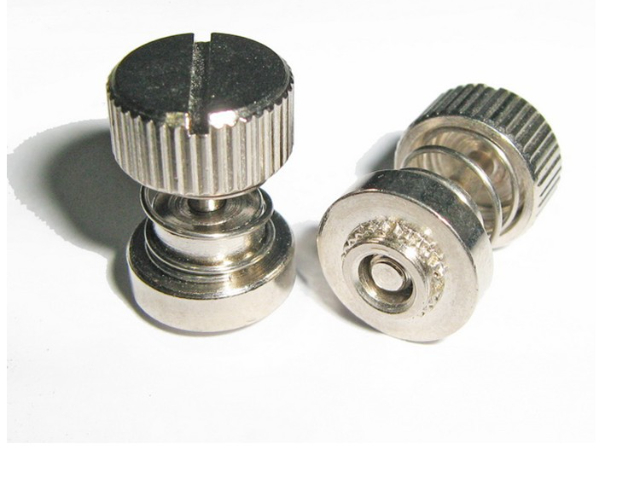
焊接螺钉,又称焊钉或植焊钉,是一种专门设计用于通过焊接工艺与母体材料(如钢板、钢结构件等)形成长久连接的螺钉类紧固件。其**结构通常由头部(如圆柱头、六角头、扁圆头)和带螺纹的杆部组成,部分类型还会在头部或杆部设计特殊结构(如凸缘、凹槽),以增强焊接后的结合强度和密封性。相较于传统的螺栓连接(需预先钻孔、攻丝或配合螺母使用),焊接螺钉具有三大优势:一是安装效率高,无需额外加工孔位,可直接在母体材料表面完成焊接固定,大幅缩短装配时间;二是连接强度高,焊接形成的冶金结合能让螺钉与母体材料成为一个整体,抗振动、抗剪切能力远超普通机械连接;三是适用范围广,无论是碳钢、不锈钢、铝合金等常见金属材料,还是复杂曲面、狭小空间的连接场景,焊接螺钉都能稳定适配。 内蒙古定制焊接螺钉温州万胜紧固件有限公司致力于提供焊接螺钉,有需要可以来电咨询。
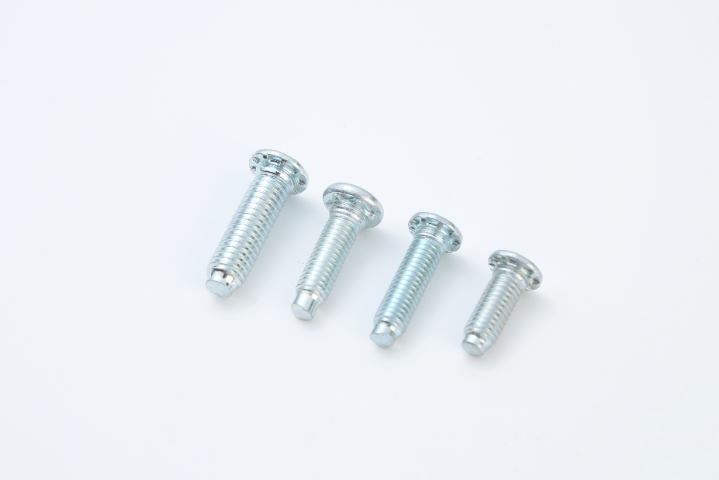
焊接端处理:优化焊接熔合性能焊接螺钉的杆部下端(焊接端)需进行特殊处理,确保焊接时能与母体材料良好熔合,常用处理方式如下:粗糙化处理:对于碳钢焊接螺钉,通过“喷砂”(用石英砂或氧化铝砂,压力)使焊接端表面粗糙度达Ra5-10μm,增大焊接接触面积,提升熔合强度;对于不锈钢焊接螺钉,可通过“化学蚀刻”(用10%liu酸溶液浸泡5-10分钟)在焊接端形成微小凹坑,增强熔合效果。倒角处理:用“倒角刀”将焊接端边缘倒成45°角(倒角尺寸),避免焊接时边缘产生应力集中,同时便于焊接时固位(确保螺钉与母体材料垂直)。
短期保存(1-3个月,如成品库存、运输过程)短期保存的重点是“临时防护,防止运输与存储中的磕碰、受潮”:防锈处理:基础防护碳钢焊接点需立即做临时防锈:可喷涂“快干型防锈油”(如硬膜防锈油,膜厚5-10μm)或缠绕“防锈纸”(含气相防锈剂),避免裸露在空气中生锈;不锈钢焊接点若表面有氧化皮,需用酸洗膏清理后,喷涂一层薄薄的不锈钢保护剂,防止手印(汗液含盐分)腐蚀。包装与存放:避免物理损伤单个带焊接点的工件(如支架、配件)需用气泡膜包裹,防止运输中碰撞导致焊接点变形;批量存放时,需分层摆放,层间用木板隔离,避免工件堆叠挤压焊接点(尤其是薄板材焊接点,易因挤压断裂)。存放环境需满足“室温(5-30℃)、相对湿度≤60%、通风良好”,避免存放在地下室(潮湿)或靠近热源(如暖气)的位置,防止焊接点因温湿度剧烈变化产生冷凝水。 温州万胜紧固件有限公司致力于提供焊接螺钉,竭诚为您。
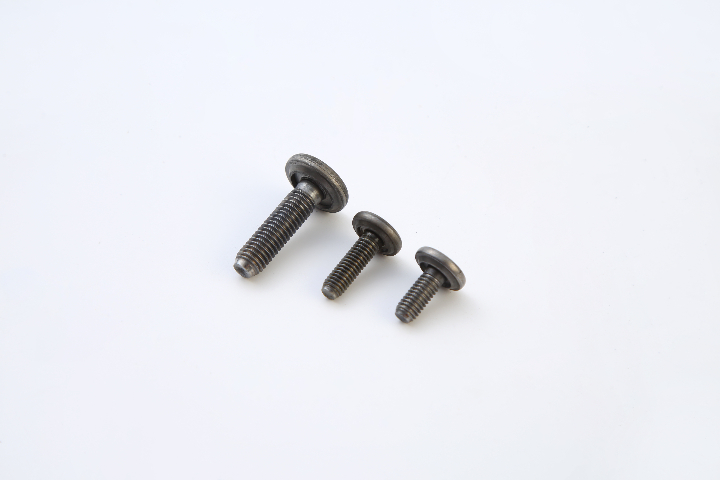
质量检测:全维度把控成品质量焊接螺钉需通过多维度检测,确保符合设计标准与使用需求,检测项目如下:尺寸精度检测外观与尺寸:用“卡尺”(精度)测量螺钉总长、头部直径、杆部直径、螺纹长度等关键尺寸,确保符合图纸要求(如M10×30mm螺钉,总长公差±,头部直径公差±);用“投影仪”(放大倍数20-50倍)检查头部形状、螺纹牙型是否合格,避免变形、缺牙。形位公差:用“同轴度仪”检测头部与杆部的同轴度(≤),用“平面度仪”检测头部端面的平面度(≤),确保安装时螺钉能与母体材料垂直贴合。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎新老客户来电。便宜的焊接螺钉批发价格
温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有想法的可以来我司咨询。制造焊接螺钉厂家
按环境类型分类:针对性选型策略不同环境的中心需求不同,需从“材质选择”“结构设计”“焊接工艺匹配”三个维度制定选型方案,以下为六大典型环境的具体策略:潮湿/户外环境(如户外路灯支架、雨水管道固定)中心需求:抗潮湿锈蚀、耐大气腐蚀材质选择:优先选304不锈钢:含18%Cr、8%Ni,表面形成致密氧化膜,可耐受户外潮湿空气、雨水侵蚀,成本适中,是户外非强腐蚀场景的优先;预算有限可选热镀锌碳钢:在Q235碳钢表面镀锌(锌层厚度≥85μm),锌层牺牲阳极保护基材,但锌层易因碰撞破损,需定期补涂防锈漆(每年1次)。结构设计:头部选扁圆头或沉头:减少雨水在头部堆积,降低锈蚀;杆部可加“凸缘”:增大焊接接触面积,同时阻挡雨水渗入焊接点缝隙。焊接工艺:采用电弧焊(低氢型焊条J427)或氩弧焊:避免焊接点产生气孔(潮湿环境易引入水分),焊接后需及时清理焊渣,喷涂户外防锈漆(如丙烯酸聚氨酯漆)。 制造焊接螺钉厂家