商机详情 -
优势焊接螺钉量大从优
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,欢迎您的到来。优势焊接螺钉量大从优
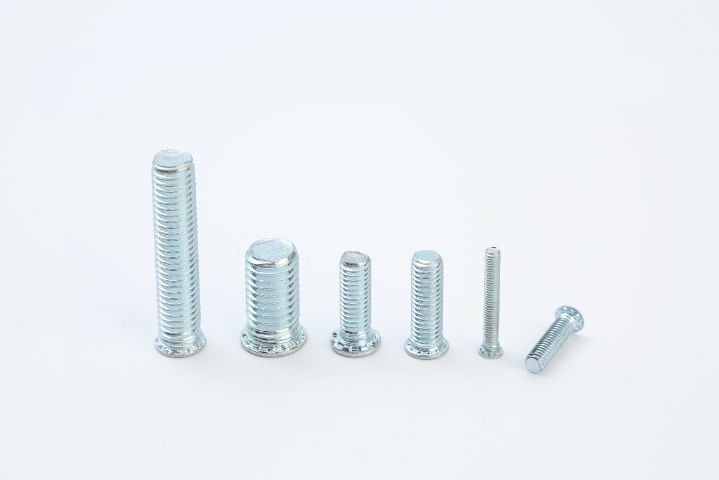
焊接的工艺适配性测试每批次焊接螺钉需抽样进行“焊接试焊”,验证焊接性能:试焊参数:根据螺钉材质选择适配焊接工艺(如碳钢用电弧焊,不锈钢用氩弧焊),设定标准参数(如M10碳钢螺钉,电弧焊电流120-150A,电压18-20V);焊接质量检测:试焊后检查焊缝是否有气孔、夹渣、未焊透(用超声波检测),并做拉力试验(检测焊接后的抗拉强度,需≥原材料抗拉强度的90%),若不合格需调整制造工艺(如优化表面处理、调整焊接端成分)。 本地附近焊接螺钉性价比焊接螺钉,就选温州万胜紧固件有限公司,有想法可以来我咨询。
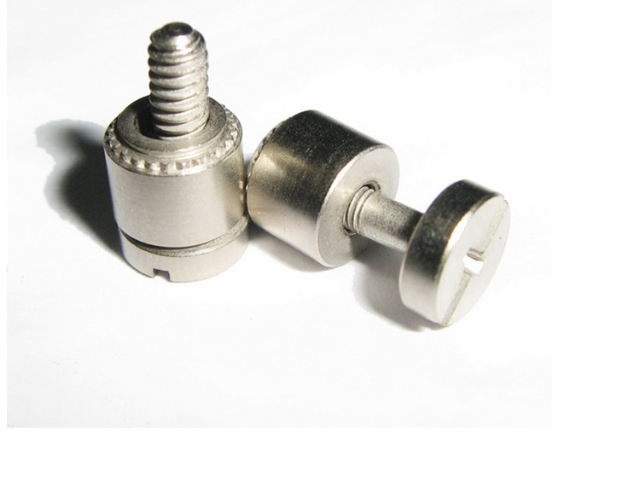
焊接后的后续处理外观检查:焊接完成后,首先观察焊缝的外观质量,正常焊缝应呈现均匀、连续的鱼鳞状或光滑曲线,无裂纹、气孔、夹渣、未焊透等缺陷。若发现焊缝表面有凹陷、凸起或杂质,需及时进行补焊或打磨处理。冷却与清理:焊接后需让工件自然冷却至室温,避免高温状态下对工件进行搬运或后续加工,防止焊缝因温差过大产生裂纹。冷却后,若为电弧焊接,需使用敲渣锤焊缝表面的焊渣,再用砂纸或砂轮打磨焊缝,使其表面平整,减少应力集中。防锈处理:对于碳钢等易生锈的材料,焊接后需及时进行防锈处理,如喷涂防锈漆、镀锌或涂抹防锈油,避免焊缝及周围区域因暴露在空气中而生锈,影响使用寿命。
一次冷镦:初步成型头部:将坯料放入“初镦模”,通过冲头施加100-200MPa压力,使坯料一端塑性变形,初步形成头部轮廓(如圆柱头、六角头的雏形),同时杆部初步成型(预留螺纹加工余量);冷镦后需检查头部是否有裂纹、折叠(用放大镜观察),若有缺陷需调整模具压力或润滑。二次冷镦:精整成型:将初镦后的半成品放入“精镦模”,施加更压力(200-300MPa),精整头部形状(确保头部高度、直径符合图纸要求,如圆柱头高度±),同时优化杆部表面质量,去除初镦时的表面缺陷;对于带凸缘的焊接螺钉,需在精镦模中一体成型凸缘结构,保证凸缘与杆部的同轴度(≤)。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎新老客户来电咨询。
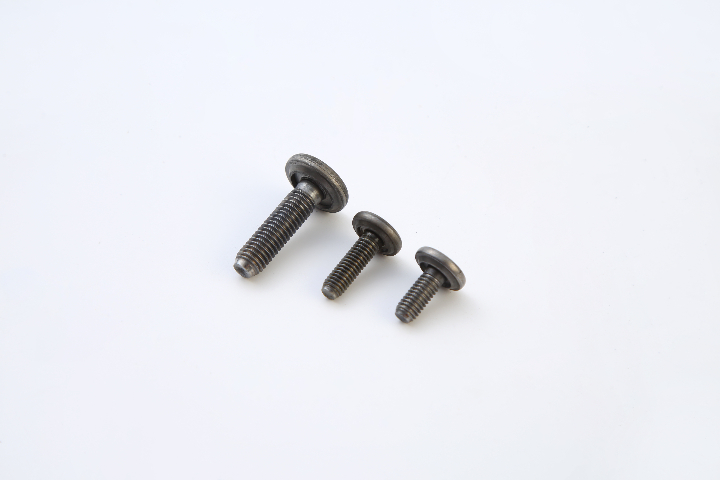
合金钢材质:强度需求,适用于重载场景主要型号:16Mn(低合金强度钢)、40Cr(合金结构钢)、1Cr5Mo(耐热合金钢)主要特性:强度高韧性:通过添加锰(Mn)、铬(Cr)、钼(Mo)等元素,提升力学性能。16Mn抗拉强度约470-630MPa,可替代中碳钢用于重载支架;40Cr经调质处理后,抗拉强度可达980MPa以上,适用于承受冲击、扭矩的关键部位(如工程机械传动轴固定)。特殊环境耐受性:1Cr5Mo含铬、钼,耐高温(可长期在550℃环境下工作)且抗高温氧化,适用于锅炉、换热器等高温设备;部分低温合金钢(如钢)可在-100℃低温下保持强度,用于低温储罐连接。可焊性需特殊把控:合金钢含碳量和合金元素含量较高,焊接时易产生淬硬,需严格预热(如40Cr预热温度300-400℃)、把控层间温度,焊接后需缓冷或热处理(如去应力退火),避免裂纹。适用场景:重型机械(如矿山机械机架)、高温设备(如锅炉附件)、低温储罐、工程机械(如挖掘机底盘)等重载、极端温度场景。局限性:加工难度大,焊接工艺复杂,需操作人员和设备,成本高于碳钢。 温州万胜紧固件有限公司为您提供汽配螺丝,有想法可以来电咨询。不锈钢焊接螺钉售后服务
温州万胜紧固件有限公司致力于提供焊接螺钉,有想法的可以来电咨询。优势焊接螺钉量大从优
焊接螺钉:失效概率低,失效形式单一焊接螺钉的失效多因“焊接质量问题”(如虚焊、未焊透),而非正常使用中的性能衰减——若焊接过程符合规范,失效概率极低(通常低于)。其失效形式主要为“焊接部位断裂”,且多发生在极端载荷下(如超过设计载荷2-3倍),失效前通常有明显征兆(如母体材料变形),便于提前排查;此外,焊接螺钉无“松动失效”(普通螺钉的主要失效形式),大幅降低了突发故障。普通螺钉:失效概率高,失效形式多样普通螺钉的失效形式包括“松动、滑牙、螺纹断裂、锈蚀卡死”等,且失效概率较高(若未采取防松措施,失效概率可达5%-10%)。例如“松动失效”可能导致设备异响、部件位移,甚至引发安全事件(如风扇螺钉松动导致叶片偏移);“滑牙失效”多因母体材料较软或预紧力过大,导致螺纹无法承载载荷;“锈蚀卡死”则会导致螺钉无法拆卸,维修时需破坏性拆除(如切割),增加维护成本。 优势焊接螺钉量大从优