商机详情 -
四川焊接螺钉多少钱
碳钢材质:性价比之选,适用于常规场景主要型号:Q235(低碳钢)、20#钢、45#钢(中碳钢)特性:可焊性优异:低碳钢(如Q235、20#)含碳量低(≤),焊接时不易产生裂纹,适配电弧焊、电阻焊等多种焊接工艺,无需复杂预热处理;中碳钢(45#)含碳量较高(),可焊性稍差,焊接前需预热(预热温度200-300℃),避免冷裂纹。力学性能适中:Q235抗拉强度约375-500MPa,满足普通机械、建筑支架等中低载荷场景;45#钢经调质处理后,抗拉强度可达600-800MPa,可用于中等载荷的重型设备连接。成本较低:碳钢原料易得,加工成本远低于不锈钢、合金钢,是批量生产中性价比比较高的选择。适用场景:建筑钢结构(如焊钉连接楼板与钢梁)、普通机械支架、管道固定、汽车底盘非关键部位(如防护板固定)等无强腐蚀的常规环境。局限性:抗腐蚀能力差,易生锈,需配合防锈处理(如涂漆、镀锌)使用,不适用于潮湿、海洋、化工等腐蚀性环境。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎新老客户来电。四川焊接螺钉多少钱
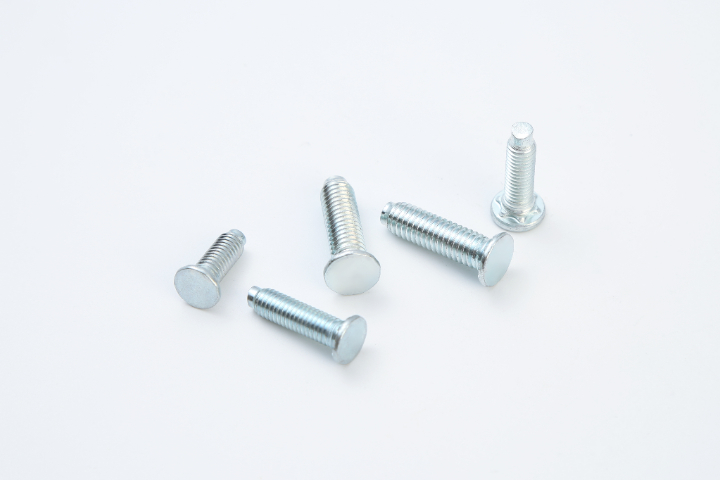
焊接螺钉:无缝结合,隔绝有害物质焊接后的连接部位无间隙,螺钉与母体材料形成连续的金属结构,能隔绝水分、灰尘、腐蚀性气体(如二氧化硫、海水盐分)进入内部,减少腐蚀。例如在海洋工程(海水含盐量)中,采用316L不锈钢焊接螺钉,即使长期浸泡或暴露在盐雾环境中,每年的腐蚀速率,远低于普通螺钉;在化工车间(含酸性气体),焊接部位也不易出现“缝隙腐蚀”(普通螺钉的常见问题)。此外,焊接螺钉的焊接部位若后期做简单防腐处理(如涂防锈漆),可进一步提升环境适应性,使用寿命可达10-20年。 云南优势焊接螺钉焊接螺钉,就选温州万胜紧固件有限公司,有需求来电咨询。
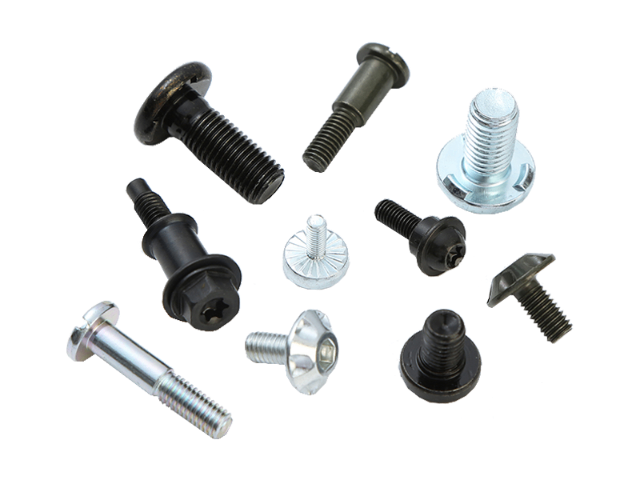
原材料准备:奠定产品性能基础原材料的选择与预处理是制造质量焊接螺钉的第一步,需根据螺钉的材质需求(如碳钢、不锈钢、合金钢)筛选适配的金属原料,并进行前期处理,确保后续加工稳定性。原材料选型:匹配使用场景需求不同材质的焊接螺钉对应不同的原料规格,选型标准围绕“化学成分”与“力学性能”展开:碳钢焊接螺钉:选用低碳钢盘条(如Q235、20#钢),要求含碳量≤(保证可焊性,避免焊接时产生裂纹),硫、磷含量≤(减少脆性,提升韧性);盘条的抗拉强度需≥375MPa,伸长率≥25%,确保后续成型时不易断裂。不锈钢焊接螺钉:304不锈钢选用SUS304盘条(含Cr18%-20%、Ni8%-10%),316L不锈钢选用SUS316L盘条(额外含Mo2%-3%、碳≤),需通过光谱分析验证元素含量,避免因成分不达标导致抗腐蚀性能下降。合金钢焊接螺钉:40Cr合金钢选用40Cr盘条(含、),1Cr5Mo耐热钢选用对应成分盘条,原料需经调质处理(淬火+高温回火),确保硬度(HRC28-32)与高温强度达标。
螺纹加工:确保螺纹精度与适配性焊接螺钉的杆部上段需加工外螺纹(用于连接后续配件,如螺母),常用“滚轧螺纹”工艺(效率高、螺纹强度高),步骤如下:螺纹滚轧:将冷镦成型后的半成品放入“滚丝机”,通过两个带螺纹的滚丝轮(与目标螺纹规格匹配,如M10×粗牙)对杆部施加压力,使金属塑性流动形成螺纹;滚轧过程中需把控滚丝轮转速(碳钢80-120r/min,不锈钢60-100r/min)与压力,确保螺纹精度达6g级(公差范围符合GB/T197标准),螺纹表面无毛刺、乱牙。螺纹检测:用“螺纹通止规”检测螺纹精度(通规能顺利旋入,止规旋入深度不超过3牙),同时用“螺纹千分尺”测量螺纹中径(如M10螺纹中径标准值,公差±),不合格品需返工(如螺纹过细可重新滚轧,过粗需报废)。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您来我司。
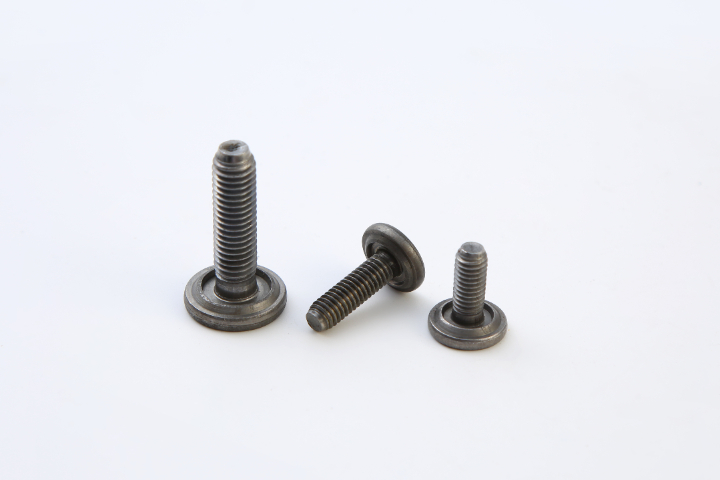
高温环境(如锅炉、换热器、高温烘箱)中心需求:耐高温强度、抗高温氧化、热膨胀系数匹配材质选择:300-500℃环境选1Cr5Mo耐热钢:含5%Cr、Mo,可长期在550℃以下工作,抗高温氧化且高温强度稳定(500℃时抗拉强度仍达300MPa以上);500-800℃环境选Inconel600镍基合金:耐高温蠕变(高温下缓慢变形),抗高温氧化,适用于航空发动机、高温炉等极端场景;避免选普通不锈钢(304):304在450℃以上易产生晶间腐蚀,且高温强度下降明显(600℃时抗拉强度*为室温的30%)。结构设计:杆部选“粗杆设计”:增强高温下的抗弯曲能力,避免因高温蠕变导致变形;焊接点需“短而厚”:减少热影响区面积,降低高温下的应力集中。焊接工艺:采用电弧焊(耐热钢焊条R507):焊接前预热至300-400℃,焊接后缓冷(覆盖保温棉),避免因温差过大产生冷裂纹;焊接后需做“去应力退火”(650℃保温2小时),去除焊接内应力。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您的来电。河南碳钢焊接螺钉
温州万胜紧固件有限公司为您提供汽配丝,有需要可以来电咨询。四川焊接螺钉多少钱
焊接后:处理与检测保证质量及时清理与防腐:焊接后冷却至室温(避免高温清理导致变形),电弧焊需用敲渣锤去除焊渣,再用砂纸打磨焊缝至光滑;碳钢螺钉需立即做防锈处理(如喷涂防锈漆、浸锌),不锈钢螺钉若焊接后出现氧化皮,可用酸洗膏清理,复原钝化膜。质量检测不可少:外观检测:焊缝应连续、均匀,无裂纹、气孔、夹渣、未焊透等缺陷,焊缝高度符合设计要求(通常为螺钉直径的1/2-2/3);力学检测:关键部位需做拉力试验(如建筑钢结构焊钉,需抽样测试抗拉强度是否达标)或敲击试验(用小锤轻敲焊缝,无清脆回声则可能存在虚焊);无损检测:重要设备(如化工反应釜)的焊接螺钉需做超声波检测或X射线检测,排查内部缺陷。变形矫正(必要时):若焊接后母体材料出现轻微变形(如薄板材翘曲),可采用机械矫正(如用夹具加压)或火焰矫正(局部加热至600-800℃,缓慢冷却),但不锈钢材质避免火焰矫正(易导致脆化)。 四川焊接螺钉多少钱