商机详情 -
北京焊接螺钉生产厂家
普通螺钉:间隙易积污,腐蚀比普通螺钉的螺纹咬合处存在微小间隙(通常),易积存水分、灰尘或腐蚀性介质,形成“局部腐蚀环境”,加速螺纹锈蚀。例如在户外潮湿环境中,未做特殊处理的碳钢普通螺钉,3-6个月就会出现明显锈迹,1-2年可能因锈蚀导致螺纹卡死,无法拆卸;即使采用镀锌处理(常见防腐方式),若锌层破损(如安装时划伤),会引发“电偶腐蚀”,腐蚀速率反而加快。因此,普通螺钉若用于恶劣环境,需额外搭配防水垫片、密封胶或采用高成本的防腐处理(如达克罗涂层),且使用寿命仍远短于焊接螺钉。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有想法的不要错过哦。北京焊接螺钉生产厂家
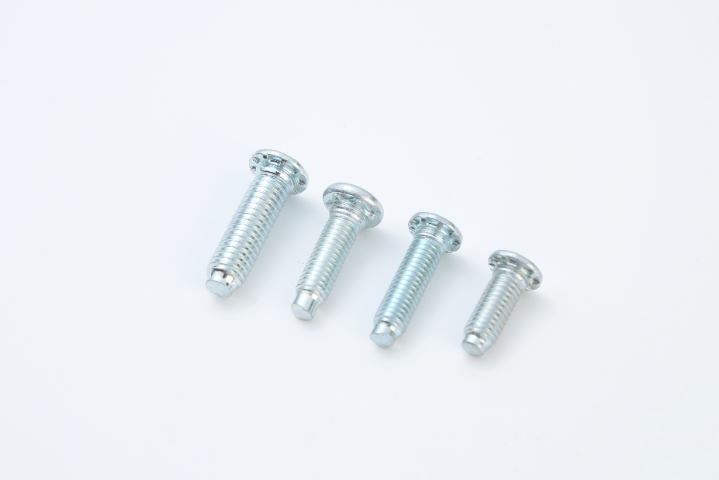
不锈钢焊接螺钉:钝化处理,增强抗腐蚀不锈钢焊接螺钉表面虽有天然钝化膜,但加工过程中可能被破坏,需通过钝化处理修复并强化:酸洗钝化:将螺钉放入“钝化液”(304不锈钢用5%硝酸+2%氢氟酸混合液,316L不锈钢用8%硝酸+1%氢氟酸混合液),在50-60℃下浸泡20-30分钟,去除表面氧化皮,同时形成更致密的氧化铬钝化膜(厚度增至5-8nm);钝化后用清水冲洗至中性(pH=6-7),再烘干(温度120-150℃,时间1小时)。无铬钝化:若需符合RoHS等标准,可采用“无铬钝化液”(主要成分钼酸盐、硅酸盐),在表面形成无铬钝化膜,抗腐蚀性能略低于传统酸洗钝化。 四川焊接螺钉性价比焊接螺钉,就选温州万胜紧固件有限公司,有想法的不要错过。
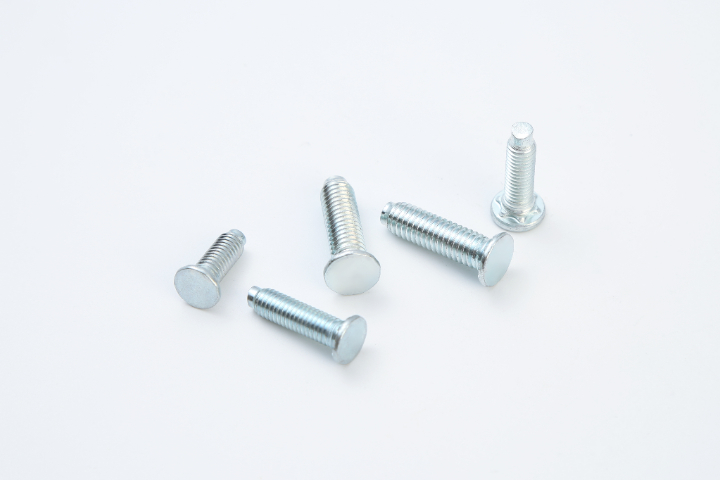
焊接螺钉:强度且传递效率高焊接螺钉通过焊接形成“冶金结合”,螺钉与母体材料(如钢板、钢结构)的分子相互渗透、融合,成为一个整体,可直接传递拉力、剪切力和扭矩,无明显力传递损耗。从数据来看,同规格(如M10、材质为Q235碳钢)的焊接螺钉,焊接后的抗拉强度可达300-500MPa,抗剪切强度可达200-350MPa;若采用强度合金材料(如304不锈钢),抗拉强度可进一步提升至500-700MPa。这种强度特性使其能承载大载荷,例如建筑钢结构中,单颗M16焊接螺钉可承载5-8kN的竖向载荷,远超同规格普通螺钉的承载能力。
螺纹加工:确保螺纹精度与适配性焊接螺钉的杆部上段需加工外螺纹(用于连接后续配件,如螺母),常用“滚轧螺纹”工艺(效率高、螺纹强度高),步骤如下:螺纹滚轧:将冷镦成型后的半成品放入“滚丝机”,通过两个带螺纹的滚丝轮(与目标螺纹规格匹配,如M10×粗牙)对杆部施加压力,使金属塑性流动形成螺纹;滚轧过程中需把控滚丝轮转速(碳钢80-120r/min,不锈钢60-100r/min)与压力,确保螺纹精度达6g级(公差范围符合GB/T197标准),螺纹表面无毛刺、乱牙。螺纹检测:用“螺纹通止规”检测螺纹精度(通规能顺利旋入,止规旋入深度不超过3牙),同时用“螺纹千分尺”测量螺纹中径(如M10螺纹中径标准值,公差±),不合格品需返工(如螺纹过细可重新滚轧,过粗需报废)。 焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎新老客户来电咨询。
焊接中:把控工艺参数,避免缺陷防止焊接变形:根据螺钉规格和母体材料厚度调整热输入——薄板材(≤3mm)用小电流(如电阻焊600-800A)、短时间(50-100ms),避免母体烧穿;厚板材(≥10mm)需分层焊接(电弧焊),每层焊后清理焊渣,把控层间温度(碳钢≤300℃,不锈钢≤200℃),减少热应力导致的变形。此外,多螺钉焊接时采用“对称焊接法”(如对角依次焊接),避免局部集中受热。避免晶间腐蚀(不锈钢特用):不锈钢螺钉焊接时,若热影响区温度在450-850℃区间停留时间过长,会导致铬元素析出,形成贫铬区,丧失耐腐蚀性。措施:使用低碳不锈钢(如316L)或稳定化不锈钢(如321,含钛);焊接时冷却(如焊后喷水冷却,避免长时间高温);采用小直径焊材、短电弧,减少热输入。杜绝虚焊与未焊透:虚焊表现为焊缝表面连接,内部未熔合,受力后易脱落;未焊透表现为焊缝深度不足,强度不足。方法:焊接前确保螺钉与母体表面贴合紧密(间隙≤);电阻焊需保证电极压力均匀,避免接触不良;电弧焊需把控焊枪角度(30-45°),确保熔深达到螺钉直径的1/3-1/2(如M10螺钉熔深≥3mm)。焊接螺钉,就选温州万胜紧固件有限公司,期待您的莅临。江苏通常焊接螺钉
温州万胜紧固件有限公司是一家提供焊接螺钉的公司,有需要可以来电。北京焊接螺钉生产厂家
合金钢焊接螺钉:根据需求选择表面处理调质处理后喷漆:40Cr等合金钢焊接螺钉经调质处理(淬火+高温回火)后,若用于非腐蚀环境,可喷涂“醇酸防锈漆”(厚度15-20μm),兼具防锈与美观;若用于轻度腐蚀环境,可做“镀锌处理”(热镀锌,锌层厚度80-100μm),但需注意镀锌层在焊接时会产生锌蒸气,需优化焊接工艺(如加大焊接电流,加速锌蒸气逸出)。耐热涂层(高温场景):1Cr5Mo等耐热钢焊接螺钉,若用于高温环境(如>400℃),可喷涂“陶瓷耐热涂层”(厚度20-30μm),提升高温抗氧化能力,涂层需选择耐高温(≥800℃)且不影响焊接的类型。 北京焊接螺钉生产厂家