商机详情 -
西藏焊接螺钉生产厂家
焊接螺钉的选型流程:四步完成精细匹配为避免选型失误,可遵循“明确需求—初筛材质—验证工艺—测试验收”四步流程,确保焊接螺钉与环境完全适配:明确环境与性能需求(第一步:定目标)列出环境关键参数:如温度范围(-30℃~80℃)、腐蚀介质(海水/酸性气体)、最大载荷(5kN)、振动频率(10-20Hz)、卫生标准(FDA)等;明确中心性能优先级:如海洋环境“抗腐蚀>成本”,食品机械“卫生性>强度”,避免因优先级混淆导致选型偏差。 焊接螺钉,就选温州万胜紧固件有限公司,期待您的到来。西藏焊接螺钉生产厂家
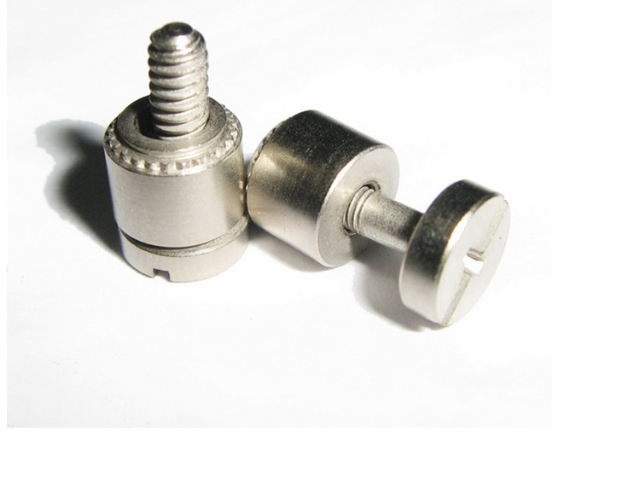
焊接过程中的操作要点参数把控:不同材质、规格的焊接螺钉,所需的焊接参数(电流大小、焊接时间、加压力度)差异较大。例如,直径较大的碳钢焊接螺钉需采用较高的焊接电流和较长的焊接时间,以确保焊接深度;而不锈钢焊接螺钉则需把控电流强度,避免因高温导致晶间腐蚀。焊接过程中需严格按照工艺文件调整参数,避免参数不当导致焊接强度不足或母体材料变形。焊接姿势:焊接时应保持螺钉与母体材料表面垂直,确保焊接部位充分接触。对于电弧焊接,需把控焊枪与螺钉的夹角(通常为30°-45°),并保持稳定的焊接速度,避免焊枪晃动导致焊缝不均匀;对于电阻焊接,需确保电极与螺钉头部接触紧密,加压力度均匀,防止因接触不良产生火花或虚焊。焊接顺序:若同一工件需焊接多个螺钉,应遵循“对称焊接、分步焊接”的原则,避免因局部集中受热导致母体材料变形。例如,在焊接矩形框架上的螺钉时,可按照对角顺序依次焊接,减少应力集中。 北京焊接螺钉批发价格焊接螺钉,就选温州万胜紧固件有限公司,有需要可来电咨询哦。
焊接螺钉:失效概率低,失效形式单一焊接螺钉的失效多因“焊接质量问题”(如虚焊、未焊透),而非正常使用中的性能衰减——若焊接过程符合规范,失效概率极低(通常低于)。其失效形式主要为“焊接部位断裂”,且多发生在极端载荷下(如超过设计载荷2-3倍),失效前通常有明显征兆(如母体材料变形),便于提前排查;此外,焊接螺钉无“松动失效”(普通螺钉的主要失效形式),大幅降低了突发故障。普通螺钉:失效概率高,失效形式多样普通螺钉的失效形式包括“松动、滑牙、螺纹断裂、锈蚀卡死”等,且失效概率较高(若未采取防松措施,失效概率可达5%-10%)。例如“松动失效”可能导致设备异响、部件位移,甚至引发安全事件(如风扇螺钉松动导致叶片偏移);“滑牙失效”多因母体材料较软或预紧力过大,导致螺纹无法承载载荷;“锈蚀卡死”则会导致螺钉无法拆卸,维修时需破坏性拆除(如切割),增加维护成本。
焊接中:把控工艺参数,避免缺陷防止焊接变形:根据螺钉规格和母体材料厚度调整热输入——薄板材(≤3mm)用小电流(如电阻焊600-800A)、短时间(50-100ms),避免母体烧穿;厚板材(≥10mm)需分层焊接(电弧焊),每层焊后清理焊渣,把控层间温度(碳钢≤300℃,不锈钢≤200℃),减少热应力导致的变形。此外,多螺钉焊接时采用“对称焊接法”(如对角依次焊接),避免局部集中受热。避免晶间腐蚀(不锈钢特用):不锈钢螺钉焊接时,若热影响区温度在450-850℃区间停留时间过长,会导致铬元素析出,形成贫铬区,丧失耐腐蚀性。措施:使用低碳不锈钢(如316L)或稳定化不锈钢(如321,含钛);焊接时冷却(如焊后喷水冷却,避免长时间高温);采用小直径焊材、短电弧,减少热输入。杜绝虚焊与未焊透:虚焊表现为焊缝表面连接,内部未熔合,受力后易脱落;未焊透表现为焊缝深度不足,强度不足。方法:焊接前确保螺钉与母体表面贴合紧密(间隙≤);电阻焊需保证电极压力均匀,避免接触不良;电弧焊需把控焊枪角度(30-45°),确保熔深达到螺钉直径的1/3-1/2(如M10螺钉熔深≥3mm)。温州万胜紧固件有限公司致力于提供焊接螺钉,有想法的可以来电咨询。
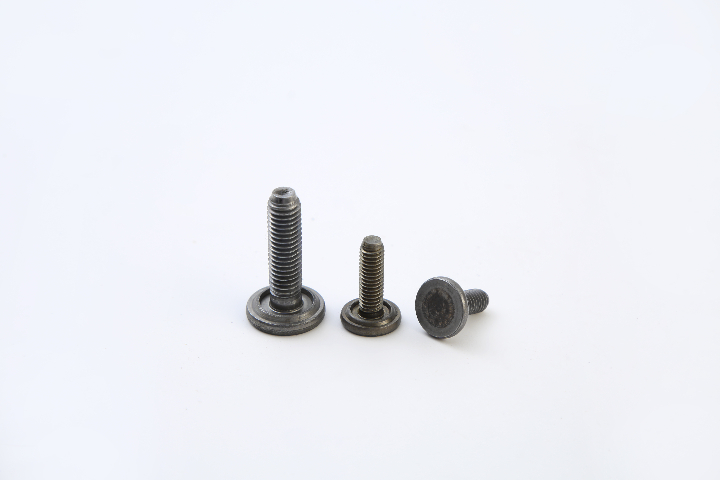
按头部结构分类圆柱头焊接螺钉:头部为圆柱形,杆部与头部过渡平滑,适用于对连接表面平整度要求不高的场景,如普通机械支架、管道固定等。六角头焊接螺钉:头部为正六边形,便于焊接后通过扳手进行辅助调整或拆卸(部分可拆式设计),常用于需要后续维护或调整的连接部位,如设备底座、电机固定等。扁圆头焊接螺钉:头部呈扁圆形,焊接后表面凸起较低,能减少对周围部件的干涉,适用于空间狭小或对外观平整度有一定要求的场景,如汽车内饰件、家具五金件等。 温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎到来我司。西藏焊接螺钉生产厂家
焊接螺钉,就选温州万胜紧固件有限公司,用户的信赖之选,有需要可以来电咨询。西藏焊接螺钉生产厂家
按焊接方式分类电弧焊接螺钉:这类螺钉需配合电弧焊机使用,通过螺钉与母体材料之间产生的电弧高温,将两者接触部位熔化并形成焊缝。其特点是焊接强度高、适配材料范围广(如碳钢、低合金钢),常用于建筑钢结构、重型机械等对连接强度要求较高的场景;缺点是对操作人员技术要求较高,且焊接后需进行除渣、打磨等后续处理。电阻焊接螺钉:利用电流通过螺钉与母体材料接触部位产生的电阻热,使局部金属熔化并加压形成连接。该类型焊接速度快、无焊渣产生,且焊接过程相对好,适用于汽车车身、家电外壳等薄板材的批量装配场景。不过,电阻焊接对母体材料的厚度和表面平整度要求较高,且不适用于厚度过大或导电性较差的材料。储能焊接螺钉:通过电容储存电能,瞬间释放电流产生高温完成焊接。其特点是焊接时间极短(通常在毫秒级)、热影响区域小,能避免母体材料因高温产生变形,特别适合精密仪器、电子元件等对尺寸精度要求高的连接场景。 西藏焊接螺钉生产厂家