商机详情 -
乐山市实验室线切割机床批发公司
在快走丝线切割机床上,“短路回退”是控制系统应对加工异常的一项保护功能。当电极丝与工件之间发生非正常短路接触时,伺服系统会立即停止进给并沿原路径快速回退一段距离,待短路状态消除后再重新前进。这一功能的响应速度和回退策略直接影响加工效率和断丝率。如果控制系统响应迟钝,短路电流持续时间过长,电极丝和工件表面都会因大电流通过而烧蚀。一些老旧的步进驱动系统在短路回退时容易丢失脉冲,回退位置与实际指令存在偏差,导致后续加工轨迹出现偏移。现代数字伺服系统配合高速采样电路,可在几毫秒内检测短路并执行回退,将短路造成的损伤控制在较低水平。这一功能的优劣,是区分不同档次线切割机床控制系统的一个技术细节。模具加工后需要大量人工打磨影响效率,难道你不想用切割面光洁度高的线切割机床吗?乐山市实验室线切割机床批发公司
线切割机床
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。四川大锥度线切割机床经销商大工件加工不了错失订单,难道你不想添置大行程的线切割机床拓展企业的业务范围吗?
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。
线切割机床的“导轮组件”是运丝系统中对精度影响较大的机械部件。导轮的V形槽或圆弧槽将电极丝限制在固定的空间位置,导轮的径向跳动和端面跳动直接复现在电极丝的运动轨迹上。一只精密导轮的径向跳动通常要求控制在几个微米以内。当导轮因长期使用而磨损、或因轴承损坏而转动不灵活时,电极丝在切缝中的位置就失去稳定,加工出的零件垂直度和尺寸一致性都会下降。导轮属于线切割机床的易损件,正常使用寿命约数百至一千余小时,需根据加工强度和材质定期更换。一些用户为了节省成本,使用低价非原厂导轮,但其V形槽的圆度和表面硬度往往达不到要求,反而加速电极丝磨损,综合成本更高。五金工具行业加工刀具、夹具与量具,线切割机床可快速完成各种复杂形状零件的加工。
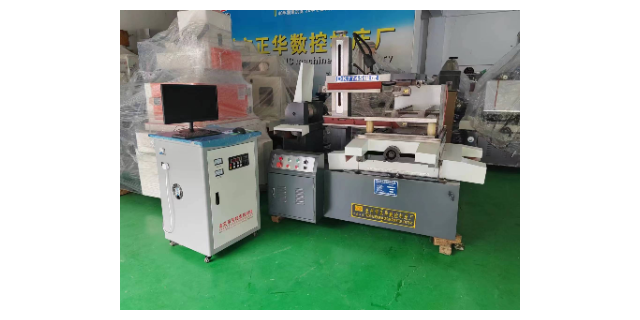
快走丝线切割机床的电气柜在四川盆地高湿气候下运行数年,内部接插件氧化和电路板腐蚀是导致随机故障的常见原因。老式控制柜的接线端子因长期暴露在含有油雾和灰尘的空气中,接触电阻从正常的几毫欧上升至几十毫欧,信号回路出现电压降,机床偶尔出现驱动报警或脉冲电源输出不稳定。这类故障时好时坏,普通万用表在静态下难以准确测量,维修人员往往反复更换电路板仍不能根除。在线切割机床维修改造中,对电气柜进行深度维护,包括逐一紧固接线端子、清洁或更换氧化严重的接插件、检测电解电容容量并更换失效元件,可消除大部分偶发性故障。传统加工设备只能切割简单形状的工件,线切割机床可加工各种复杂的窄缝与微细结构零件。广元市大锥度线切割机床订制价格
线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。乐山市实验室线切割机床批发公司
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。乐山市实验室线切割机床批发公司