商机详情 -
内江市实验室线切割机床咨询报价
宜宾某汽配模具加工厂,近年订单量逐年增长,原有设备产能不足,想要扩产但预算有限,全部采购全新设备资金压力很大。正川精机为其定制了 “新购 + 旧改” 的组合方案,新增两台伺服中走丝设备,同时对两台老款快走丝线切割机床进行系统升级改造,整体投入只为全部购新的 60%。方案落地后,车间总加工产能提升了 50%,改造后的旧设备精度与效率都接近新设备水平,完全满足订单加工需求,既解决了产能缺口问题,又将资金压力控制在合理范围,帮助企业平稳实现产能扩张,顺利承接了新增的订单需求。和激光切割相比,线切割机床不会产生热变形与热影响区,适合加工对温度敏感的材料。内江市实验室线切割机床咨询报价
线切割机床
凭借在四川地区电加工设备市场四十余年的服务积累,正川精机建立了覆盖成都及周边主要工业区的本地化配件网络。常用备件如导轮、轴承、导电块、脉冲电源板卡等常备库存,可在当天或次日为客户更换,缩短机床停机等待时间。对于计划性的大修或整机线切割机床维修改造项目,公司可提供周转机床方案,避免客户因设备大修而长时间停产。这种配件和服务的及时性,对于依赖几台线切割机床维持产能的小型加工厂来说,是选择服务商时值得评估的因素。内江市实验室线切割机床咨询报价神奇的加工技术,线切割与机床结合,大开眼界.
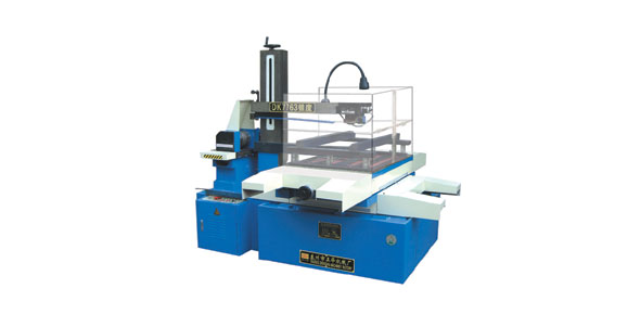
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。
线切割机床的“导轮组件”是运丝系统中对精度影响较大的机械部件。导轮的V形槽或圆弧槽将电极丝限制在固定的空间位置,导轮的径向跳动和端面跳动直接复现在电极丝的运动轨迹上。一只精密导轮的径向跳动通常要求控制在几个微米以内。当导轮因长期使用而磨损、或因轴承损坏而转动不灵活时,电极丝在切缝中的位置就失去稳定,加工出的零件垂直度和尺寸一致性都会下降。导轮属于线切割机床的易损件,正常使用寿命约数百至一千余小时,需根据加工强度和材质定期更换。一些用户为了节省成本,使用低价非原厂导轮,但其V形槽的圆度和表面硬度往往达不到要求,反而加速电极丝磨损,综合成本更高。线切割机床定期进行技术升级与产品迭代,不断提升设备的性能与用户体验。
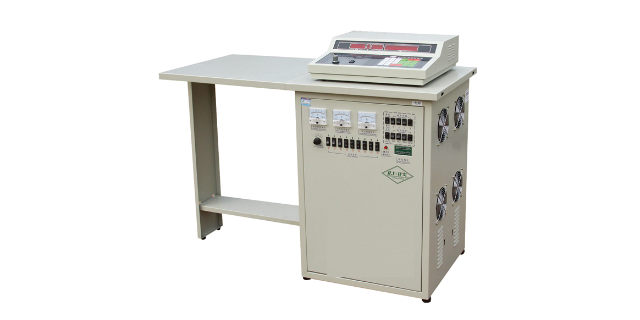
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。这款线切割机床自带故障自检功能,可快速定位问题点,减少维修排查的时间与人力成本。泸州市线切割机床批发
线切割机床兼容主流编程软件,图纸导入即可生成加工路径,适配不同类型的加工需求。内江市实验室线切割机床咨询报价
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。内江市实验室线切割机床咨询报价