商机详情 -
德阳伺服线切割机床采购
老旧线切割机床的升级改造渠道匮乏,是很多中小加工厂的共性困扰。不少企业的设备机身结构还完好,只是控制系统老旧、驱动性能不足,加工效率跟不上订单需求,想升级改造却找不到合适的服务商。部分零散服务商的改造报价虚高,还没有售后保障,改造后设备稳定性差,出现问题找不到人负责;直接更换新设备则需要大额资金投入,给企业带来不小的资金压力。很多企业只能继续使用低效的老设备,眼睁睁看着产能不足错失订单,陷入进退两难的境地。与无服务的设备商相比,配套全流程服务的线切割机床供应商,能帮企业省去很多运维麻烦。德阳伺服线切割机床采购
线切割机床
线切割机床的“脉冲电源”是放电加工的能量来源,其性能决定了加工效率和表面质量的上限。脉冲电源将工频交流电转换为频率和占空比可调的高频脉冲,施加在电极丝与工件之间。在单个脉冲周期内,开路时电压迅速上升至击穿值,放电时电流急剧增大蚀除材料,关断时放电通道消电离,为下一个脉冲做准备。如果脉冲电源老化,关断响应变慢,消电离不充分,就会产生不稳定的电弧放电而非正常的火花放电,表现为加工电流表指针剧烈摆动、切割面出现烧伤条纹和断丝率急剧上升。线切割机床在使用数年后,电源内部的电解电容容量衰减可达百分之二十以上,输出波形畸变,此时需进行脉冲电源的检修或更新。德阳伺服线切割机床采购五金制品厂加工异形金属配件,多功能线切割机床可灵活适配不同形状的切割加工需求。
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。
川内县域地区的中小加工企业,普遍面临线切割机床售后响应速度慢的痛点,多数品牌的服务商集中在省会城市,县域地区没有常驻服务网点,设备出现故障后,维修人员往返路程就需要两到三天,期间设备完全处于停机状态,遇到紧急订单只能外发到周边工厂代加工,大幅增加了加工成本,还可能因为交付延误支付客户违约金。据行业调研数据显示,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因意外停机造成的产能损失占到年度总营收的 5% 以上,部分订单周期紧张的企业损失占比更高。很多企业为了降低停机影响,只能额外采购备用设备,又进一步增加了固定资产投入与设备闲置成本,陷入成本与效率的两难境地。低端线切割机床切割面光洁度差,后续还要增加打磨工序,拉长产品整体生产周期。
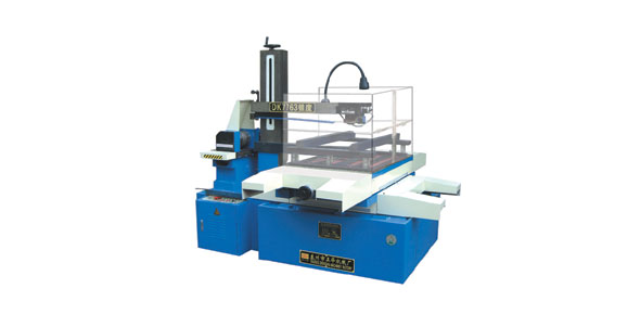
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。线切割加工多少钱一平方?你们也是这么算的吗?德阳伺服线切割机床采购
国内外生产线切割机床的企业,你知道哪些?德阳伺服线切割机床采购
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。德阳伺服线切割机床采购