商机详情 -
四川数控线切割机床加工定制
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。线切割行业标准,为什么用切八方来验明真身?四川数控线切割机床加工定制
线切割机床
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。四川精密数控线切割机床加工模具加工后需要大量人工打磨影响效率,难道你不想用切割面光洁度高的线切割机床吗?
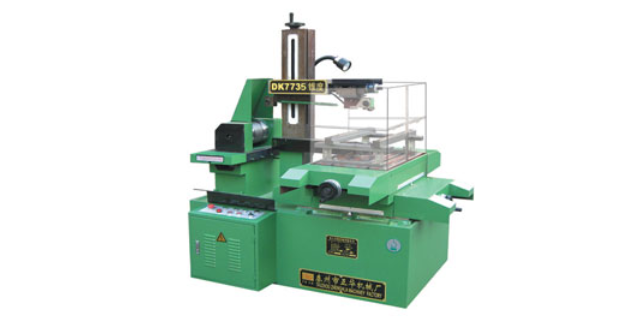
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。
升级新型线切割机床后的操作人员上手门槛高,是很多工厂设备升级时遇到的普遍难题。老式快走丝设备操作逻辑简单,老操作工很容易上手,而伺服中走丝设备涉及数控编程、多次切割参数调试、工艺参数匹配等内容,很多习惯了老式设备操作逻辑的操作工很难快速适应。多数设备供应商只负责交货安装,不提供系统的操作培训,导致设备买回来一两个月都达不到正常产能,前期的设备投入回报率很低,甚至还会因为操作不当造成设备部件异常磨损,缩短设备使用寿命。对于人手本就紧张的中小加工厂来说,额外的培训成本与产能爬坡期的产能损失,也是一笔不容忽视的隐性开支,很多企业因此对设备升级持观望态度。线切割机床加工范围广,可加工从几毫米到数米的不同尺寸工件,适配多种生产需求。
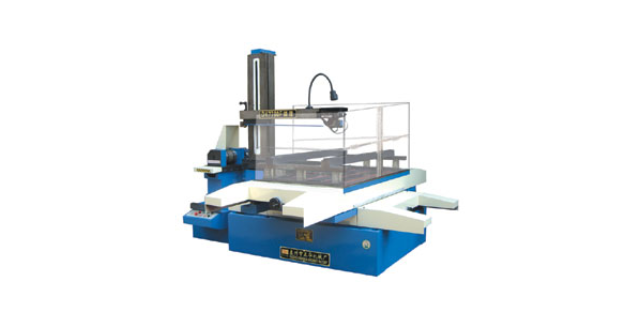
线切割机床的“锥度切割”功能,通过使电极丝倾斜一定角度,可加工模具的拔模斜度和上下异形零件。该功能由数控系统的U轴和V轴驱动上丝架导轮,在工作台X、Y轴运动的同时进行联动,实现电极丝的精确倾斜。锥度切割的精度保持性依赖于上、下导轮之间的相对位置精度,如果上导轮因轴承磨损产生径向跳动,或U、V轴的丝杠存在反向间隙,实际切割出的锥角与设定值之间会产生偏差。线切割机床在出厂时通常用精密量规校准上下导轮的垂直度和同心度,使用过程中需定期检查导轮状态并进行必要的维修改造,以确保锥度切割的精度。线切割机床哪家服务好?.四川智能线切割机床生产厂家
厚板金属材料切割易出现变形与毛刺问题,线切割机床非接触加工可减少工件变形与毛刺产生。四川数控线切割机床加工定制
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。四川数控线切割机床加工定制