商机详情 -
成都伺服线切割机床供应商
新型线切割机床的操作人员上手门槛高,是很多工厂升级设备时遇到的普遍难题。老式快走丝操作简单,而伺服中走丝涉及编程、参数调试、多次切割工艺设置,很多老操作工习惯了老设备的操作逻辑,很难快速上手。多数设备供应商只负责交货,不提供系统的操作培训,导致设备买回来一两个月都达不到正常产能,前期投入的设备回报率很低,甚至会因为操作不当造成设备损坏。对于人手紧张的中小加工厂来说,培训成本与产能爬坡期的损失,也是一笔不小的隐性开支。航空航天配套企业加工特种金属零件,高精度线切割机床可满足严苛的加工公差要求。成都伺服线切割机床供应商
线切割机床
正川精机提供专业的线切割机床升级改造服务,帮助客户用较低的成本实现设备性能升级。针对运行多年的老式快走丝设备,可更换伺服控制系统、升级驱动单元、优化走丝机构,改造后设备的加工效率可提升 30% 以上,加工精度接近新款中走丝的水平,而整体改造成本只为采购同规格新设备的 20% 左右,性价比十分突出。所有改造项目均提供对应时长的质保服务,改造后的设备享受与新设备同等的售后技术支持,客户无需担心后续维护问题。对于预算有限、想要提升加工能力的中小加工企业来说,旧机升级改造是十分划算的选择,能用少量投入盘活现有设备,快速提升产能。南充市高效便捷线切割机床经销商线切割机床加工精度高,可满足多数工业精密零件的尺寸与形位公差要求。
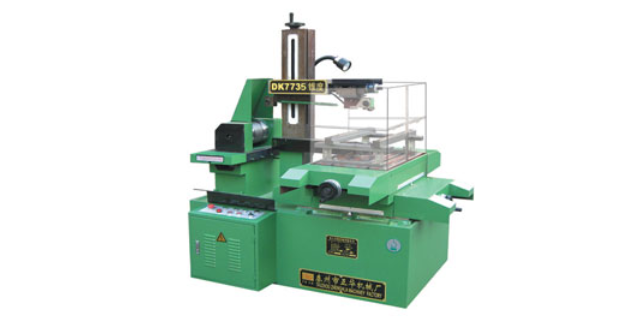
线切割机床利用脉冲电源在电极丝与工件之间产生高频火花放电,通过瞬间高温蚀除金属材料,其加工精度可稳定控制在微米级别。加工时,一根直径通常为零点一二至零点一八毫米的钼丝作为电极,在数控系统控制下按预设轨迹运动,与工件保持约零点零一毫米的放电间隙。工作液在这个间隙中被击穿形成等离子通道,产生高达上万摄氏度的瞬时温度,将工件材料熔化并气化。由于电极丝与工件不直接接触,加工过程中几乎没有宏观切削力,因此可以加工淬火钢、硬质合金等传统切削难以处理的材料,也能切割出零点零几毫米的窄缝和微小圆角。一台精度良好的快走丝线切割机床,在正常工况下加工圆孔的圆度误差可控制在零点零零五毫米以内,表面粗糙度Ra值可达一点六至零点八微米。对于模具制造、异形零件加工和微细加工等领域,线切割机床的不可替代性正源于这种非接触式放电加工原理。
一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑板以及直立床身等,一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。钛浩机械专业机床加工生产厂,因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一个优点是可采用封闭截面整体结构,以提高床身的刚度。二、加工中心和数控铣床的布局结构特点加工中心的类型多样,它们的局形式随卧式和立式、工作台做进给运动和轴箱进给运动的不同而不同,但从总体来看,不外乎由基础部件、主轴部件、数控系统、自动换刀系统、自动交换托盘系统和辅助系统几大部分构成。数控铣床无换刀系统,其布局特点与加工中心相似。线切割机床可加工所有导电材料,包括硬质合金、钛合金等难切削的金属材料。
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。线切割机械维修老司机,5分钟就可以把丝杆拆掉.四川数控线切割机床推荐厂家
和水刀切割相比,线切割机床设备投入更低,运行成本更少,且不会产生水污染问题。成都伺服线切割机床供应商
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。成都伺服线切割机床供应商