商机详情 -
雅安市小型线切割机床厂家电话
钼丝、工作液、导轮与导电块是线切割机床的四类主要消耗品,各自的品质等级与更换周期直接影响加工效果与设备的长期运行成本。常规金属加工场景中常用的是直径 0.18mm 的钼丝,正常加工工况下的使用寿命约 7 到 15 天,劣质钼丝的直径公差大、抗拉强度不稳定,加工中断丝频率会提升一倍以上,每次断丝都需要重新穿丝找正,耽误生产时间,还会在工件表面留下接丝痕迹,影响加工质量;工作液需要按固定比例兑水勾兑,定期过滤更换,否则会降低排屑冷却效果,导致加工面出现条纹。据行业统计数据,长期使用劣质耗材会让线切割机床的故障停机率提升 30% 以上,加工废品率上升 20%,长期来看综合使用成本反而更高。老旧加工设备能耗高运行成本居高不下,线切割机床能耗低耗材省可有效降低企业生产成本。雅安市小型线切割机床厂家电话
线切割机床
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。四川小型线切割机床生产厂家线切割机床断丝故障全解析.
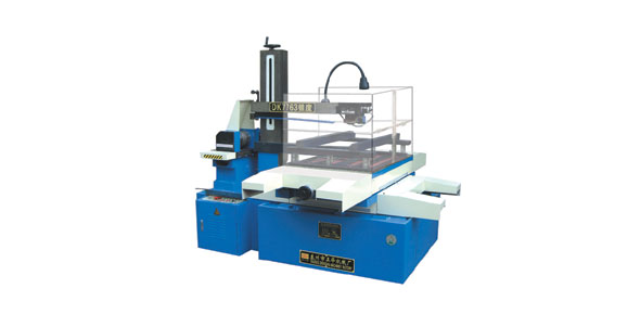
正川精机在四川电加工设备市场耕耘四十余年,对本地客户的设备使用习惯、常见故障类型和工艺需求有深入理解。公司了解成都周边许多小型模具厂习惯在机床上加工较大尺寸的模板,因此在对这些客户的线切割机床进行改造时,会特别加强导轨的全长精度修复和加大运丝系统的扭矩裕度。部分老式机床的电气图纸已丢失,公司的工程师凭借多年经验,能够根据实物电路板逆向绘出关键部分的原理图,为改造提供依据。这种在本地市场长期服务所沉淀的认知,是客户在选择线切割机床维修改造服务商时值得与正川精机进行直接沟通了解的。
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。线切割机床提供完善的售前售后服务,可根据客户需求提供定制化的加工解决方案。
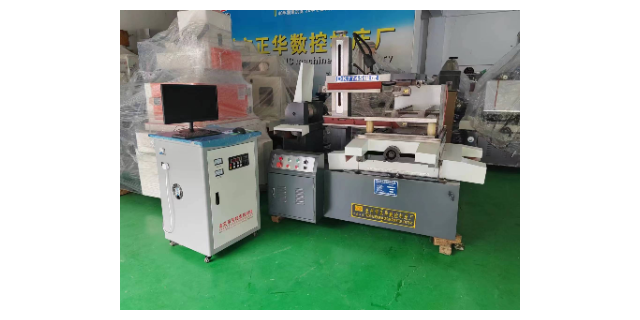
升级新型线切割机床后的操作人员上手门槛高,是很多工厂设备升级时遇到的普遍难题。老式快走丝设备操作逻辑简单,老操作工很容易上手,而伺服中走丝设备涉及数控编程、多次切割参数调试、工艺参数匹配等内容,很多习惯了老式设备操作逻辑的操作工很难快速适应。多数设备供应商只负责交货安装,不提供系统的操作培训,导致设备买回来一两个月都达不到正常产能,前期的设备投入回报率很低,甚至还会因为操作不当造成设备部件异常磨损,缩短设备使用寿命。对于人手本就紧张的中小加工厂来说,额外的培训成本与产能爬坡期的产能损失,也是一笔不容忽视的隐性开支,很多企业因此对设备升级持观望态度。这款线切割机床的钼丝损耗率降低 20%,同等加工量下耗材成本更具市场竞争优势。数控线切割机床可试割
操作数控加工中心的7个步骤,学会成为数控达人!雅安市小型线切割机床厂家电话
正川精机提供专业的线切割机床升级改造服务,帮助客户用较低的成本实现设备性能升级。针对运行多年的老式快走丝设备,可更换伺服控制系统、升级驱动单元、优化走丝机构,改造后设备的加工效率可提升 30% 以上,加工精度接近新款中走丝的水平,而整体改造成本只为采购同规格新设备的 20% 左右,性价比十分突出。所有改造项目均提供对应时长的质保服务,改造后的设备享受与新设备同等的售后技术支持,客户无需担心后续维护问题。对于预算有限、想要提升加工能力的中小加工企业来说,旧机升级改造是十分划算的选择,能用少量投入盘活现有设备,快速提升产能。雅安市小型线切割机床厂家电话