商机详情 -
大功率快走丝线切割机床厂家电话
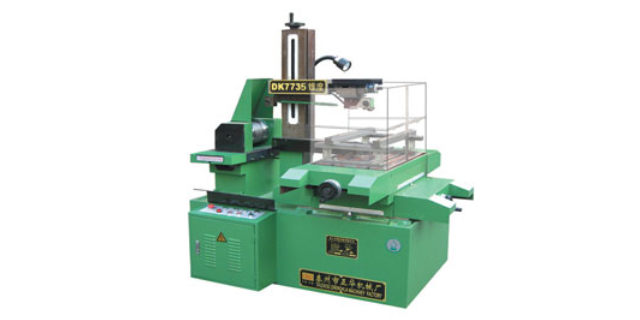
判断一台快走丝线切割机床是否值得维修改造,可从几个数据维度进行评估。床身铸件无严重变形是改造的前提,可通过水平仪检测导轨直线度确认。机械精度方面,若反向间隙尚未超过零点一毫米,且导轨磨损可通过铲刮修复,则具备改造价值。电气方面,若脉冲电源和驱动的主要电路板尚未严重损坏,可通过升级替换。当改造费用预计不超过同规格新机价格的百分之五十时,维修改造通常是经济合理的选择。正川精机在评估阶段会向客户提供包含上述维度的检测报告和费用估算,供客户理性决策。成都快走丝线切割机床实力厂家。大功率快走丝线切割机床厂家电话
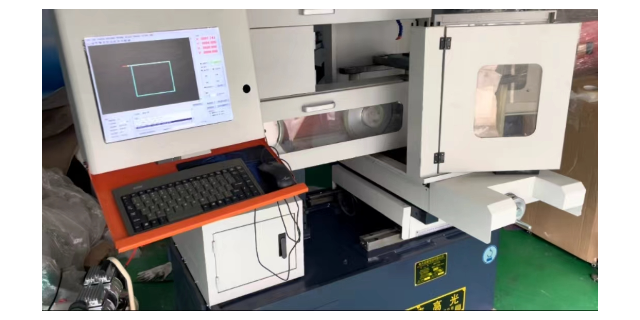
全部学会使用这个软件了,其实这个软件很好学,甚至半天就可以上手,几天就可以熟练,如果学会了,习惯了,这个软件用来编程绘图处理图档都非常方便,功能强大了太多,CAXA线切割是运行在windows里面的专业线切割软件,是基于CAXA电子图板的软件,CAXA是中国的国产绘图软件了,我个人觉得给我们线切割使用完全够用,也好学好记,它可以直接处理CAD的图档,可以编制各种3b,4b,iso文件,传送接口可以适应几乎所有的国产快走丝机床,切割线可以保存编辑,程序可以反读成线条数据,可以设置快捷键操作非常快捷方便,可以像CAD一样标注坐标、长度、角度,可以设置图层,颜色,线型,可以直接读取或转化dwg,dxf,autop,dat,wmf,等各种格式文件。直到现在还有一些人在用autop黑白dos界面编程序,我个人觉得真的有点繁琐低效,应该改变一下。大功率快走丝线切割机床厂家电话快走丝线切割机床怎么样?
针对广大模具加工和零部件制造客户高度关注的综合成本,正川精机在快走丝线切割机床的设计上,融入了一套长效的耗材节约理念。我们的运丝系统通过精密安装和充分润滑,明显降低了钼丝通过导轮时的摩擦阻力,使得在正常使用条件下,钼丝的损耗速度可降低约百分之十五,无形中延长了其使用寿命,减少了更换频率。我们同时为用户配套提供高效净化的水基工作液系统,配备有精细过滤装置,可持续滤除放电产生的金属蚀除微粒,使工作液保持洁净。这套过滤配置能将工作液的更换周期延长两倍以上,既节约了采购成本,也直接减少了废液排放量,降低客户的环保处理负担。在四川已拥有超过三千家的合作客户,许多都反馈,这些看起来并非惊天动地的改进,在长年累月的三班倒生产中,实实在在地让每件零件的加工综合成本,包括电费、耗材和人工折算,表现出更强的市场竞争力。
快走丝线切割机床使用的工作液系统,承担着比冷却更复杂的功能。工作液在放电间隙中被高压电场击穿,形成等离子放电通道,这个过程要求工作液具备恰当的介电性能。放电结束后,工作液需迅速消电离,恢复绝缘状态,为下一个脉冲做准备。同时,工作液将蚀除的金属微粒从切缝中冲刷排出,防止微粒积聚造成二次放电。快走丝线切割机床常用的水基乳化液,其浓度需根据加工材料厚度和精度要求调整。浓度过高时排屑能力下降,切缝中的微粒干扰放电,切割面出现粗糙条纹;浓度过低则绝缘恢复不够,容易产生电弧烧伤。工作液的洁净度通过过滤系统维持,过滤精度通常要求在十微米以内,否则循环使用的液体中悬浮的金属微粒会加剧电极丝和导轮的磨损。成都市快走丝线切割机床常见问题。
工作液管理缺位会从侧面推高超人线切割超人牌钼丝的实际消耗。工作液长期不换、浓度失衡或硬水稀释,会让切屑与碳渣悬浮在放电间隙,形成杂散放电,导电块非正常放电并早期磨损,超人牌钼丝在异常放电点承受局部高温冲刷,损耗速度加快。许多车间把丝耗上升简单归咎于超人牌钼丝质量,实际源头在液路。工作液箱容积常见为40至60升,平均电流小于3安的一般工况可按比例补充原液与水维持使用,电流较大或切割要求高时则需缩短更换周期。超人线切割超人牌钼丝在清洁工作液中才能发挥均匀电蚀的优势,脏污环境会放大任何丝材的薄弱点。企业可通过观察喷射状态、液面洁净度与切面残留判断液路是否需要更换,把工作液周期与丝材消耗放在同一张表对照,能更快定位成本上升的真实来源,具体配比与更换周期可向供应商确认。常规款快走丝线切割机床的切割精度可控制在 ±0.01mm 以内,满足多数普通精密零件的加工要求。大功率快走丝线切割机床厂家电话
新手工人操作复杂设备上手难度大,没有操作友好的快走丝线切割机床,招工培训成本居高不下。大功率快走丝线切割机床厂家电话
分中时还要熟悉电子尺的使用。关于电子尺的使用,有以下这些点l电子尺都有说明书,而且各种品牌的功能差不多,看一下有好处,可以学到不少东西。l电子尺能当计算器用,可以把XY的坐标转到计算器窗口上进行计算,然后又能把计算好的数字之间移到XY位置上。l在打孔机打孔的时候,电子尺能计算直线上分孔,圆周上分孔。掌握这些方法都不难,学会了有时用的上。就比如直线上分孔,当需要在同一条轴方向上等距打很多孔时,设置好参数,就可以换一个sdm坐标系,坐标摇到0位,就可以开打,对准到0位当然不会出错了,比定位到具体坐标简单多了,简单才更不容易出错。大功率快走丝线切割机床厂家电话