商机详情 -
DK7745快走丝线切割机床推荐厂家
应对客户寻求效率与精度平衡的痛点,我们的快走丝线切割机床标配了先进的智能型脉冲电源。这套电源并非简单的恒定能量输出,它能以较高频次实时检测放电间隙的阻抗变化,判断当前是正常放电、空载还是趋于短路状态,并据此在微秒级时间内动态调整脉冲电流和脉宽。其效果立竿见影:在稳定的切割区,它能全能量输出,保证每分钟上万平方毫米的切割速率;在接近内角、缝窄排屑不畅的区域,它能自动降低能量,防止断丝并修整形状。与这种智能电源匹配的是我们成熟的多次切割工艺方案,操作者只需在数控系统中选择材料种类和厚度,系统便会自动推荐一套包含一次粗切、两次精修的标准化电参数和偏移量,无需复杂人工试切,即可将加工表面粗糙度从传统的粗糙级别稳定提升到接近中走丝水准,同时精确去除有害的重铸层,大幅缩减或免除后续的人工抛光,直接降低我们的制造成本。新都区DK7745快走丝线切割机床。DK7745快走丝线切割机床推荐厂家
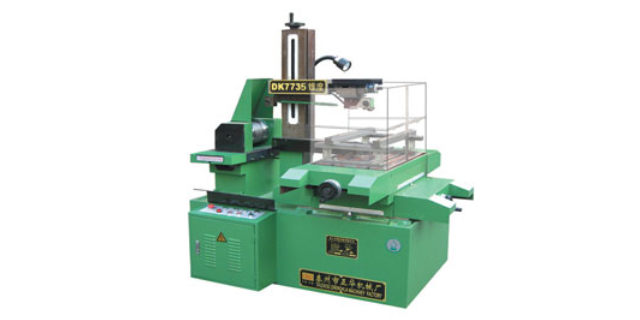
还有一些辅助的东西可以提高工作效率的,比如弄个打印机,打印图纸坐标,可以方便很多,有时候非常方便,节省不少时间,一台喷墨打印机一百多块,墨盒一二十块,能打印几百页,墨盒用完了再买一盒5块钱的黑色墨水加进去可以继续打印,也就是用点纸而已。打印纸的话大概二十多块五百张,要想节约甚至可以分成两半用,设置成A5大小就可以了,所以打印成本就是一页几分钱吧。能节省不少时间,减少出错。磁铁,夹具还有斜度磁铁等各种夹具都有用,还有好用的螺丝杆,螺丝帽,连接螺帽,这些对于提高工作效率非常管用,有时候会因为螺丝杆太紧,而多花不少时间去夹一个工件。有工件会使用合适的工具可以提高效率,就好比厨房里用的各种小东西,比如刮丝的工具,就比手切快好多。DK7745快走丝线切割机床推荐厂家本地快走丝线切割机床哪家好?
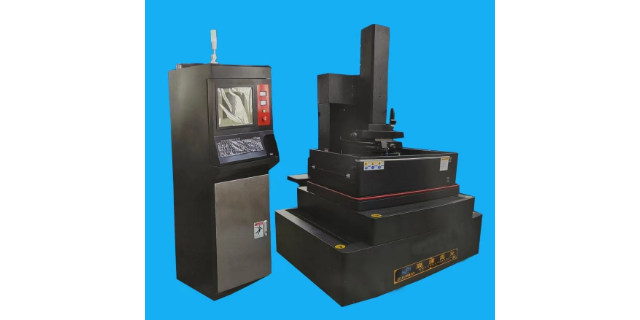
很多企业采购快走丝线切割机床后,面临技术支持不足的问题。尤其是刚接触电加工行业的企业,操作人员缺乏经验,遇到加工参数设置不合理、零件精度不达标、常见故障排除等问题时,无人指导。部分厂家只负责设备销售,不提供操作培训和技术支持,企业只能自己摸索,不但浪费大量时间,还可能因为操作不当导致设备损坏或产品报废。对于小批量多品种生产的企业来说,每次更换加工产品都需要重新调试参数,没有专业的技术支持会严重影响生产效率。某新开的五金加工厂曾因参数设置错误,导致一批价值 5000 元的零件全部报废,延误了交货期。
在采用快走丝线切割机床进行大批量零件生产时,许多管理者头疼的是多机台之间的一致性问题。即使使用同一批次的钼丝、工作液和工艺参数,不同机床切割出的同种零件,尺寸也会存在波动。这根源在于每台机床的机械装配精度、电气特性、运丝系统磨损状态都不尽相同,细微的累积误差导致了输出结果的不稳定。对于需要互换性的零件生产,这要求后续进行全检或者分组装配,增加了大量的质量管控成本。此外,缺乏有效的工艺数据库和参数管理工具,使得加工技术严重依赖老师傅的个人经验。一位经验丰富的师傅请假或离职,很可能导致某种关键零件的加工效率突然下降,报废率增高。这种对个人技能的过度依赖,而非建立在对设备和工艺的系统性掌控之上,构成了生产扩张和品质标准化的主要瓶颈,让制造型企业难以从单件或小批量生产,平稳地向规模化、规范化生产模式跨越。DK7745快走丝线切割机床批发。

在从事对外模具和零件加工的作坊和小型企业中,一个被反复提起的痛点是钼丝消耗成本的隐性过高。快走丝线切割机床使用钼丝作为电极,看似单次购买成本不高,但如果设备运丝系统设计不佳,导轮组精度低、转动不灵活,就会对钼丝造成异常磨耗,使其在正常放电损耗之外大幅增加损耗量,更换频率急剧上升。同时,不稳定的放电状态会导致频繁断丝,重新穿丝和对刀需要停机数分钟,一天下来累计的无效停机时间惊人,这间接推高了单件加工的时间成本。另一个被忽视的浪费是工作液的消耗和废弃处置成本,老旧型号的机床由于过滤不佳,工作液极易发黑变质,频繁更换不*增加采购成本,废液处理也构成环保压力和费用。这些看起来零碎的耗材和人工浪费,经年累月下来,在竞争激烈的加工市场里,可能就会成为决定企业盈亏的关键一环。成都市快走丝线切割机床电话多少?DK7745快走丝线切割机床推荐厂家
成都市快走丝线切割机床怎么样?DK7745快走丝线切割机床推荐厂家
切割技术加工特点:1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。3、工件被加工表面受热影响小,适合加工热敏感性材料;同时,由于脉冲能量集中在很小的范围内,加工精度较高。4、加工过程中,电极丝与工件不直接接触,无宏观切削力,有利于加工低刚度工件。5、由于加工时产生的切缝窄,实际金属蚀除量很少,材料的利用率高。6、电火花线切割直接利用电能加工,电参数易调节,操作系统采用数控系统,便于实现加工过程的自动控制。7、与普通切削加工手段相比,生产效率相对较低;电极丝有损耗;对工件的拐角Z小半径有限制;加工质量对操作者依赖度较高。DK7745快走丝线切割机床推荐厂家