商机详情 -
四川智能快走丝线切割机床加工中心
成功的零件制造企业做设备投资决策时,越来越看重供应商带来的工艺知识和技术增值。对于快走丝线切割机床,买到机床本体只完成了工作的一小半,能充分驾驭它来高效、高质地加工多样化材料,才构成完整的生产力。一种成熟的采购理念是挑选一个不*提供设备,更能提供配套工艺解决方案的长期合作方。比如,针对某个产品的特定材料与形状要求,能不能在试样阶段就帮你摸索出一套优化的电参数、切割路径和装夹方案?后续产能扩建,能不能保证多台机床加工出完全一致的零件,实现互换性生产?几年后设备需要大修或升级,能否提供快速、平价的专业服务?这些问题直接决定了设备全生命周期内的产出效率和真实成本。在四川,正川精机能够提供这种从售前试切、工艺开发到售后快速响应、长期维护的一站式服务能力,这对于追求稳健经营的企业而言,正是降低长远投资风险,确保生产连续性的值得考虑的关键因素。快走丝线切割机床工作原理。四川智能快走丝线切割机床加工中心

正川精机快走丝线切割机床采用稳固机身设计与成熟放电控制技术,适配硬质合金、淬火钢等多种难加工材料,厚件切割不偏斜、表面质量达标,可满足航天航空、、汽车等领域的加工要求。设备经过长期工况验证,连续运行稳定性强,适合批量精密切割作业。我们已服务四川三千余家客户,销售近六千台套机电设备,快走丝线切割机床的品质与可靠性得到市场认可,助力客户承接更多高附加值订单。选用正川精机快走丝线切割机床可实现线切割工序自主化,省去外发加工的运输等待与沟通成本,交期自主可控,保护产品图纸信息安全。设备操作界面简洁易懂,搭配标准化工艺库,新员工经短时间培训即可操作,降低对熟练工的依赖。我们提供上门安装调试与操作培训,全程跟进设备使用状态,帮助企业快速提升自主加工能力,优化生产流程,提升整体效益。高速精密快走丝线切割机床多少钱一台成都市快走丝线切割机床常见问题。
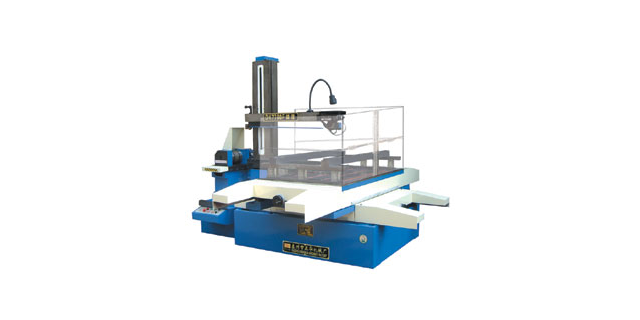
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不但拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。
在德阳的一家承接航空零件转包生产的精密制造车间,他们遇到过一个典型的难题:一种复杂型面的钛合金支架,在采用快走丝线切割机床加工后,局部位置出现了轻微的表面微裂纹,这在对安全要求严格的航空航天领域是不可接受的。正川精机的工艺工程师在了解情况后,并未从单一环节入手,而是为他们重新设计了一套完整的切割工艺。关键点是将原本的单次大电流粗加工,改为“粗切-清角-精修”的多次切割方案,主要变化是将原有的普通乳化液换为专为钛合金优化的水基工作液,并调整了脉冲电源在材料难加工区域的微调策略。这一系统性方案应用后,不但微裂纹问题得到了根本性解决,加工出来的零件表面呈现均匀的哑光质感,表面粗糙度提升了一个等级。更重要的,这套被固化下来的工艺参数可以直接用于同系列的其他钛合金零件,让该车间的难加工材料切割能力上升到了一个新的台阶,为其承接更高附加值的订单铺平了道路。四川DK7745快走丝线切割机床。
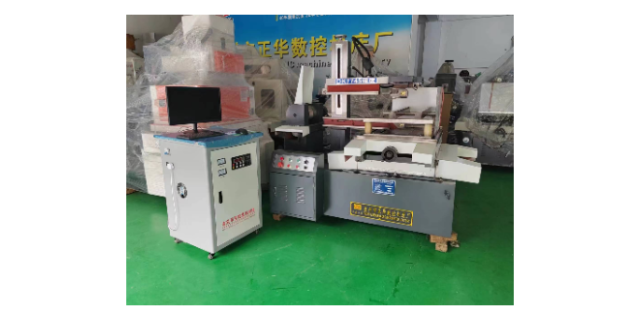
外地品牌的快走丝线切割机床,在四川地区普遍存在售后响应滞后的问题。一旦设备出现故障,厂家的技术人员需要从外地赶来,通常需要 2-3 天甚至更长时间才能上门维修。对于模具、汽车配件等对交货期要求严格的行业来说,一天的停机就可能导致订单延期,面临客户的违约金索赔。部分小厂家甚至没有完善的售后体系,出现问题后互相推诿,企业只能自行找本地维修人员,不但维修费用高,还可能因为不熟悉设备结构导致故障扩大,进一步增加损失。成都某模具厂曾因外地品牌快走丝线切割机床故障停机 3 天,导致价值 8 万元的订单延期,被客户扣除了 1.6 万元的违约金。数控智能快走丝线切割机床批发。高速精密快走丝线切割机床多少钱一台
成都市快走丝线切割机床电话多少?四川智能快走丝线切割机床加工中心
在成都现代工业港的一家模具厂,他们新添置了正川精机的快走丝线切割机床后,一个明显的改变发生在关键的汽车灯体压铸模具型芯加工环节。以往,使用老式设备切割这款型芯的异形冷却水道和深槽,由于设备刚性差、导轮系统不稳,切割过程中频繁断丝,平均加工一件就需要耗费近四十个小时,且表面布满深浅不一的条纹。引入新型机床后,得益于更稳定的运丝系统和带尖角控制的智能电源,断丝率下降了超过百分之八十,同样的工件现在稳定控制在三十个小时左右完成,效率提升超过百分之二十。更令模具师傅满意的是,切割面的平整度一致性大幅改善,后续的油石省模时间缩短了一半以上。一套原本交付周期很紧张的模具,现在因为线切割这个关键工序变得可预测,整体项目交付准时率有了明显保证,帮助该模具厂赢得了一个稳定的整车厂客户订单,这对他们而言是质的跨越。四川智能快走丝线切割机床加工中心