商机详情 -
四川伺服快走丝线切割机床厂家有哪些
宜宾某五金加工厂主要生产各类五金工具和机械零件,产品种类多、批量小,需要频繁更换加工产品。此前的设备操作复杂,换型调试时间长,严重影响生产效率。成都正川精机的技术人员了解到企业的需求后,为其推荐了操作简便的智能型快走丝线切割机床。该设备配备 10 英寸触摸屏控制系统,内置 500 多种常用加工参数库,更换产品时只需调用对应的参数即可,调试时间从原来的 2 小时缩短至 20 分钟。同时,设备支持自动找正、自动补偿功能,减少了人工干预,操作人员的劳动强度降低了 40%,企业的整体生产效率提升了 38%,能够更好地应对小批量多品种的生产需求。云南省DK7745快走丝线切割机床。四川伺服快走丝线切割机床厂家有哪些

快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离穿透,形成放电通道。由于电场力的作用,许多带负电荷的电子高速跑到两极,带正电荷的离子跑到阴极,在高温区域,由于极性效应,极射与分配给工件的能量不同,因此极射和工件的表面温度也不同。另外,电极丝的熔化温度远高于工件材料的熔化温度,因此,由于极丝高速离开高温区域,因此,在高温区域,电极的腐蚀量远小于工件的腐蚀量。这导致工件表面有更大的凹陷,电极表面有更大的洞。由于加工过程连续,步进电动机不断控制进给,以保持电极丝和工件之间保持放电所需的间隙,因此工件逐渐切断间隙。四川伺服快走丝线切割机床厂家有哪些成都市快走丝线切割机床常见问题。
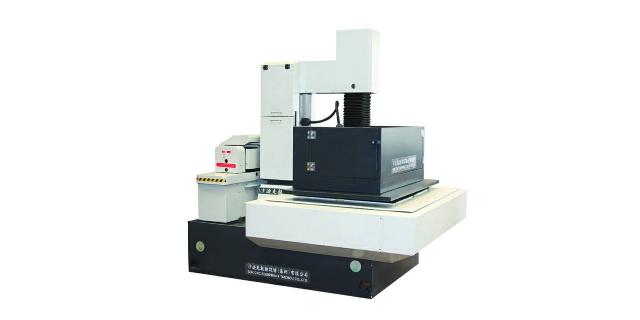
快走丝线切割怎么选?选择快走丝线切割机时需要考虑以下因素:1.切割精度:要根据要切割的材料厚度以及切割时所需要的精度来选择机器,一般厚度越大,要求的精度相对就降低,而精度越高的机器价格也会相对较高。2.切割速度:一些快走丝线切割机配备了较强的切割功率,可以提高切割速度,如果您需要高效率生产,请选择切割速度快的机器。3.切割范围:选择快走丝线切割机时也需要考虑切割范围,即可切割的尺寸,选择时要以实际需要为准。4.切割质量:在选择机器时,还需要考虑切割质量,一些快走丝线切割机可以很好地工作一段时间而不需要调整,而其他机器可能需要更频繁的调整才能保持切割质量。5.品牌和服务:还需要考虑品牌和服务。品牌的机器通常有更好的质量、更长的使用寿命和更好的服务,因此也会相对较贵。您可以根据自己的实际需求,综合以上因素来选择适合自己的快走丝线切割机。
成功的零件制造企业做设备投资决策时,越来越看重供应商带来的工艺知识和技术增值。对于快走丝线切割机床,买到机床本体只完成了工作的一小半,能充分驾驭它来高效、高质地加工多样化材料,才构成完整的生产力。一种成熟的采购理念是挑选一个不但提供设备,更能提供配套工艺解决方案的长期合作方。比如,针对某个产品的特定材料与形状要求,能不能在试样阶段就帮你摸索出一套优化的电参数、切割路径和装夹方案?后续产能扩建,能不能保证多台机床加工出完全一致的零件,实现互换性生产?几年后设备需要大修或升级,能否提供快速、平价的专业服务?这些问题直接决定了设备全生命周期内的产出效率和真实成本。在四川,正川精机能够提供这种从售前试切、工艺开发到售后快速响应、长期维护的一站式服务能力,这对于追求稳健经营的企业而言,正是降低长远投资风险,确保生产连续性的值得考虑的主要因素。伺服快走丝线切割机床哪家好?
正川精机作为深耕四川地区四十余年的电加工设备供应商,深知客户对快走丝线切割机床运行稳定性的主要需求。我们从机床主体设计出发,采用质优铸铁铸造床身和立柱,并通过充分的自然时效和人工时效处理,以消除铸造内应力,这为机床长久保持几何精度提供了坚实基础。在主要的运丝系统上,我们优化了丝筒的换向平稳性,并严格选配高精密等级的导轮和轴承组件,有效降低了电极丝的抖动幅度,从根源上减少断丝概率并提升切割面的均匀度。针对四川地区夏季湿热、部分工厂环境粉尘较多的情况,我们对机床电气柜进行了加强密封和散热设计,提升电气元件的环境适应性和长期工作的可靠性。这些源自数十年经验积累的细节改进,使得我们交付的快走丝线切割机床,能够适应四川盆地内从达州到西昌不同客户场地的严苛生产要求,实现连续满负荷运转。武侯区DK7745快走丝线切割机床。四川伺服快走丝线切割机床厂家有哪些
快走丝线切割机床哪家好?四川伺服快走丝线切割机床厂家有哪些
打表要讲究方法,先不要锁的太死,打表大概要平的时候再锁死。凭经验熟悉调整的方向和数量。打表讲究的是速度,我一般给自己定了一个数字就是打表要在来回五次以内搞定,不要摇来摇去好多次,没必要,打表有个误差范围,根据不同的工件,在误差以内就好了,不要为了一两个丝而反复摇来摇去去调整,快走丝达不到那个精度。只有要求高的模板就尽量要求准。打表的时候要注意工件不要夹斜了,斜面上打表是误差很大的。打表要快是要有经验的,如果是固定一头,可以根据几何学理论,表走了一半动了几个丝,那在头上就要敲回来两倍那么多。学过几何的就可以自己琢磨一下。表要好用,好固定,不能松动,表针与工件标表面尽量平行才误差小。表头有个旋钮可以调节,这样定位置或扫平面度都很方便。不要总是把它锁死。善用工具是提高效率的第一步。四川伺服快走丝线切割机床厂家有哪些