商机详情 -
四川智能快走丝线切割机床生产
在成都现代工业港的一家模具厂,他们新添置了正川精机的快走丝线切割机床后,一个明显的改变发生在关键的汽车灯体压铸模具型芯加工环节。以往,使用老式设备切割这款型芯的异形冷却水道和深槽,由于设备刚性差、导轮系统不稳,切割过程中频繁断丝,平均加工一件就需要耗费近四十个小时,且表面布满深浅不一的条纹。引入新型机床后,得益于更稳定的运丝系统和带尖角控制的智能电源,断丝率下降了超过百分之八十,同样的工件现在稳定控制在三十个小时左右完成,效率提升超过百分之二十。更令模具师傅满意的是,切割面的平整度一致性大幅改善,后续的油石省模时间缩短了一半以上。一套原本交付周期很紧张的模具,现在因为线切割这个关键工序变得可预测,整体项目交付准时率有了明显保证,帮助该模具厂赢得了一个稳定的整车厂客户订单,这对他们而言是质的跨越。数控智能快走丝线切割机床生产厂家。四川智能快走丝线切割机床生产
混用不同规格、不同批次的钼丝,以及忽视导轮、导电块等配套件状态,会把丝材问题放大成设备问题。行业经验显示,导电块沟槽磨得太深、导轮轴承卡滞或槽壁出现明显沟痕时,钼丝在接触点产生异常放电与偏磨,哪怕丝材本身合格,也会在同一位置反复断丝。超人线切割钼丝的稳定表现需要干净的运丝系统配合:及时更换有明显沟痕的导电块与挡丝棒,使用圆柱度、同轴度较高的导轮,能有效延长钼丝使用寿命。部分车间为省成本,把剩余杂丝凑合用、不同品牌直径混装一盘,正常快走丝宜把丝张力保持在 12 至 15 牛区间,混装混用会直接破坏这一平衡,导致张力不均、叠丝,贮丝筒排丝紊乱后换向冲击增大,断丝概率明显上升。设备层面的隐性损耗同样值得警惕,异常放电会让导电块、导轮磨损加快,几年下来更换频率提高。把钼丝消耗记录与配套件更换周期放在同一张维护表里观察,采购方更容易判断问题出在丝材还是设备。正川精机作为研发、生产、销售、维修一体的供应商,可在供应超人线切割钼丝的同时提供运丝系统检查建议,帮助客户把耗材与设备维护统筹起来,有需要可现场沟通。高速精密快走丝线切割机床批发厂家新手工人操作复杂设备上手难度大,没有操作友好的快走丝线切割机床,招工培训成本居高不下。
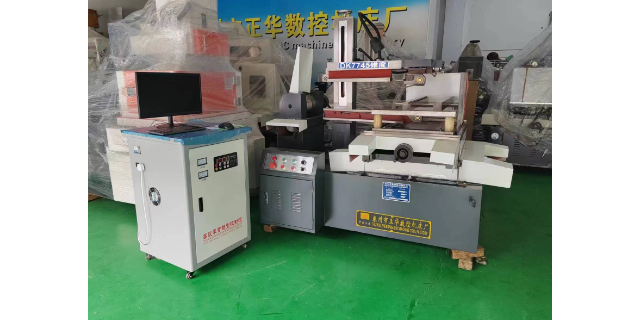
针对厂家绑定高价耗材的问题,成都正川精机坚持透明合理的收费模式,不绑定客户采购耗材。公司为客户提供质优价廉的原厂耗材,价格与市场均价持平,同时允许客户自行采购符合标准的第三方耗材,不会以此为由拒绝提供保修服务。此外,公司的技术人员会根据客户的加工需求,指导客户合理选择耗材规格和使用方法,帮助客户降低耗材损耗。比如通过优化切割参数,调整脉冲宽度和脉冲间隔,延长钼丝的使用寿命,减少导轮、轴承的更换频率。据统计,使用成都正川精机的快走丝线切割机床,企业的耗材成本可降低 30% 左右,长期使用能节省大量运营支出。
因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。同时,由于线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了线切割加工不论是节省经济成本,还是保证精度都有很大作用。和传统铣床加工相比,快走丝线切割机床可加工更复杂的异形轮廓,一次成型无需多次换刀调整。
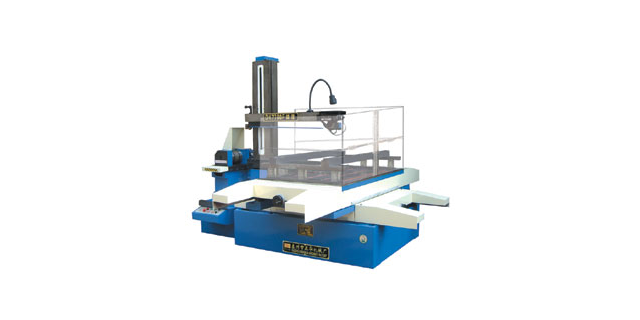
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不但拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。现有设备需要维修升级,也可联系我们,提供全品牌快走丝线切割机床的检修与改造升级服务。高速精密快走丝线切割机床批发厂家
快走丝线切割机床钼丝可循环使用,单位加工面积的耗材成本低,可有效降低企业的生产运营开支。四川智能快走丝线切割机床生产
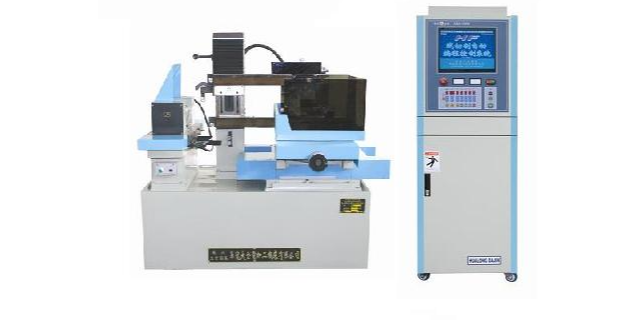
快走丝线切割机床,在电加工领域通常被简称为快走丝,其全称是往复走丝电火花线切割机床。理解它的工作原理,可以先想象一把用金属丝做成的、不会接触工件的“锯子”。这根钼丝作为电极,与工件之间始终保持一个微小的放电间隙,并通以脉冲电源。当间隙中的工作液被脉冲电压击穿时,就会产生瞬时的局部高温火花,高达上万摄氏度,从而将工件材料熔化甚至气化,蚀除出需要的形状。之所以叫“快走丝”,是因为其电极丝会通过运丝系统进行每分钟数十米的高速往复运动,这与单向慢速运行的慢走丝机床形成鲜明对比。这种往复运动能减少电极丝损耗,也让工作液更容易被带入狭窄的切缝,保证加工持续稳定。快走丝线切割机床的主机结构通常由床身、坐标工作台、运丝机构和线架等部分组成,通过数控系统精确控制工作台在X、Y两个方向的移动,就能切割出复杂的平面图形、直壁型孔和零件轮廓。对于初次接触的客户,容易误以为它像带锯床一样靠机械力切割,但实际上这是一种非接触式的电蚀加工,几乎没有宏观切削力,因此能加工淬火钢、硬质合金等传统切削难加工的材料,并能保证良好的尺寸一致性。四川智能快走丝线切割机床生产