商机详情 -
耐腐蚀快走丝线切割机床多少钱
抗拉强度与丝张力是两个容易被混淆的概念,也是理解超人线切割钼丝为何强调超高强度定位的入口。抗拉强度指丝材本身被拉断前能承受的单位面积拉力,由原料纯度与拉拔工艺决定;丝张力则是安装后贮丝筒与导轮系统把钼丝张紧的外力,行业一般认为 12 至 15 牛的张力区间较为合适。丝材抗拉强度高,在同样张力下安全余量更大,反复往复移动时不易被瞬时火花冲击或机械抖动拉断。张力会随使用时间自然伸长而下降,一旦张力偏低,丝体径向抖动加剧,放电间隙忽大忽小,既影响切面平整又增加断丝风险。超人线切割钼丝以超高强度为主要卖点,正是面向长时间连续往复走丝、希望延缓张力衰减与断丝节奏的工况。需要提醒的是,强度高不等于可以盲目加大张力,超过丝材承受上限或导轮同轴度不足,反而会加速损伤。操作人员应在上丝后空转 2 到 3 分钟观察松紧,再结合脉宽、电压、进给速度微调,让丝材强度与系统张力匹配到合理区间,具体参数可结合机床说明书与现场试切逐步确定。和慢走丝设备相比,快走丝线切割机床采购成本更低,加工效率更高,适合普通精度的批量加工。耐腐蚀快走丝线切割机床多少钱
品质管控体系是耗材稳定供应的制度保障。成都正川精机已通过ISO9001质量管理体系认证,把研发设计、原材料采购、生产制造、检验检测到售后服务纳入标准化流程,每个环节的责任、检查项与达标标准都有明确分工。超人线切割超人牌钼丝在这一体系下完成从原料验收到批次出厂的管控,降低不同批次之间的强度与直径波动。对下游模具厂、五金厂来说,批次一致性的价值在于:换盘不用反复重新调参,夜班操作工按既有参数即可稳定作业,减少对个别老师傅经验的依赖。公司在四川销售机床6000多台套、合作客户3000余家,长期积累的现场反馈又会回流到耗材选型与服务改进中,形成供应与使用的闭环。ISO9001属于体系层面的过程认证,并不代替针对单一规格丝材的实测,采购方在首批合作时仍应核验批次检测与试切表现。把体系认证、客户规模与现场试切三者结合判断,是评估超人线切割超人牌钼丝供应可靠性的客观方式,比单纯听信宣传更可信,相关认证证书与供应情况可向正川精机索取核实。耐腐蚀快走丝线切割机床多少钱机械维修厂加工非标修补配件,快走丝线切割机床可快速出件,缩短设备维修的等待周期。
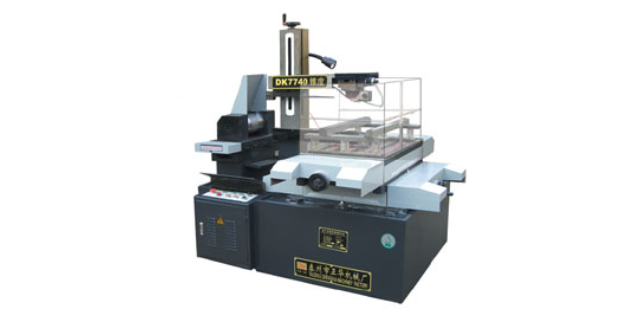
切割技术加工特点:1、能加工传统方法难以加工或无法加工的高硬度、高脆性、高韧性等导体材料及半导体材料。2、由于电极丝很细小,可以加工细微异型孔、窄缝和复杂形状零件。3、工件被加工表面受热影响小,适合加工热敏感性材料;同时,由于脉冲能量集中在很小的范围内,加工精度较高。4、加工过程中,电极丝与工件不直接接触,无宏观切削力,有利于加工低刚度工件。5、由于加工时产生的切缝窄,实际金属蚀除量很少,材料的利用率高。6、电火花线切割直接利用电能加工,电参数易调节,操作系统采用数控系统,便于实现加工过程的自动控制。7、与普通切削加工手段相比,生产效率相对较低;电极丝有损耗;对工件的拐角Z小半径有限制;加工质量对操作者依赖度较高。
多次切割修刀场景下,丝材损耗不均是容易被忽略的隐患。割一修二增加了末道精修刀,若丝材各段电蚀不一致,局部先变细的位置会在末刀承受集中拉力,造成尺寸漂移甚至断丝,而末刀正是决定粗糙度与公差的一刀,一旦出问题整件返修代价较高。超人线切割超人牌钼丝以均匀损耗回应这一痛点,但修刀工艺中的余量分配、走丝速度仍需配合调整。部分车间为追求节拍随意减少精修刀次,或反过来盲目增加修刀,都会让丝耗与精度失去平衡。修二模式下丝材寿命较修一缩短,以100毫米厚件为例,割一修二单件约35分钟、修二使丝材寿命由80至120小时降至60至90小时,若再叠加批次波动,月底核算时容易出现超预期的丝耗支出。企业应按图纸要求选择刀次,而不是固定一种模式切所有工件,并把修刀次数计入耗材预算,遇到末刀尺寸散差优先核查丝径衰减与余量,而非直接判定设备损坏。选用损耗均匀的超人线切割超人牌钼丝并配合规范刀次,能把这一隐患控制在可预期范围内,排查路径可咨询供应商。快走丝线切割机床钼丝可循环使用,单位加工面积的耗材成本低,可有效降低企业的生产运营开支。
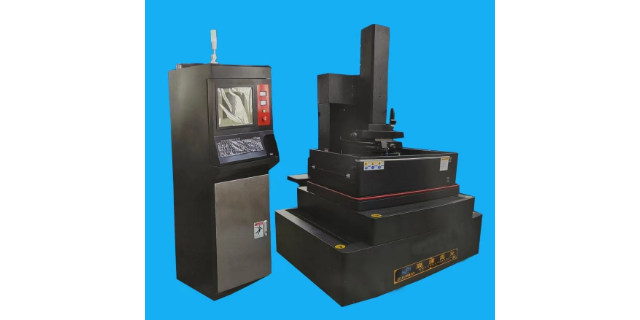
快走丝是电火花线切割的一种,也叫高速走丝电火花线切割机床,其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,电极丝可重复使用,加工速度较高。快走丝加工发现火花的瞬间高温会融化和氧化局部金属,从而开拓并发明了火花加工方法。火花线切割机是高速往复式电火花线切割机(“速另外,根据快走丝加工工作台的形式,可以分为单柱交叉工作台和双柱类型(通常称为龙门型)。快走丝加工是电火花线切割的一种,快走丝加工又称为高速线材EDM-HS(WEDM-HS),是我国生产和使用的主要机型,是我国的电火花线切割加工模式。实验室快走丝线切割机床哪家好?四川高效便捷快走丝线切割机床生产厂家
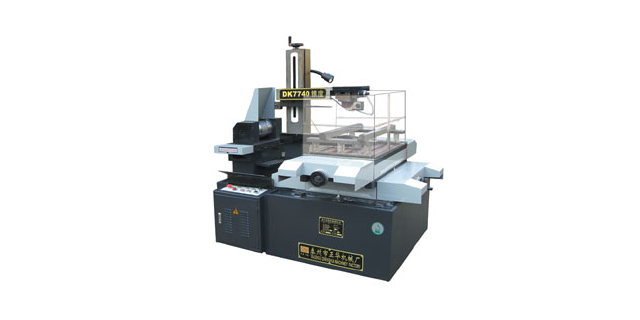
武侯区DK7745快走丝线切割机床。耐腐蚀快走丝线切割机床多少钱
多次切割成为中走丝主流工艺后,选型视角应从单盘价格转向损耗率稳定性,这也是超人线切割超人牌钼丝的定位方向。割一修二、割一修一各有适用场景,以100毫米厚件为例,割一修一单件约25分钟、割一修二约35分钟,修刀增多会加速丝耗,企业需要的是一条均匀、可预期的损耗曲线,让更换节点与预算都能提前测算,而不是一批波动丝材让末刀尺寸忽大忽小。只比较账面单价,容易忽略末刀返修与报废的代价。超人线切割超人牌钼丝以均匀电蚀与较高抗拉强度,为多刀修切提供稳定基础,企业应结合自身刀次模式核算全周期丝耗。合理做法是固定试样与参数,记录每盘丝切割面积、断丝次数与末刀合格率,用数据比较不同档位,而不是凭一次试切下结论。正在评估多次切割耗材的企业,可把损耗率与批次稳定性纳入对比清单,值得进一步了解。耐腐蚀快走丝线切割机床多少钱