标签列表 - 成都正川精机机电设备有限公司
-
 高效便捷砂线机厂价
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。石墨砂线切...
发布时间:2026.09.25 -
 四川实验室砂线机批发厂家
金刚石线的原因。1.金刚石线质量的原因,线脆性大,抗变形能力差。2.金刚石线磨损过大,造成线磨损大的原因有上线量少、材料太硬、长时间切割没有换新线。3.上线量过大,造成排线不均匀,机床运行时,金刚石线之间自身挤压产生磨损的原因。4.金刚石线规格选错的原因。例如材料偏硬,而选择了过于小规格的金刚石线,金刚石线的破断力不够,造成拉断。再比如机床行程很大,却选择了规格小的金刚石线,大行程的机床跨度大、所以需要加大张力,张力不够,切割精度就不好。高价值材料切割损耗大导致生产成本过高,还有比切缝更窄的砂线机更节省材料的吗?四川实验室砂线机批发厂家砂线机其实在几千年前,老祖宗们就利用线来锯玉石等材料了。线...
-
 四川玻璃砂线机加工定制
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.砂线切割机工作原理。四川玻璃砂线机加工定制砂线机CH5650型中型砂线切割机有5...
-
 成都高速精密砂线机供应
立式结构和卧式结构的金刚石线切割机床,各有各的优势,可以根据不同需要而选择不同结构的机床。它们的进刀方式不同:立式结构的金刚石线竖着从侧面进刀切割;卧式结构的金刚石线横着从工件的下方或者从工件的上方进刀切割。大体上,金刚石线切割机床立式结构有C型、T型或厂型结构,卧式结构有设计为框架结构或龙门式结构。立式结构一般设计为接近经典的三角形全支撑结构,这种线架在切割加工时两导轮的距离是固定的,只有工作台和转台在运动,误差精度范围主要因素在工作台和转台上;卧式框架结构金刚石线切割机加工区导线轮由四根柱子类似弹簧一样的导轨控制,所以卧式框架结构的导线轮是运动的,加上工作台和转台,比立式结构的机床多了影响...
-
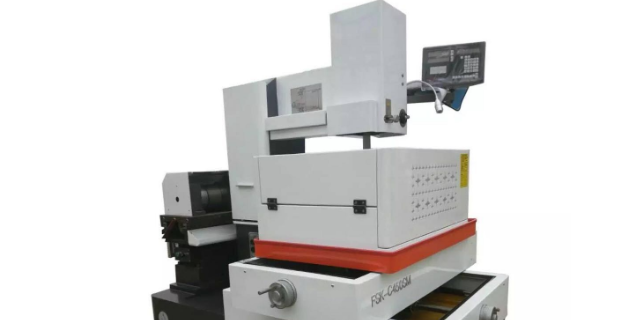 电火花砂线机批发公司
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,切14刀就是节省了一个手镯的厚度。材料价值不高的,可以选择规格大一点的金刚石线。根据加工速度来选择金刚石线的规格。加工速度快,可选择规格大的金刚石线;加工速度慢,可选择规格小的金刚石线。根据机床行程大小来选择金刚石线的规格。机床行程越大,金刚石线运行距离就越大,加工时容易会造成金刚石线抖动,影响切割质量。因此,机床行程越大,给的张力也越大,机床行程小,给的张力也小。故,机床行程越大的可选择规格大的...
-
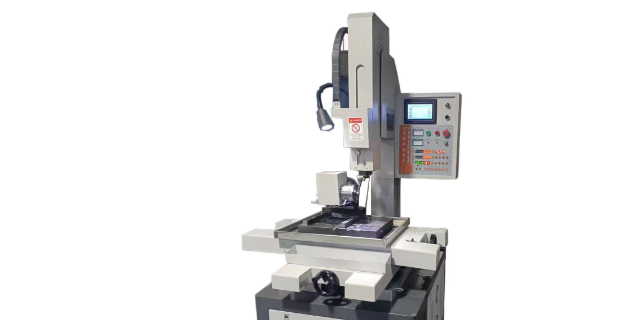 成都砂线机供应厂家
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切形机的这三种结构,其中弓架运动式结构能做到取芯、切厚片,不能切薄片;往复循环走丝结构能取芯、切厚片、切薄片;环形线结构能切厚片、切薄片,不能取芯。其中环形线结构的切割速度比其他两种结构的切割速度快;往复循环走丝结构可以使用规格较小的金刚石线,能很好的切割转角,能切出更细致的图形,精度更高。金刚石线的主要工艺流程。成都砂线机供应厂家砂线机主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格...
-
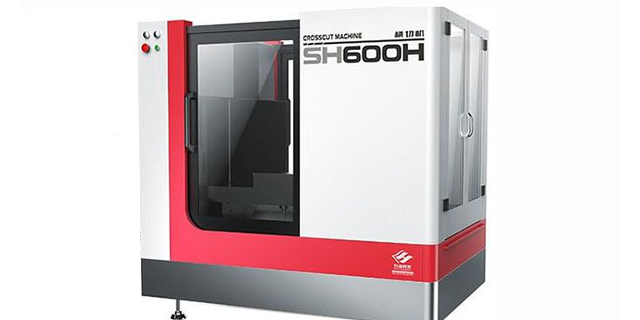 金刚石砂线机批发厂家
弓架运动结构金刚石线切割机主要是切形状类的机床,但因为机床震动较大,只能切厚片,不能切薄片。它的工作原理是通过一根电镀金刚石线,由弓架带动上下往复运动,与工件发生切削从而达到加工的目的。用电镀金刚石线做为刀具,对工件进行加工,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。往复循环走丝结构能切薄片,能切形状,在金刚石线很细的情况下切形状不能切太厚。往复走丝运动式金刚石线切割机的工作原理是利用一根金刚石线高速往复走丝运动,与工件接触发生磨削而达到加工的目的。和普通砂线机相比,配备数控系统的砂线机可实现更复杂的加工任务,自动化程度更高。金刚石砂线机批发厂家砂线机一种多路...
-
成都砂线机采购
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线...
-
大理石砂线机品牌推荐
切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头和四头结构。双头结构一次可同时加工两个规格相同的产品,三头一次加工三个规格相同产品,四头一次可同时加工4个规格相同的产品。2、表面:砂线切割表面无微观裂纹;表面粗糙度可达Ra0.4um。3、破碎率低:切割非金属脆性材料,破碎率较其他方法为。4、弓架结构灵活:弓架可根据产品具体情况调节切割厚度,有100mm、150mm、200mm、250mm四个档次可调,加工件的精度。5、夹头通用:0.7~3.0mm之间的砂线都能使用,不需要额外购买与砂线规格对应固定尺寸的夹头。6、新增护罩外壳,环保美观。和进口...
-
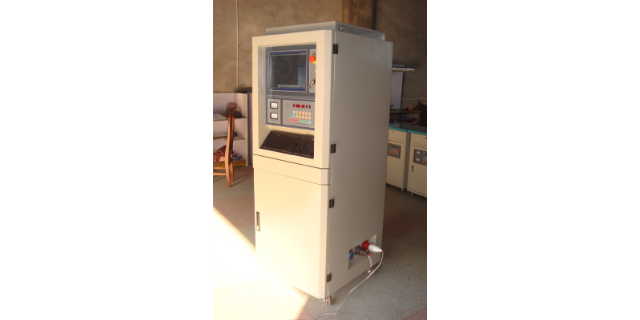 玉石砂线机厂价
常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?虽然听起来两种机床都是线切割设备,但是,两种线切割却是不一样的设备,一种是切韧性导电金属的叫电火花线切割机,一种是切所有脆性材料的叫金刚石线切割机。具体的来说,其实两种机床无法比较。因为它们不是一回事儿。用通俗的理解方式,简单来说,电火花线切割机是一根钢丝线通电之后,产生高温,这根钢线一直在往复高速运动,靠近这根高温的钢线周围,它的热量会把靠近钢丝线的金属融化掉,用这种方式来加工的,这根钢丝线加工时不用力,它是一种特殊的加工方式。而金刚石线是一根钢线上面电镀金刚石颗粒或微粉,钢线往复高速运动,与...
-
成都光学玻璃砂线机供应厂家
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说...
-
电火花砂线机生产
金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚石线切形机、3.单向环形线结构金刚石线切形机。三种结构金刚石线切形机对金刚石线的使用:金刚石线切割机弓架运动式结构使用的是线径0.5~2mm长度在几十公分到2米之间的粗短线,往复循环走丝结构使用的是线径0.2~0.45mm长度从几十米到几百米甚至上万米的细长线,单向环形线结构使用的是线径0.6~2mm的几米长的一根圆环线。弓架结构和往复循环走丝结构的金刚石线为单根,环形线则是由一根线互相缠绕在一起的特殊金刚石绳线。人工切割效率低一致性差难以满足量产需求,砂线机自动化程度高可实现 24 小时连续生...
-
成都实验室砂线机厂家直销
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复...
-
光学玻璃砂线机厂家直销
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线...
-
 砂线机品牌
不用砂浆,对环境污染小。砂线切割机床由床身、座标工作台、弓架、运丝部件工作液箱及附件等组成。弓架运动式加工,用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。往复走丝式是将金刚砂线均匀缠绕在丝筒上,运丝电机带动丝筒正反向旋转和丝筒同步运动使砂线以一定的线速度往复运动,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线。金刚石砂线机能切割金属么?砂线机品牌砂线机金刚石线的价格。环形线是由一根较长的钢丝线互相缠绕,在接头的地方焊接起来,打磨光滑之后再...
-
电火花砂线机品牌
一种多路伺服电机驱动控制供电系统,包括交流电源、整流变压器、应急控制继电器、DC总线和应急断电保护装置;所述整流变压器的输入端连接所述交流电源,用于将交流电源转换为直流电源;所述应急控制继电器的输入端与所述整流变压器的输出端连接,输出端与所述DC总线连接,用于控制所述整流变压器的输出端与DC总线的导通与断开;所述应急断电保护装置与所述应急控制继电器连接,用于根据控制信号控制所述应急控制继电器的断开与重启。本实用新型可以根据接收到的控制信号控制DC总线断电,避免了关键的驱动控制器和伺服电机被破坏,是智能化伺服驱动控制中重要的安全防护环节。传统切割设备能耗高运行成本居高不下,砂线机能耗低耗材省可有...
-
成都高效便捷砂线机加工中心
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可以达到4000rpm,加之导轮直径大,所以金刚线的速度更快,今科技术现阶段的环形金刚线走线速度可以达到49m/s。所以环形切割线在切割硬度和密度在石墨、陶瓷、油石等级的材料,切割速度上有优势。关于取芯C型往复走丝金刚线切形机的金刚线不是封闭的,所以C型金刚线可以从被切割材料内部进刀,把切割材料的内部开孔,满足要求线不能从材料外部切割进去的用户,及C型金刚线切形机既可以从材料外部进刀切割,也可以从材...
-
玻璃砂线机怎么定价
砂线机是一种高效、精细的金属切割设备,其原理基于一组高速旋转的砂线对金属板材进行切割。产品结构上,砂线机主要包含动力系统、砂线轮、导向轮、进给系统、切割平台和安全防护装置等部分。动力系统为整个设备提供动力,砂线轮和导向轮控制砂线的张紧和导向,进给系统负责板材的进给,切割平台支持板材的固定和切割动作,安全防护装置则保证操作过程中的安全。工作原理上,砂线机通过电机驱动砂线轮,使得砂线高速旋转,同时通过导向轮控制砂线的导向,使得砂线与板材表面接触,产生切割作用。进给系统在板材上施加适当的压力,使得砂线在板材表面进行切割。切割平台上设有固定装置,用于固定板材,确保切割的精度和稳定性。砂线机机身采用铸铁...
-
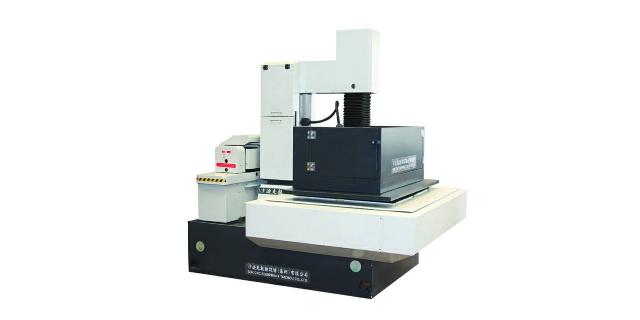 成都大功率砂线机厂家
一种高精度电动机保护装置,包括电动机、电流互感器、电压互感器、控制器和电源,所述电动机、所述电流互感器、所述电压互感器和所述控制器分别均与所述电源电连接,所述电动机、所述电流互感器和所述电压互感器分别均与所述控制器电连接,所述控制器正面的顶端设置有显示屏,所述控制器正面的底端设置有若干控制按钮,所述控制器顶端的一侧设置有报警器,所述控制器顶端的另一侧设置有天线。有益效果:能够对电动机形成有效保护,避免造成电动机的损坏,有效提高电动机的使用寿命。玉石砂线切割机切割原理是什么?成都大功率砂线机厂家砂线机金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割...
-
四川光学玻璃砂线机生产
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。实验室金刚石砂线切割机加工流程。四川光学玻璃砂线机生产砂线机砂线切割的原理,就是利用...
-
成都玻璃砂线机厂家
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线...
-
电火花砂线机加工中心
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切形机的这三种结构,其中弓架运动式结构能做到取芯、切厚片,不能切薄片;往复循环走丝结构能取芯、切厚片、切薄片;环形线结构能切厚片、切薄片,不能取芯。其中环形线结构的切割速度比其他两种结构的切割速度快;往复循环走丝结构可以使用规格较小的金刚石线,能很好的切割转角,能切出更细致的图形,精度更高。砂线切割机工作原理。电火花砂线机加工中心砂线机金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适...
-
四川伺服砂线机供应
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,切14刀就是节省了一个手镯的厚度。材料价值不高的,可以选择规格大一点的金刚石线。根据加工速度来选择金刚石线的规格。加工速度快,可选择规格大的金刚石线;加工速度慢,可选择规格小的金刚石线。根据机床行程大小来选择金刚石线的规格。机床行程越大,金刚石线运行距离就越大,加工时容易会造成金刚石线抖动,影响切割质量。因此,机床行程越大,给的张力也越大,机床行程小,给的张力也小。故,机床行程越大的可选择规格大的...
-
伺服砂线机厂家
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.和锯片切割相比,砂线机可切割更复杂的形状,且切割面质量更好崩边更少。伺服砂线机厂...
-
 四川大理石砂线机采购
常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?虽然听起来两种机床都是线切割设备,但是,两种线切割却是不一样的设备,一种是切韧性导电金属的叫电火花线切割机,一种是切所有脆性材料的叫金刚石线切割机。具体的来说,其实两种机床无法比较。因为它们不是一回事儿。用通俗的理解方式,简单来说,电火花线切割机是一根钢丝线通电之后,产生高温,这根钢线一直在往复高速运动,靠近这根高温的钢线周围,它的热量会把靠近钢丝线的金属融化掉,用这种方式来加工的,这根钢丝线加工时不用力,它是一种特殊的加工方式。而金刚石线是一根钢线上面电镀金刚石颗粒或微粉,钢线往复高速运动,与...
-
高效便捷砂线机产品介绍
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。砂线机的砂...
-
 大理石砂线机行价
在此提醒一下用户朋友:机床平时一定要保养!机床平时一定要保养!机床平时一定要保养!重要的事情讲三遍。不管你用不用,平时一定要注意保养机床的重要部位。为了保证机床的刚性和精度,我们机床重要部件使用的是传统铸件,平时一定要保持机床的整洁、环境的干燥,及时涂上黄油等保养品。很多企业都是把国产机床买回来当牛做马的使用,却缺乏保养意识,买了进口机床却不是这样对待,因为进口机床的价格高使得大家舍不得用也知道经常保养,其实我们要是对待国产机床也跟对待进口机床那样去保养它爱惜它,它能给你超乎预期的回报,为你当牛做马。和电火花切割相比,砂线机可加工不导电材料,适用范围更广切割效率更高。大理石砂线机行价砂线机金刚...
-
砂线机厂家供应
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复...
-
大理石砂线机品牌推荐
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。砂线机的砂线往复频率可在 20-100 次 /min 之间调节,适配不同材料的切割需求。大理石砂线...
-
成都实验室砂线机生产
金刚石线切割线规格怎么选金刚石线(又称砂线)的线径规格不同,切削力也不一样,用户需根据自己材料的脆硬程度和机床行程大小需要来选择不同规格的线径。选择金刚石线之前,请先了解一下需要加工材料的莫氏硬度,比如金刚石的莫氏硬度为10,理论上来讲,只要硬度低于金刚石的都可以切割。金刚石切割线是金刚石颗粒附着在一根钢丝线上,金刚石线切割机加工切割时,金刚石线本身也在被磨削。因此,它有一个破断力极限,超过这个破断力,金刚石线很容易被磨断或是拉断。高价值晶体材料切割切缝过宽成本过高,砂线机切缝窄可大幅提升材料利用率降低生产成本。成都实验室砂线机生产砂线机除切削液不能进入到割缝里的问题,那就还是切割线的原因。我...