商机详情 -
四川砂线机直销
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。玻璃砂线切割机 - 商品批发价格。四川砂线机直销
砂线机
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.四川金刚石砂线机现货实验室砂线机加工流程。
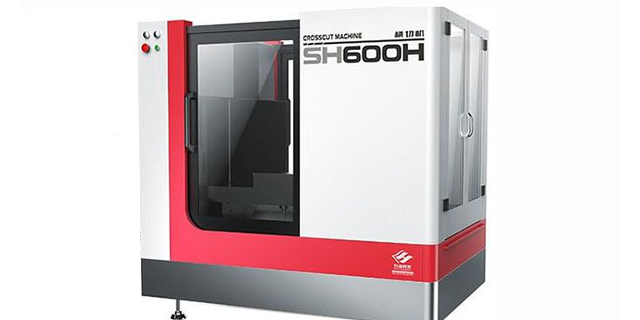
砂线机的优势在于其切割精度高、切面平滑、加工效率高。砂线的转速可达到每分钟数万转,能在短时间内完成高精度的切割。此外,砂线机的结构紧凑,移动方便,可以在不同的场景下进行灵活操作。砂线机的使用场景主要包括金属板材的切割、雕刻和钻孔等。移动方便在汽车、航空、家具制造等领域,砂线机被采用,为这些行业的生产提供了重要支持。总的来说,砂线机的原理是通过一组高速旋转的加砂线对金属板材进行切割,砂线机的使用场景其结构包括动力系统、砂线轮、导向轮、进给系统、切割平台切割平台和安全防护装置等部分。这种设备具有高精度、高效率、移动方便等优势,广泛应用于金属板材的切割、雕刻和钻孔等场景。
其实在几千年前,老祖宗们就利用线来锯玉石等材料了。线切割的方式,现在分为金刚砂线切割、电火花线切割、锯床等。金刚砂线切割原理和电火花线切割原理是完全不同的。金刚砂线切割原理:金刚砂线切割原理就是锯床的原理,它完全是物理方式,一种机械加工的行为,就跟你在家做饭用菜刀切菜切肉的原理一样。金刚砂线切割原理是利用一根镶嵌有金刚砂或微粉的钢线,这根钢线称为金刚砂线,由电机高速运转带动丝筒转动运行,金刚砂线由丝筒出发,经过导线轮,由导线轮带动金刚砂线高速连续移动,与物品连续接触,同时被加工的物品被固定在工作台上,由工作台缓慢推进,与金刚砂线之间产生磨损,达到切削的目的。传统设备只能切割单一类型材料,砂线机可适配金属非金属等多种不同硬度材料的加工需求。
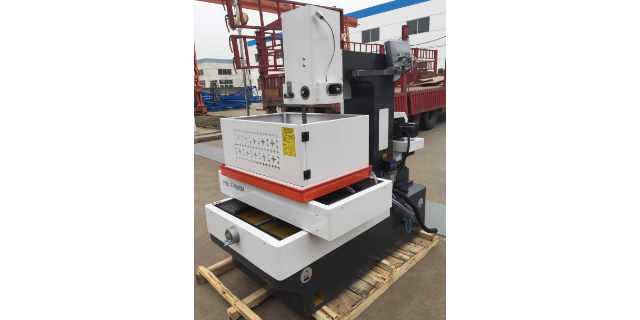
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。石墨切割机砂线切割速度。成都高效便捷砂线机生产
砂线机定期进行技术升级与产品迭代,不断提升设备的性能与用户体验。四川砂线机直销
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。四川砂线机直销