商机详情 -
成都高效便捷砂线机生产
立式结构的金刚石线切割机床行程不适合超大尺寸超重的材料,框架结构的刚性和稳定性保持不够。特点:立式结构金刚石线切割机床适合小尺寸精度要求高的工件,框架结构金刚石线切割机床适合对精度要求不高的大尺寸材料。龙门结构的卧式结构机床主体和主要部件采用度消失模铸造,机床的刚性足,稳定性也好,精度保持多年,是大尺寸高要求的选择。因此:尺寸较小的材料,通常选择立式切割机床,特点是切割速度快,精度高。尺寸较大的材料,通常选择卧式切割机床,特点是装夹方便,对材料安全有保障。砂线机的加工表面粗糙度可达 Ra0.2μm 以下,切割面光滑平整无需后续打磨。成都高效便捷砂线机生产
砂线机
金刚石线切割机是针对脆性材料开发的加工设备,我们如果想知道切割某一种材料的加工速度,就需要知道它的莫氏硬度是多少。使用金刚石线切割机切割各种脆性材料,材料的莫氏硬度能决定大致切割速度,而材料脆性程度才是决定加工速度的关键。硬度越高的材料加工速度越高,脆性程度越大的材料加工速度就越高。比如天然的玉石和人工玻璃差不多硬度的,人工玻璃的切割速度却比天然的玉石切割速度要快,原因在于天然的玉石和人工玻璃的脆性程度不一样。成都陶瓷砂线机厂家现货砂线机的切割精度可达到 ±0.02mm,可满足大多数工业精密加工的尺寸要求。
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切形机的这三种结构,其中弓架运动式结构能做到取芯、切厚片,不能切薄片;往复循环走丝结构能取芯、切厚片、切薄片;环形线结构能切厚片、切薄片,不能取芯。其中环形线结构的切割速度比其他两种结构的切割速度快;往复循环走丝结构可以使用规格较小的金刚石线,能很好的切割转角,能切出更细致的图形,精度更高。
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们2012年的时候还没有旋转切割,只有直切,直切100mm的碳化硅晶体会频繁断线,而如今我们采用旋转方式切割300mm直径的碳化硅晶体也毫无压力。这是因为金刚石线与工件接触面积越大,产生的拉力就越大,破断力就越小,但改变工艺之后,金刚石线与工件的接触面积减小,产生的破断力就越大。配备数控系统的砂线机,可通过编程实现复杂图形的自动切割,加工精度稳定一致性好。
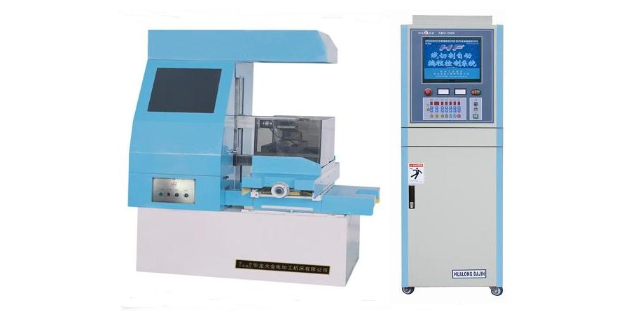
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可以达到4000rpm,加之导轮直径大,所以金刚线的速度更快,今科技术现阶段的环形金刚线走线速度可以达到49m/s。所以环形切割线在切割硬度和密度在石墨、陶瓷、油石等级的材料,切割速度上有优势。关于取芯C型往复走丝金刚线切形机的金刚线不是封闭的,所以C型金刚线可以从被切割材料内部进刀,把切割材料的内部开孔,满足要求线不能从材料外部切割进去的用户,及C型金刚线切形机既可以从材料外部进刀切割,也可以从材料内部开孔进刀切割。砂线机的切割速度可达 3m/min,相比传统切割方式效率可提升 3 倍以上。实验室砂线机行价
和电火花切割相比,砂线机可加工不导电材料,适用范围更广切割效率更高。成都高效便捷砂线机生产
1、根据加工材料的硬度来选择金刚石线的规格。金刚石线规格0.25mm以下的,切割莫氏硬度比较好不要超过4,金刚石线径在0.25mm以上的能切割硬度7以下多数材料,金刚石线径规格0.35mm以上能切蓝宝石、碳化硅等超硬材料。有一些特殊情况,如材料尺寸过大,硬度较高的,可选择0.45mm以上的线径规格。如材料价值不高,追求切割速度和切割质量,就可以选择金刚石线径相对较大的规格。对于质地较软、脆性较大、极易崩边的材料如冰洲石,可选择0.25mm及以下规格的金刚石线切割。2、根据加工材料的尺寸来选择金刚石线的规格。加工材料尺寸较大的,可以选择粗规格的金刚石线,如加工材料直径有700mm可以选择0.45mm及以上规格的金刚石线。对于一些加工尺寸较小的,如直径300mm以内的材料都可以选择0.35mm及0.25mm之间的金刚石线。3、根据金刚石线切割机床上线量多少来选择金刚石线的规格,并综合金刚石线的切削力和切割的材料尺寸,选择线的长短,如全部上满是1000米,可以选择0.25mm规格的;如全部上满是250米,可选择0.35mm及以上规格的。成都高效便捷砂线机生产