商机详情 -
电火花快走丝线切割机床厂
快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离穿透,形成放电通道。由于电场力的作用,许多带负电荷的电子高速跑到两极,带正电荷的离子跑到阴极,在高温区域,由于极性效应,极射与分配给工件的能量不同,因此极射和工件的表面温度也不同。另外,电极丝的熔化温度远高于工件材料的熔化温度,因此,由于极丝高速离开高温区域,因此,在高温区域,电极的腐蚀量远小于工件的腐蚀量。这导致工件表面有更大的凹陷,电极表面有更大的洞。由于加工过程连续,步进电动机不断控制进给,以保持电极丝和工件之间保持放电所需的间隙,因此工件逐渐切断间隙。重庆线切割机床实力供应商哪家好?电火花快走丝线切割机床厂
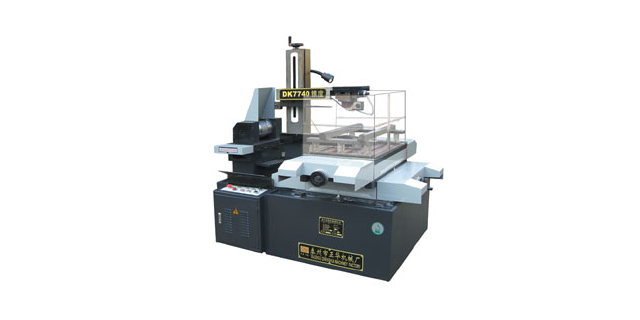
快走丝线切割机床的加工效率,并非只由走丝速度决定,脉冲电源性能、控制系统、机床刚性等因素都会产生重要影响。脉冲电源是设备的关键部件,质优的脉冲电源放电稳定,能量利用率高,能够在保证加工精度的同时提升切割速度。智能化的控制系统可实现自动穿丝、自动找正、自动补偿等功能,减少人工干预,提升加工效率。很多企业误以为提高走丝速度就能提升效率,实际上过快的走丝速度会导致钼丝抖动加剧,反而降低加工精度和表面质量。成都正川精机的快走丝线切割机床采用优化的高频脉冲电源和智能数控系统,切割速度比普通机型提升 20% 以上,同时保证加工精度稳定,帮助企业提升生产效率。电火花快走丝线切割机床厂金牛区DK7745快走丝线切割机床。
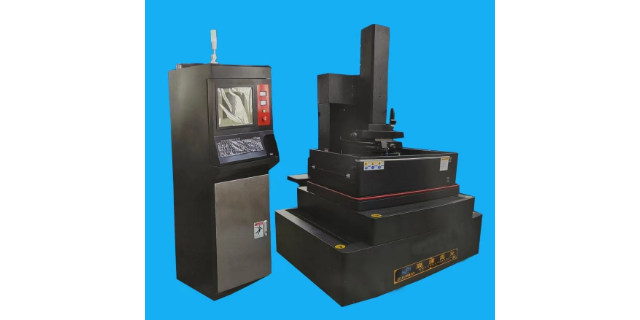
很多中小制造企业外购线切割加工服务,单次报价看似划算,批量核算后成本偏高,还面临交期不可控、图纸泄密、质量波动等风险。外发加工来回运输耗时,紧急订单难以快速响应,遇到复杂轮廓容易出现沟通偏差,导致多次返修。依赖外发会失去生产主动权,旺季时外协排队更会延误整机装配,影响客户信任与长期合作,制约企业业务的稳定拓展,也无法形成自主加工的**竞争力。快走丝线切割机床日常维护不到位易引发漏水、导轮磨损、放电不稳等故障,小问题拖延会变成主轴、电源等关键部件损坏,维修周期长、费用高。部分厂家只卖设备不提供本地化服务,四川地区企业遇到问题需长时间等待外援,生产线被迫停滞。缺乏规范保养指导与快速响应机制,会让设备有效作业率大幅下降,增加企业隐性成本,拖累生产计划执行,影响车间整体运转效率。
普通快走丝线切割机床在硬质合金、高温合金等材料上加工效率低,厚件易偏斜、表面粗糙度差,无法满足航天、、模具等行业的品质要求。设备刚性不足、控制系统性能普通,长时间作业易出现精度衰减,批量加工一致性差。这类性能短板会限制企业承接高附加值订单,在行业升级过程中逐渐失去竞争优势,难以匹配品质制造的加工需求,错失市场发展机遇。操作人员专业度不足会造成快走丝线切割机床参数设置不合理、钼丝装夹不规范,引发加工效率低、废品率高、设备损耗加快等问题。新员工上手慢、老员工凭经验操作,缺少标准化工艺指导,同一台设备不同人员加工效果差异大。人工成本持续上涨,低效作业进一步压缩利润空间,工艺不稳定也让企业难以通过客户严苛的验厂审核,影响业务拓展与长期发展。重庆DK7745快走丝线切割机床。

在德阳的一家承接航空零件转包生产的精密制造车间,他们遇到过一个典型的难题:一种复杂型面的钛合金支架,在采用快走丝线切割机床加工后,局部位置出现了轻微的表面微裂纹,这在对安全要求严格的航空航天领域是不可接受的。正川精机的工艺工程师在了解情况后,并未从单一环节入手,而是为他们重新设计了一套完整的切割工艺。关键点是将原本的单次大电流粗加工,改为“粗切-清角-精修”的多次切割方案,主要变化是将原有的普通乳化液换为专为钛合金优化的水基工作液,并调整了脉冲电源在材料难加工区域的微调策略。这一系统性方案应用后,不但微裂纹问题得到了根本性解决,加工出来的零件表面呈现均匀的哑光质感,表面粗糙度提升了一个等级。更重要的,这套被固化下来的工艺参数可以直接用于同系列的其他钛合金零件,让该车间的难加工材料切割能力上升到了一个新的台阶,为其承接更高附加值的订单铺平了道路。数控智能快走丝线切割机床生产厂家。电火花快走丝线切割机床厂
数控智能快走丝线切割机床哪家好?电火花快走丝线切割机床厂
关于快走丝线切割机床的加工精度,业内有个常见误区是片面追求定位精度这个单项指标,而忽略了包括形状精度、位置精度和表面质量在内的综合精度体系。定位精度确实重要,它指工作台移动到的实际位置与指令位置之间的偏差,但即使定位精度很高,切割一个圆形也可能产生椭圆度误差,这通常源于机床的垂直度、丝架刚性不足或电极丝振动。真正影响零件质量的是对综合加工精度的把控能力,包括X、Y轴的垂直度、导轮和丝架的稳定性、工作液的冲液方式及冷却效果、脉冲电源放电的一致性等多种因素的耦合。快走丝线切割机床采用数字控制技术后,能通过丝杠螺距误差补偿和反向间隙补偿来明显改善单轴定位精度。更重要的精度保障来自整机的刚性设计和装配工艺,例如稳固的床身铸件、高精度的直线导轨与丝杠,以及精良的运丝系统,它们共同确保了在高频往复运动下,电极丝空间位置的稳定性,这才是决定轮廓形状精度的根基。电火花快走丝线切割机床厂