商机详情 -
高速快走丝线切割机床什么牌子好
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不但拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。本地快走丝线切割机床哪家好?高速快走丝线切割机床什么牌子好
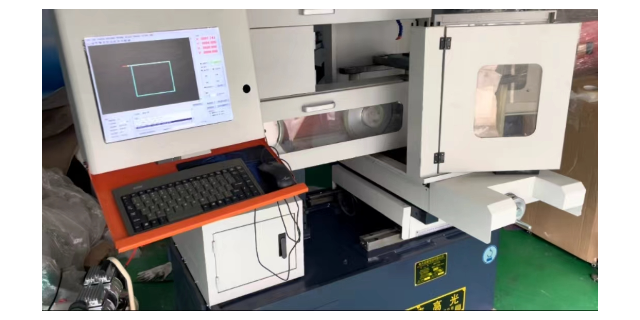
成功的零件制造企业做设备投资决策时,越来越看重供应商带来的工艺知识和技术增值。对于快走丝线切割机床,买到机床本体只完成了工作的一小半,能充分驾驭它来高效、高质地加工多样化材料,才构成完整的生产力。一种成熟的采购理念是挑选一个不但提供设备,更能提供配套工艺解决方案的长期合作方。比如,针对某个产品的特定材料与形状要求,能不能在试样阶段就帮你摸索出一套优化的电参数、切割路径和装夹方案?后续产能扩建,能不能保证多台机床加工出完全一致的零件,实现互换性生产?几年后设备需要大修或升级,能否提供快速、平价的专业服务?这些问题直接决定了设备全生命周期内的产出效率和真实成本。在四川,正川精机能够提供这种从售前试切、工艺开发到售后快速响应、长期维护的一站式服务能力,这对于追求稳健经营的企业而言,正是降低长远投资风险,确保生产连续性的值得考虑的主要因素。高速快走丝线切割机床什么牌子好巴中市DK7745快走丝线切割机床。
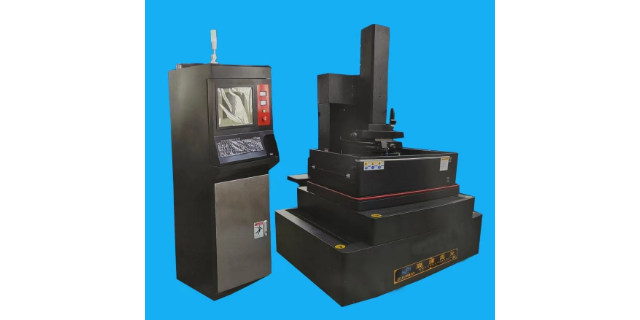
l挤紧块:主要就是要保证斜面角度,另外根据要求要留余量,两头割圆角倒角,可以放大一点,或者说是避空一点,总之不要挡住了,倒角位置是不重要的,根据实际数据避空0.5以内都可以。l扁顶针割扁顶针要注意要打开清角,转角位置不清角可能很难配,要割顺,效果像顶针一样。l镶件批挂台:是快走丝常做的事,有的工厂是出于经济考虑,用慢走丝加工镶件外形,但挂台这一刀用快走丝开粗然后磨床加工到位的,可以节省慢走丝加工成本,这个是开粗的过程,靠磨床加工到位,所以快走丝加工的时候精度要求不高,但是也要十分小心,主要是看清楚方向,不要把挂台留到头部位置了,那就彻底报废,另外一半要在挂台转角位置线割一条0.3×3的槽,大小不定但要割这条槽,这样做是方便磨床加工,因为他们加工角部是加工不到位的,他们加工角部非常困难。线割一条槽后给后面的工序带来非常大的方便。我的经验是外形留0.1单边,但头部长度很重要,少留0.3以上,为保险起见的,有时候也可以直接按照材料厚度直接只加工侧面就算了,长度留短了就直接报废。
宜宾某五金加工厂主要生产各类五金工具和机械零件,产品种类多、批量小,需要频繁更换加工产品。此前的设备操作复杂,换型调试时间长,严重影响生产效率。成都正川精机的技术人员了解到企业的需求后,为其推荐了操作简便的智能型快走丝线切割机床。该设备配备 10 英寸触摸屏控制系统,内置 500 多种常用加工参数库,更换产品时只需调用对应的参数即可,调试时间从原来的 2 小时缩短至 20 分钟。同时,设备支持自动找正、自动补偿功能,减少了人工干预,操作人员的劳动强度降低了 40%,企业的整体生产效率提升了 38%,能够更好地应对小批量多品种的生产需求。金牛区DK7745快走丝线切割机床。
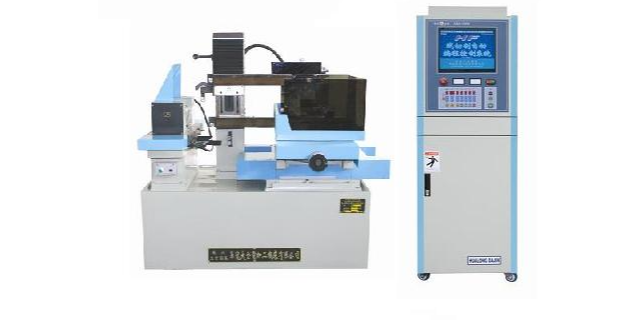
普通快走丝线切割机床在硬质合金、高温合金等材料上加工效率低,厚件易偏斜、表面粗糙度差,无法满足航天、、模具等行业的品质要求。设备刚性不足、控制系统性能普通,长时间作业易出现精度衰减,批量加工一致性差。这类性能短板会限制企业承接高附加值订单,在行业升级过程中逐渐失去竞争优势,难以匹配品质制造的加工需求,错失市场发展机遇。操作人员专业度不足会造成快走丝线切割机床参数设置不合理、钼丝装夹不规范,引发加工效率低、废品率高、设备损耗加快等问题。新员工上手慢、老员工凭经验操作,缺少标准化工艺指导,同一台设备不同人员加工效果差异大。人工成本持续上涨,低效作业进一步压缩利润空间,工艺不稳定也让企业难以通过客户严苛的验厂审核,影响业务拓展与长期发展。规范操作下快走丝线切割机床的使用寿命可达 8 年以上,长期投入的综合使用成本更具优势。伺服快走丝线切割机床直销
DK7745快走丝线切割机床批发。高速快走丝线切割机床什么牌子好
快走丝线切割机床的“往复走丝”特性,是其区别于慢走丝和中走丝机床的本质技术特征。在加工过程中,钼丝以每分钟数百米的速度在储丝筒上做高速往复运动,同一段电极丝会反复进入放电区域参与切割。这种运丝方式使电极丝的使用成本大幅降低,一根长度数百米的钼丝可循环使用数小时甚至更长。但往复运动也带来技术挑战:储丝筒换向时电极丝速度瞬间降为零再反向加速,这个过程中丝速波动会对放电间隙产生扰动,影响切割面的条纹均匀性。高精度快走丝线切割机床通过优化换向控制曲线和储丝筒动平衡,将换向引起的丝速波动时间压缩至零点几秒以内,在钼丝高速往返中仍能保持稳定的放电状态。了解这一特性,有助于理解快走丝线切割机床在加工成本和表面质量之间形成的技术平衡。高速快走丝线切割机床什么牌子好